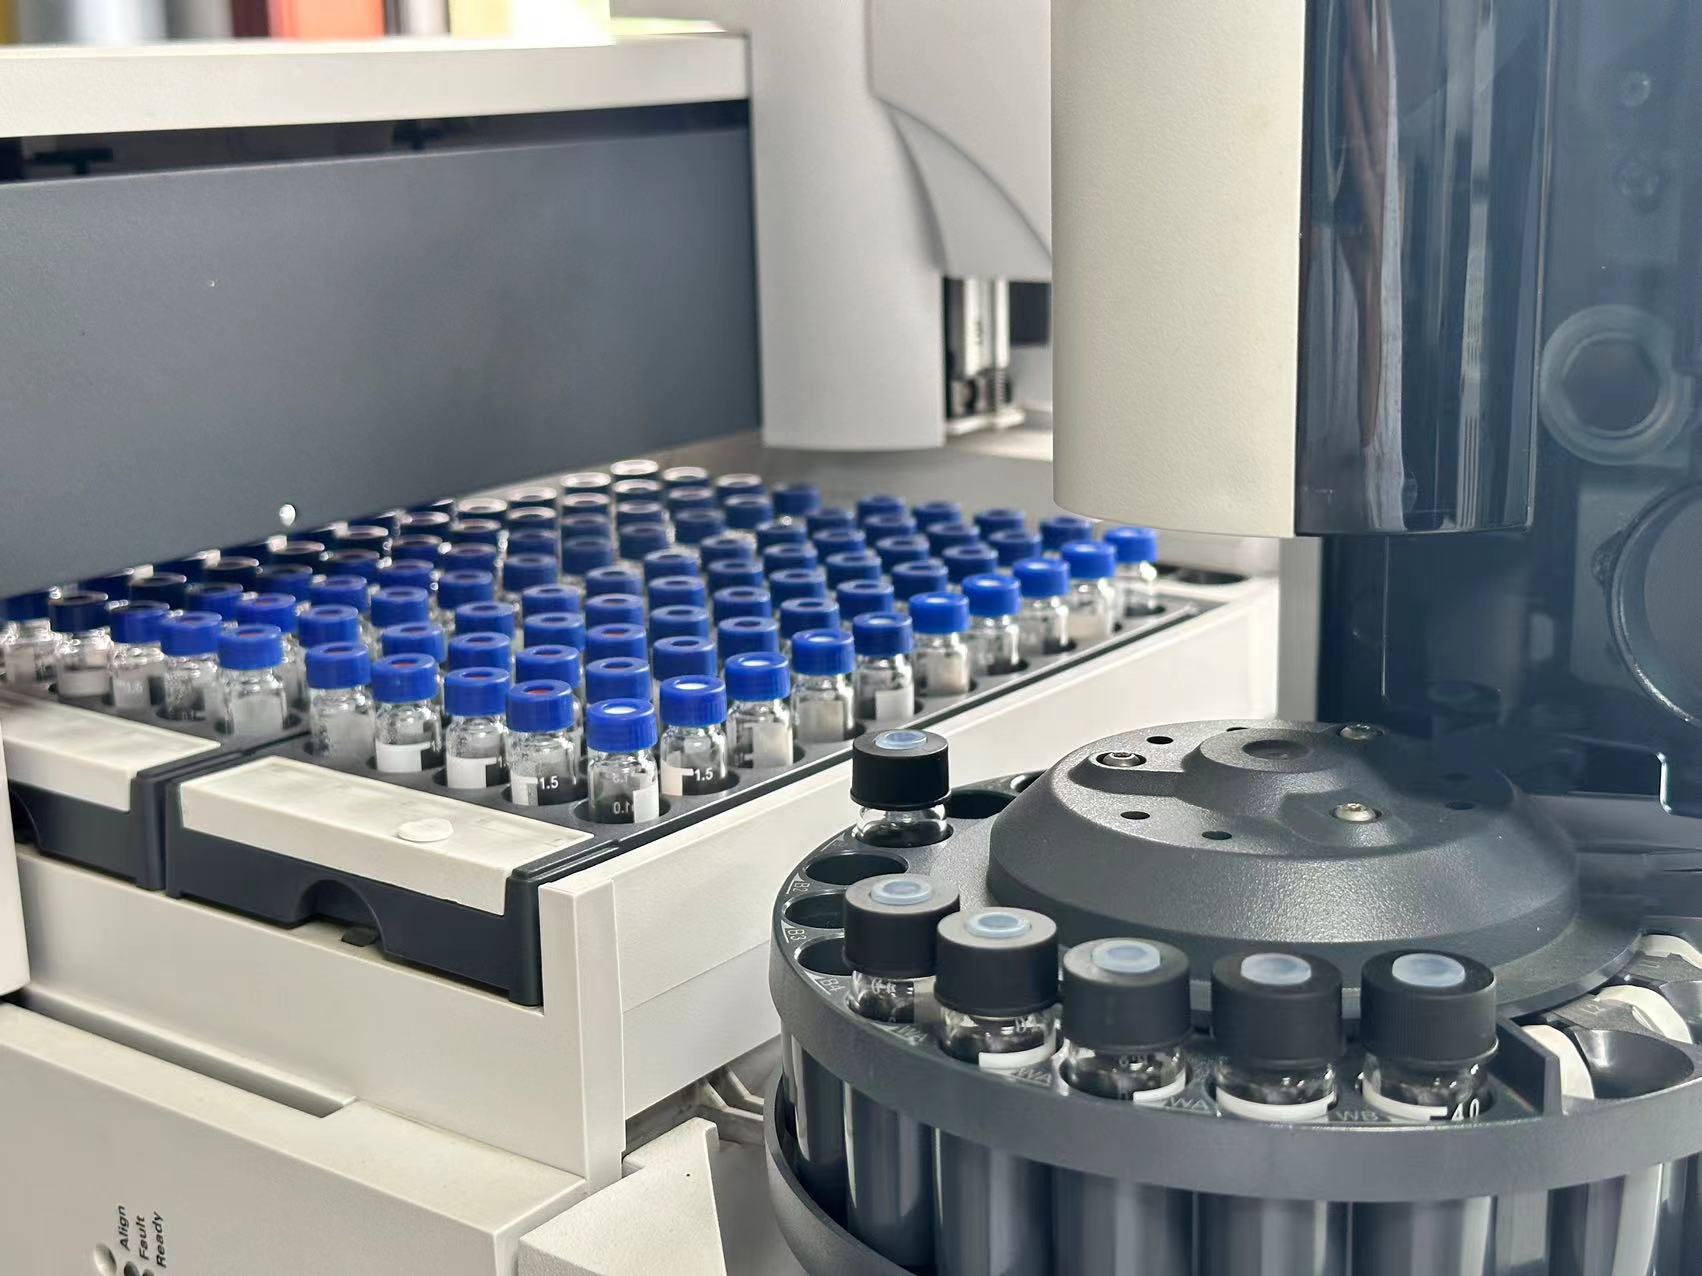
Piegatura dell'ago del campionatore automatico: un guasto di routine con una causa di radice trascurata
Gli aghi per autocampionatori piegati sono tra i guasti meccanici più comuni e costosi nei laboratori HPLC e GC. Un singolo ago piegato arresta l'intera sequenza analitica, richiede la sostituzione (tipicamenteda 150 a 400 dollariper le parti OEM) può contaminare la porta di iniezione con frammenti metallici I laboratori spesso attribuiscono la piegatura dell'ago all'errore dell'operatore o al disallineamento dello strumento (disallineamento dello strumento), ma in un numero considerevole di casi, il vero colpevole è ilsetto stesso.
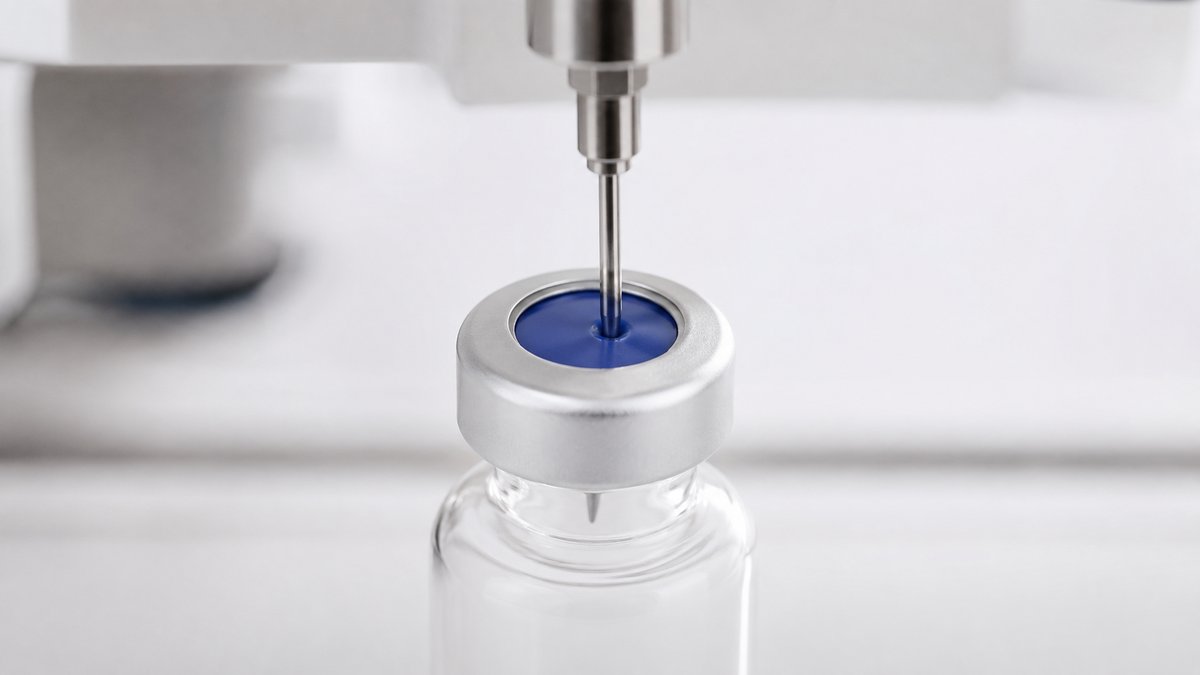
I setti convenzionali in PTFE/silicone antifessurato presentano una barriera solida che l'ago deve forare ad ogni iniezione La forza richiesta per penetrare questa barriera è molto variabile, a seconda dello spessore del setto, del durometro in silicone e delle condizioni dell'ago Quando la forza di puntura supera quella dell'agosoglia di instabilità della colonna, l'ago si piega spesso in modo impercettibile all'inizio, poi catastroficamente quando l'affaticamento cumulativo si accumula su centinaia di iniezioni.
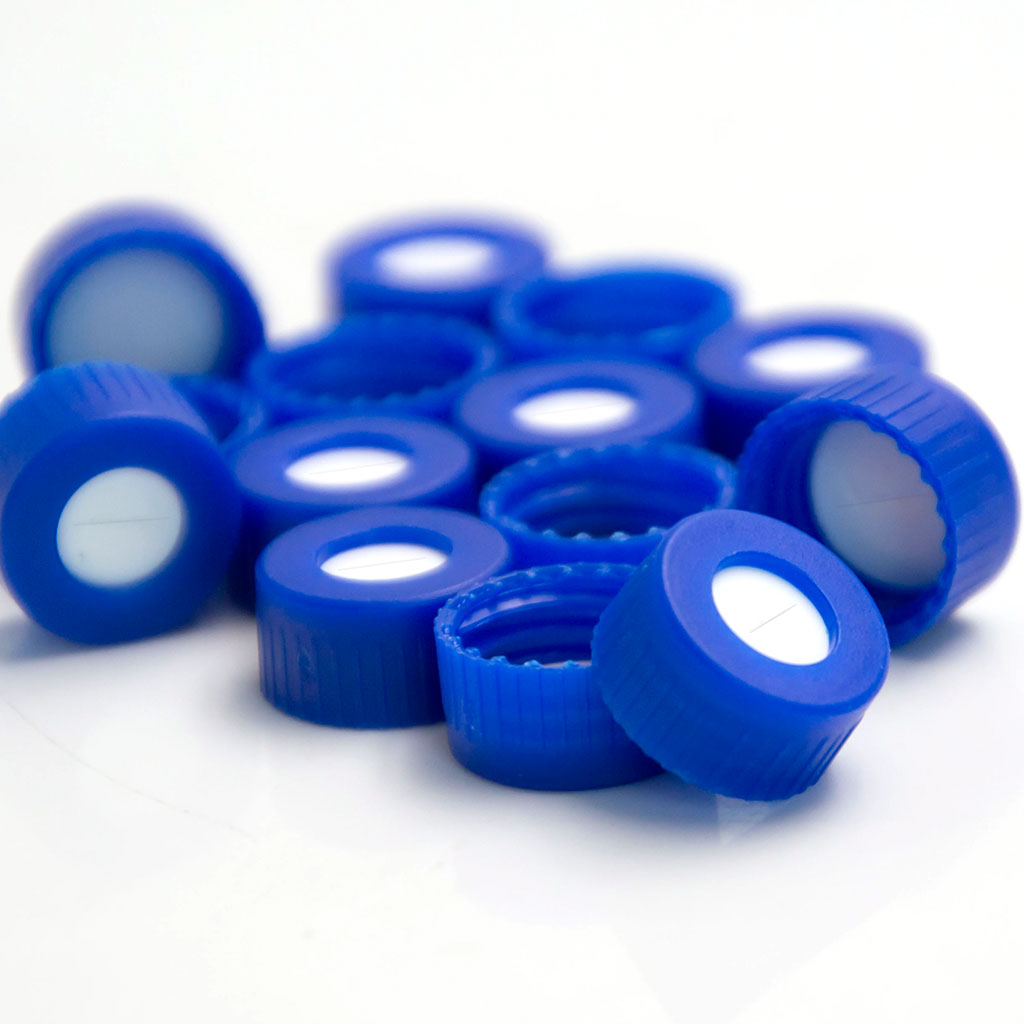
Questo articolo esamina la biomeccanica dell'insufficienza dell'ago durante la puntura del setto e spiega come9mm pre-fessura incollato cap-septaeliminare la causa principale di questa modalità di guasto migliorando al contempo la riproducibilità dell'iniezione e prolungando la durata dei materiali di consumo.
La meccanica della piegatura dell'ago durante la perforazione del setto
Un ago autocampionatore standard è in genereda 0,47 a 0,72 mmnel diametro esterno, fabbricato daAcciaio inossidabile 316con punta smussata o conica Nonostante sia realizzato in una lega relativamente rigida (modulo di Young circa193 GPa), quello dell'agoproporzioni elevate(rapporto lunghezza/diametro didalle 50:1 alle 80:1) lo rende suscettibile diEulero deformarsisotto compressione assiale.
Il carico critico di deformazione per un tipico ago lungo 50 mm e di diametro 0,63 mm è di circada 8 a 12 N, a seconda delle condizioni di fixità finale sulla guida dell'ago e sul cilindro della siringa Questa è la forza assiale massima che l'ago può sopportare prima che subiscaimprovvisa deflessione lateraleche è, prima che b
Quando l'ago scende su un setto non fessurato, il processo di puntura prevede due regimi di forza distinti, in primo luogo, la punta dell'ago deverientra e allunga lo strato rivolto verso il PTFE, che richiede una certa forza di penetrazione In secondo luogo, l'ago devespostare e strappare attraverso il nucleo in silicone, che genera resistenza di attrito supplementare La forza totale di puntura per uno standard1,0 mm di spessoreIl setto in PTFE/silicone può variare dada 2 a 7 Nper un ago affilato e nuovo, MA questa forza aumenta fino ada 5 a 15 Ndopo 50 a 100 iniezioni come la punta dell'ago si opacizza Un ago opacizzato non perfora in modo pulito il setto; invece, essoaratri attraverso il materiale, aumentando drasticamente la forza di foratura richiesta.
Quando la forza di puntura sale al di sopra della soglia critica di instabilità ("buck soglie") che può verificarsi con un ago opaco ("ottum") su un setto spesso ("spess septum") la forza di puntura ("beckling") si piega l'ago può essere la flessionemicroscopico (deflessione inferiore a 0,1 mm)all'inizio, ma cicli ripetuti di carico vicino alla soglia creano un danno progressivo da fatica, alla fine, l'ago si piega abbastanza daperdere la porta di iniezione, colpire la sede dell'ago o contattare la parete interna del flaconcino, causando un fallimento catastrofico immediato.
Pre-Slit Bonded Septa: Eliminazione del problema della forza di perforazione
I setti pre-fessurati sono prodotti con afessura tagliata con precisioneattraverso l'intero spessore del setto, tipicamente creato da alaser o processo di fustellatura di precisione. La geometria della fessura è attentamente progettatataglio a croce (a forma di X) o a fessura singolamodello che consente all'ago di passare attraverso conresistenza minimamantenendo una tenuta a tenuta di vapore attorno allo stelo dell'ago durante l'iniezione e la nuova sigillatura dopo il ritiro dell'ago.
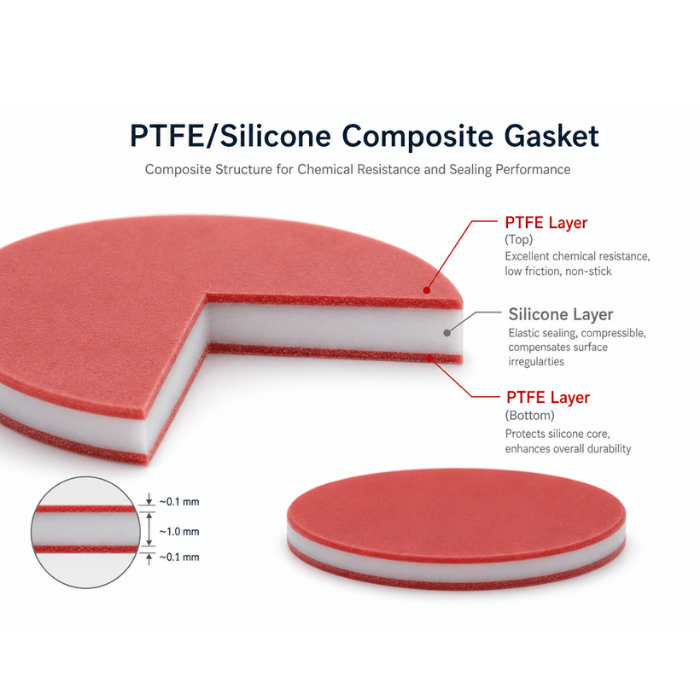
Criticamente, in unincollato (non laminato)setto pre-fessurato, lo strato di rivestimento in PTFE e il nucleo in silicone sonochimicamente o termicamente legatopiuttosto che pressati meccanicamente insieme Questo incollaggio garantisce che i bordi della fessura rimanganoperfettamente allineatoattraverso l'interfaccia PTFE-silicone In un setto laminato non legato con una fessura, lo strato di PTFE e lo strato di silicone possono spostarsi l'uno rispetto all'altro durante le punture ripetute, causandodisallineamento fendituraciò aumenta la resistenza alla perforazione nel tempo (OMBR) vanificando parzialmente lo scopo del progetto pre-fessura.
La forza di perforazione per un setto incollato pre-fessurato adeguatamente prodotto è tipicamenteda 0,5 a 1,5 N10 un ordine di grandezza inferiore a quello di un setto antifessura Questa forza è ben al di sotto della soglia critica di instabilità anche degli aghi autocampionatori più sottili, il che significa chela flessione dell'ago dalla resistenza del setto viene eliminata efficacementecome modalità di fallimento.
Vantaggi quantificati: oltre la protezione dell'ago
I vantaggi dei setti legati pre-fessurati si estendono oltre la longevità dell'ago in molteplici aspetti delle prestazioni analitiche:
Ago esteso e durata del setto
La drammatica riduzione della forza di puntura si traduce direttamente inridotta usura meccanica sulla punta dell'ago. Un ago che perfora un setto antifessurato sperimenta un contatto abrasivo con lo strato rivolto verso il PTFE e il nucleo in silicone ad ogni corsa: questo è il meccanismo principale dell'opacizzazione della punta dell'ago. I setti prefessurati riducono questo contatto abrasivo medianteDal 70 al 90%prolungare la durata dell'ago di un fattore diDa 3 a 5 voltenell'uso tipico Contemporaneamente, il setto stesso subisce un minor degrado meccanico perché l'ago passa attraverso unapertura preesistentepiuttosto che strappare il materiale solido ad ogni iniezione Un setto legato pre-fessurato può in genere resistereda 3 a 5 volte più cicli di iniezioneprima che l'integrità della tenuta si degradi rispetto a un equivalente non fendente.
Ridotta generazione di particolato
Una delle conseguenze più insidiose della puntura ripetuta del setto ègenerazione particolato. Ogni penetrazione dell'ago di un setto non fessurato creaframmenti microscopici di PTFE e siliconeche può cadere nel flaconcino del campione o essere trasportato nella porta di iniezione Questi particolati possono bloccarsirotori della valvola di iniezione, intasare le fritte di ingresso della colonna e creare picchi fantasmadalla contaminazione accumulata I setti pre-fessurati riducono la generazione di particolatoDall'80 al 95%perché l'ago passa attraverso un'apertura pulita e preformata anziché lacerarsi attraverso la matrice polimerica.
Riproducibilità Iniezione-Iniezione Migliorata
La forza di puntura variabile dei setti antifessurati introducetempistica di discesa dell'ago incoerente e tempo di permanenzanella posizione di iniezione Quando il motore del campionatore automatico incontra una resistenza più elevata da parte di un setto rigido, l'ago puòesitare o deceleraredurante la fase di puntura, alterando i tempi precisi di aspirazione e iniezione del campione Questa variabilità si manifesta comeaumento del tempo di ritenzione RSD (deviazione standard relativa)evariabilità dell'area di picco, in particolare per i composti a eluizione precoce in cui la precisione della temporizzazione è più critica. I setti pre-fessurati forniscono apassaggio coerente e a bassa resistenzaciò standardizza la traiettoria e i tempi dell'ago, in genere migliorando l'RSD di iniezioneDal 20 al 40%rispetto ai setti antifessura nei metodi ad alto rendimento.
Quando scegliere i setti legati pre-accesi rispetto a quelli non accesi
I setti legati pre-fessurati non sono universalmente superiori (il progetto ha punti di forza e limitazioni specifici che dovrebbero essere abbinati al metodo analitico:
- Multi-iniezione da un singolo flaconcino:I setti pre-fessurati eccellono quando è necessario campionare un singolo flaconcinoDa 10 a 100+ voltedalla stessa chiusura Il passaggio coerente a bassa resistenza preserva la condizione dell'ago e la tenuta del setto per molti più cicli rispetto ai setti non fessurati
- Screening ad alto rendimento:Metodi concentinaia di iniezioni al giornotrarre vantaggio in modo sproporzionato dai setti pre-fessura perché l'usura cumulativa dell'ago è la modalità di guasto dominante con una produttività elevata. La riduzione dell’opacizzazione della punta dell’ago da sola può far risparmiaremigliaia di dollari per strumento all'annonei costi di sostituzione
- Aghi di calibro sottile:Metodi utilizzando0,47 mm o inferioregli aghi (comuni in UHPLC con bassi volumi di iniezione) hanno soglie di instabilità più basse e sono particolarmente vulnerabili alla flessione I setti pre-fessurati sono fortemente raccomandati per queste applicazioni
- Conservazione volatile del solvente:Possono essere presenti setti pre-fessuratiperdita evaporativa marginalmente più elevatarispetto ai setti non fessurati per solventi altamente volatili (ad esempio, diclorometano, etere etilico) conservati per periodi prolungati a temperature elevate Per la conservazione a lungo termine di campioni volatili,setti non tagliati o setti laminati in butile/PTFEpuò fornire un contenimento del vapore superiore, mentre i setti pre-fessurati rimangono la scelta migliore per flussi di lavoro multi-iniezione in cui l'evaporazione durante la corsa analitica è la preoccupazione principale
Criteri pratici di selezione per 9mm Pre-Slit Bonded Cap-Septa
Quando si specificano i setti di cappuccio legati pre-fessurati per un metodo particolare, considerare i seguenti parametri:
- Geometria della fessura:Le fessure a taglio trasversale (a forma di X) fornisconoinserimento iniziale più facile e migliore ri-sigillaturarispetto ai modelli a fessura singola, perché i quattro lembi creati dal taglio trasversale si conformano in modo più efficace attorno alla circonferenza dell'ago. I modelli a fessura singola possono offrireevaporazione marginalmente inferioree sono preferiti per metodi con conteggi di iniezione modesti
- Spessore del PTFE:UNda 0,25 a 0,50 mmLo strato rivolto verso il PTFE fornisce un'adeguata barriera chimica per la maggior parte delle applicazioni HPLC Gli strati di PTFE più spessi (0,50 mm) offrono una migliore resistenza chimica per i solventi aggressivi possono aumentare la forza richiesta per diffondere i lembi a fessura anche se ancora molto al di sotto della forza di perforazione dei setti antife
- Durometro siliconico:UNDurezza Shore A da 45 a 55fornisce un comportamento ottimale di richiusura della fessura Il silicone più morbido (Shore A 35-40) si conforma più facilmente attorno all'ago ma potrebbe non richiudersi in modo altrettanto efficace dopo più forature Il silicone più duro (Shore A 60+) si richiude bene ma può aumentare la forza di diffusione iniziale nella fessura
- Qualità di incollaggio:Verificare che il setto siaveramente legato(fusione chimica o termica di strati di PTFE e silicone), non semplicemente laminati (pressatura meccanica) I setti legati mantengono l'allineamento delle fessure attraverso centinaia di cicli di iniezione; i setti laminati possono delaminarsi e spostarsi, aumentando la resistenza alla perforazione nel tempo
Risorse correlate da hplcvials.com:
- Prodotto: 9mm Short Thread Caps a vite e Septa, pre-slitta, incollata, e realizzata in PTFE/Silico
- Guida: Come scegliere il giusto tipo di setti pre-slittati per...
- Guida: La crescente domanda di cromatografia personalizzata...
- Guida: 10 consigli per mantenere l'integrità del cromatografo...
La decisione di adottare setti legati pre-fessura è in definitiva economica e analitica rispetto al costo incrementale di un materiale di consumo marginalmente più complesso, ai costi evitati di sostituzione dell'ago, interruzione della sequenza e degrado della qualità dei dati. Nella stragrande maggioranza dei flussi di lavoro HPLC e GC ad alta produttività e multi-iniezione, il setto incollato pre-fessura offre unritorno sull'investimento convincentemisurato non solo in termini di risparmio di materiali di consumo ma anche di affidabilità analitica e tempi di attività dello strumento.