Por qué los sistemas HPLC de alta presión crean riesgos únicos para la integridad de los viales de muestra
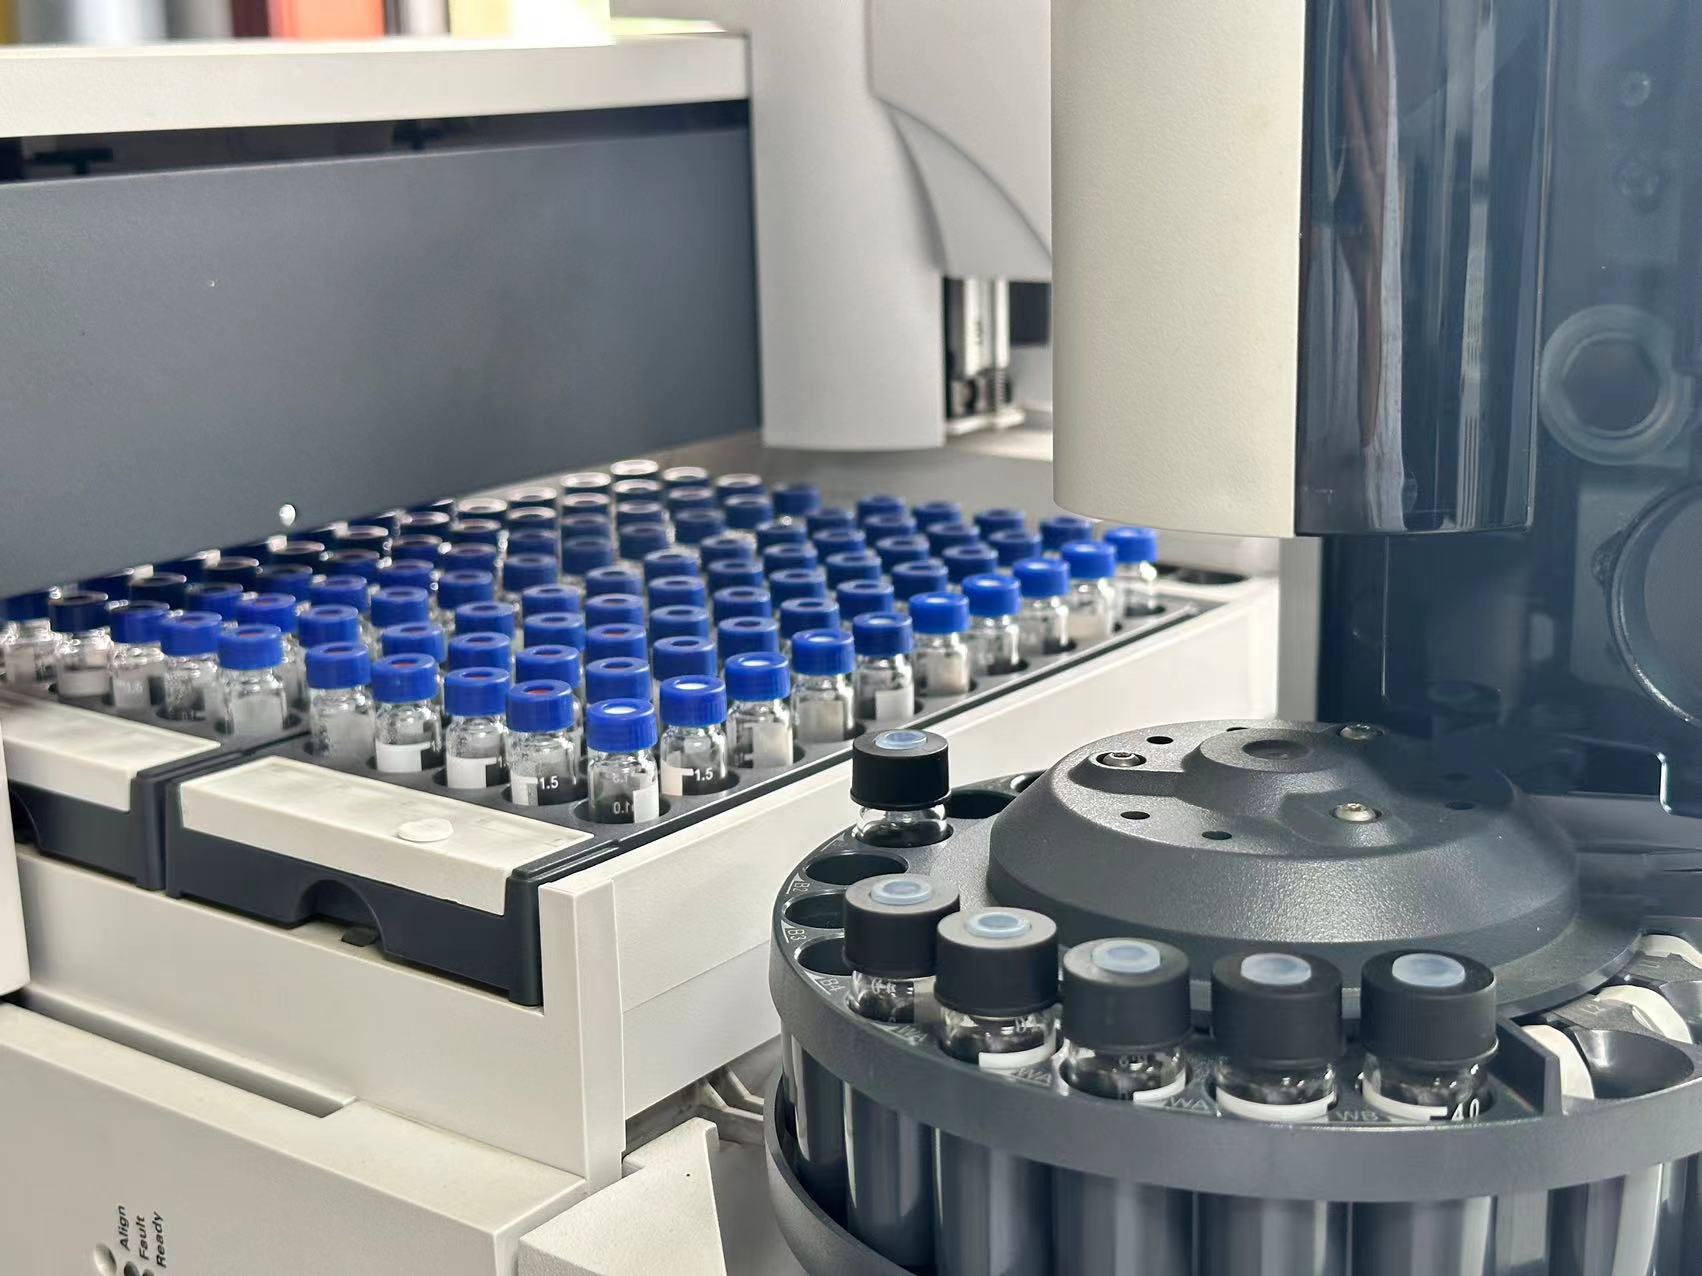
Los sistemas modernos de cromatografía líquida de ultra alto rendimiento (UHPLC) funcionan habitualmente a contrapresiones superiores600 a 1200 bar (60 a 120 MPa), con algunos métodos llegando1.500 bar. Si bien se presta mucha atención a la durabilidad de la columna y de la bomba, el vial de muestra (el primer eslabón de la cadena analítica) está sujeto a tensiones mecánicas y térmicas que a menudo se subestiman. La rotura del vial, el aflojamiento de la tapa y la explosión del tabique durante las secuencias de inyección a alta presión sí lo sonanomalías no raraspero modos de falla predecibles arraigados en la ciencia de materiales y la dinámica de fluidos.
Este artículo examina los mecanismos detrás de la ruptura del vial y el aflojamiento de la tapa en los flujos de trabajo de HPLC de alta presión, identifica los factores materiales y de procedimiento que contribuyen y proporciona contramedidas prácticas para proteger tanto la integridad de la muestra como la seguridad del instrumento.
Dinámica de presión dentro del vial de muestra de HPLC
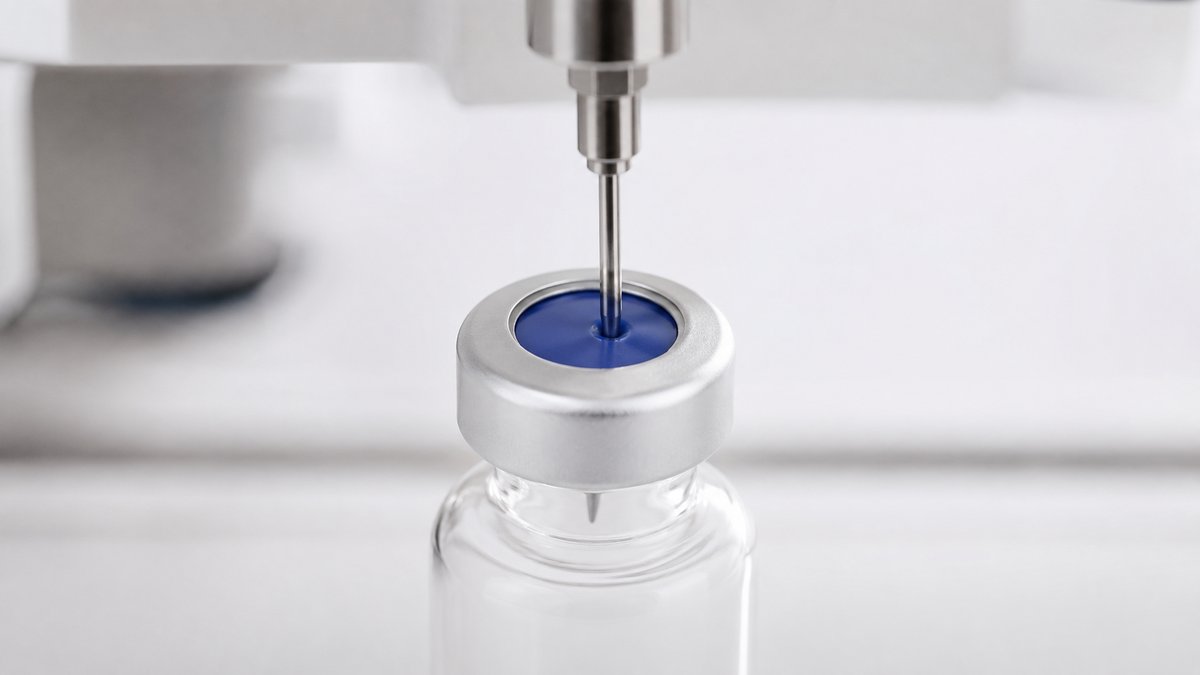
Contrariamente a una idea errónea común, el interior del vial no experimenta la contrapresión total de la columna. Sin embargo, durante el ciclo de inyección, la aguja del muestreador automático presuriza el espacio de cabeza del vialentregue el tapón de muestra en la ruta de flujo de alta presión. Dependiendo del diseño del muestreador automático, es posible que el vial esté expuesto brevementepresión del sistema o una fracción significativa de la misma« particularmente enbucle dividido y aguja de flujo continuoarquitecturas de inyección.
El evento de presurización esextremadamente rápido, normalmente ocurre50 a 200 milisegundos. Este pico de presión casi instantáneo crea uncarga de choque dinámicaen las paredes del vial, los hilos de la tapa y el tabique. A diferencia de una rampa de presión lenta y cuasiestática, esta carga impulsiva puede iniciarsepropagación de grietasde defectos microscópicos preexistentes en el vidrio, defectos que serían benignos a presión atmosférica o bajo carga gradual.
Simultáneamente, elcompresión adiabática del gas del espacio de cabezagenera calentamiento localizado. Para un vial de 1,5 ml con un espacio de cabeza de 0,5 ml, la temperatura del gas puede aumentar10 până la 20 cdurante el pulso de compresión, se agrega tensión de expansión térmica al sistema ya presurizado. El efecto combinado de la carga de presión dinámica y el choque térmico puede exceder eltenacidad a la fracturade viales de vidrio de borosilicato estándar que no fueron diseñados teniendo en cuenta los transitorios de alta presión.
Mecanismos de ruptura de viales: factores materiales y calidad de fabricación
El vidrio de borosilicato (Tipo I, compatible con USP/EP) es el material estándar para los viales de HPLC debido a su excelente resistencia química y su bajo perfil extraíble. Sin embargo, sufragilidad inherentesignifica que se produce un fallo catastrófico con una deformación plástica mínima, básicamente lo hayno hay aviso antes de la ruptura.
La resistencia práctica a la tracción del vidrio no está dominada por su fuerza teórica de unión molecular (aproximadamente7 GPa) dar por elPoblación defectuosa de Griffith« microfisuras superficiales y subterráneas que actúan como concentradores de tensiones. Un defecto superficial de 10 micrómetros puede reducir la resistencia efectiva de un vial de vidrio60 a 80 por cientocomparado con material libre de defectos. Por lo tanto, la calidad de fabricación juega un papel enorme:
- Calidad de recocido:Los viales que no se han recocido adecuadamente después de formar se retienentensiones térmicas residualesdel proceso de fabricación. Estas tensiones bloqueadas aumentan la carga de presión aplicada externamente, reduciendo efectivamente la presión de funcionamiento segura. Se someten viales de cromatografía de primera calidadrecocido controladopara minimizar el estrés residual a continuación5 MPa, mientras que los viales de calidad económica pueden soportar tensiones residuales de15 a 30 MPa
- Uniformidad del espesor de la pared:Se crean variaciones en el espesor de la pareddistribuciones de tensión asimétricasbajo presión. Una variación del espesor de la pared de0,1 mma través de un vial de 1,5 ml se puede cambiar la tensión máxima25 a 40 por ciento, localizando el fallo en el punto más delgado. Viales de tolerancia estricta con variación de espesor a continuación0,05 mmse recomiendan para aplicaciones de alta presión
- Población de defectos superficiales:Manejo de daños « rayones en las bandejas de los viales, contacto con componentes metálicos del muestreador automático o limpieza abrasiva « introducenuevos defectos de Griffitheso domina el comportamiento de falla. Incluso un rasguño invisible a simple vista (menos de 0,1 mm) puede reducir la presión de estallido30 a 50 por ciento
- Geometrie de jos:Los viales de fondo plano concentran la tensión en eltransición de esquina cerradaentre el disco inferior y la pared cilíndrica. Viales con aesquina inferior interna redondeadadistribuir el estrés de manera más uniforme, ofreciendo aproximadamentePresión de rotura entre un 15 y un 20 por ciento mayorque los diseños de esquinas afiladas
Aflojamiento de la tapa y reventón del tabique: mecánica del hilo bajo presión
Si bien la ruptura del vial es el modo de falla más dramático,aflojamiento del casquete y desplazamiento del tabiqueson más comunes e igualmente perjudiciales para los resultados analíticos. Estos fracasos se manifiestan comoevaporación de muestras, fuga de solventes y contaminación cruzadaentre viales adyacentes en la bandeja del muestreador automático.
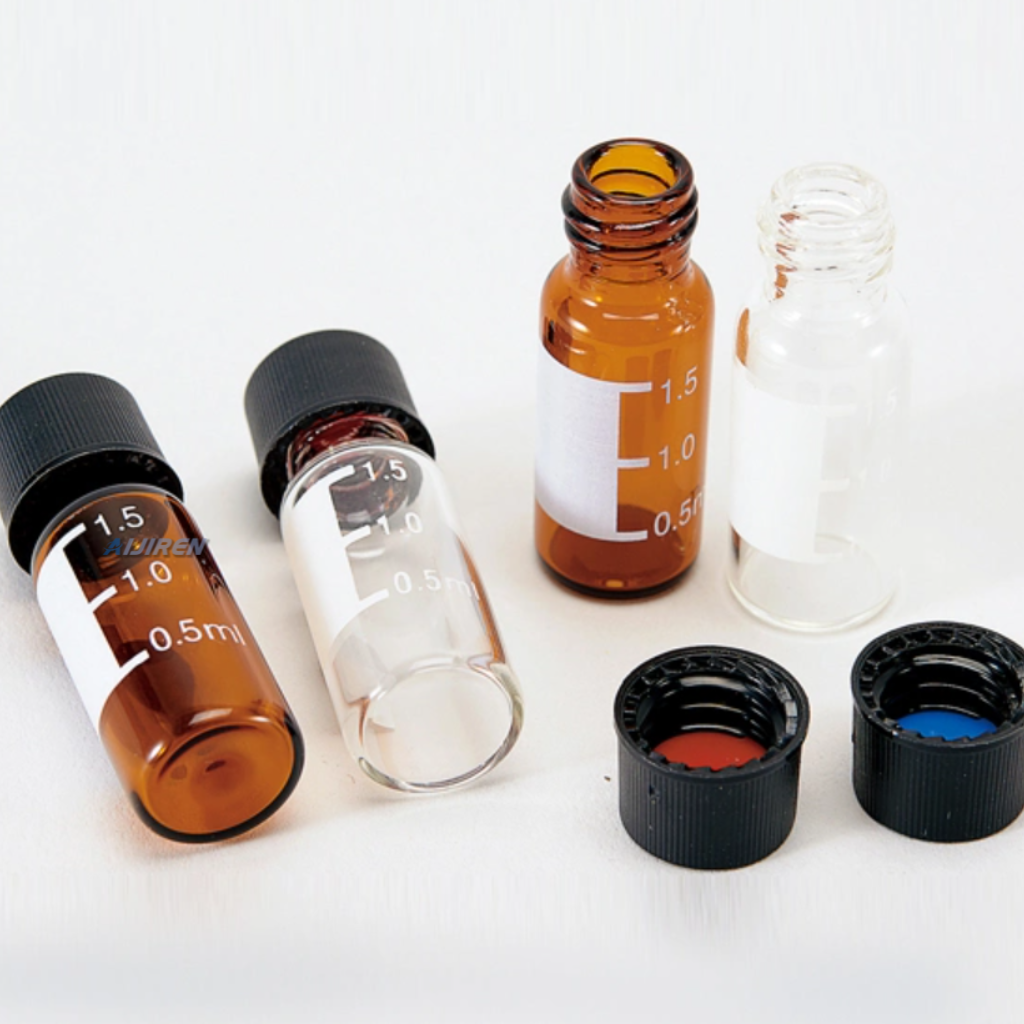
El mecanismo de aflojamiento de la tapa bajo alta presión implicatransmisión de fuerza axial a través del tabique. Cuando el interior del vial se presuriza, la presión actúa sobre la parte inferior del tabique, generando unfuerza ascendente igual a la presión multiplicada por el área del tabique expuesta. Para un tapón de rosca de 9 mm con una abertura de tabique de 8 mm a 800 bar, esta fuerza puede alcanzar aproximadamente400 N (aproximadamente 40 kg equivalentes)« superando con creces la fuerza de sujeción proporcionada por el acoplamiento de rosca estándar.
Esta fuerza ascendente es resistida portres mecanismos, cada uno con distintos modos de falla:
- Resistencia al corte de la rosca de la tapa:Las roscas de la tapa de polipropileno (PP) deben soportar la carga axial sin pelar. A temperaturas elevadas del muestreador automático (40 a 60 C para algunos compartimentos de bandeja calentados), elel módulo de corte de PP disminuye entre un 30 y un 50 por ciento, reduciendo significativamente la capacidad de carga de roscas. Tapas conperfiles de rosca más profundos (0,5 mm frente a 0,3 mm)y mayor compromiso de rosca (mínimo1,5 turnos completos) proporcionar un mayor margen de seguridad
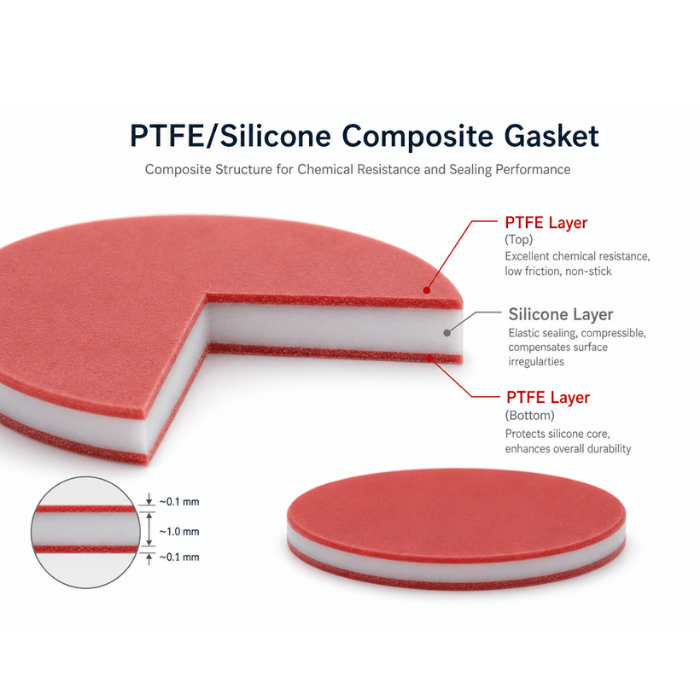
- Agarre de fricción del tabique:El tabique de PTFE/silicona resiste el desplazamientocompromiso friccionaltanto con el borde del vial como con el interior de la tapa. El coeficiente de fricción del PTFE contra el vidrio es aproximadamente0,04 până la 0,08^ notablemente bajo «, lo que significa que la capa de revestimiento de PTFE contribuye mínimamente a la resistencia al reventón. El soporte de silicona, con un coeficiente de fricción del vidrio de0,6 până la 1,0, proporciona el agarre antidesplazamiento principal. Las capas más delgadas de PTFE (0,25 mm) y la silicona más suave (Shore A 40-45) optimizan este agarre a costa de un rendimiento de barrera química ligeramente reducido
- Reținerea parului cap:El par de apriete inicial disminuye con el tiempo debido aRelajación viscoelástica PP, particularmente a temperaturas elevadas. Una tapa apretada a 0,6 Nm a temperatura ambiente sólo puede retener40 a 60 por cientode esa fuerza de sujeción después de 12 horas a 40 C. Para métodos de alta presión de secuencia larga,volver a apretar las tapasinmediatamente antes de ejecutar o usartapas engarzadasen lugar de tapones de rosca se elimina esta variable
Explosión completa del tabique « donde está el tabiqueexpulsado físicamente de la gorra« ocurre cuando la fuerza ascendente generada por presión excede la resistencia combinada del hilo y la resistencia a la fricción. Este modo de falla es particularmente peligroso porque puede depositar muestras y fragmentos de vidrio en el mecanismo del muestreador automático, lo que podría dañarconjuntos de agujas, válvulas de inyección y fritas de entrada de columnaaguas abajo.
Contramedidas prácticas: un enfoque de múltiples capas
Mitigar la rotura del vial y el aflojamiento de la tapa en HPLC de alta presión requiere atención en múltiples niveles, desde la selección de consumibles hasta los procedimientos de manipulación y los parámetros del instrumento:
Selección de consumibles
- Specificați vialele de prezintă ridicată:Para métodos que superen los 600 bar, utilice viales clasificados explícitamente paraaplicaciones de muestreador automático de alta presión. Estos viales se fabrican con tolerancias de espesor de pared más estrictas, recocido controlado y esquinas internas redondeadas. Algunos fabricantes ofrecen viales coníndices de presión de rotura verificados de 100 bar o más
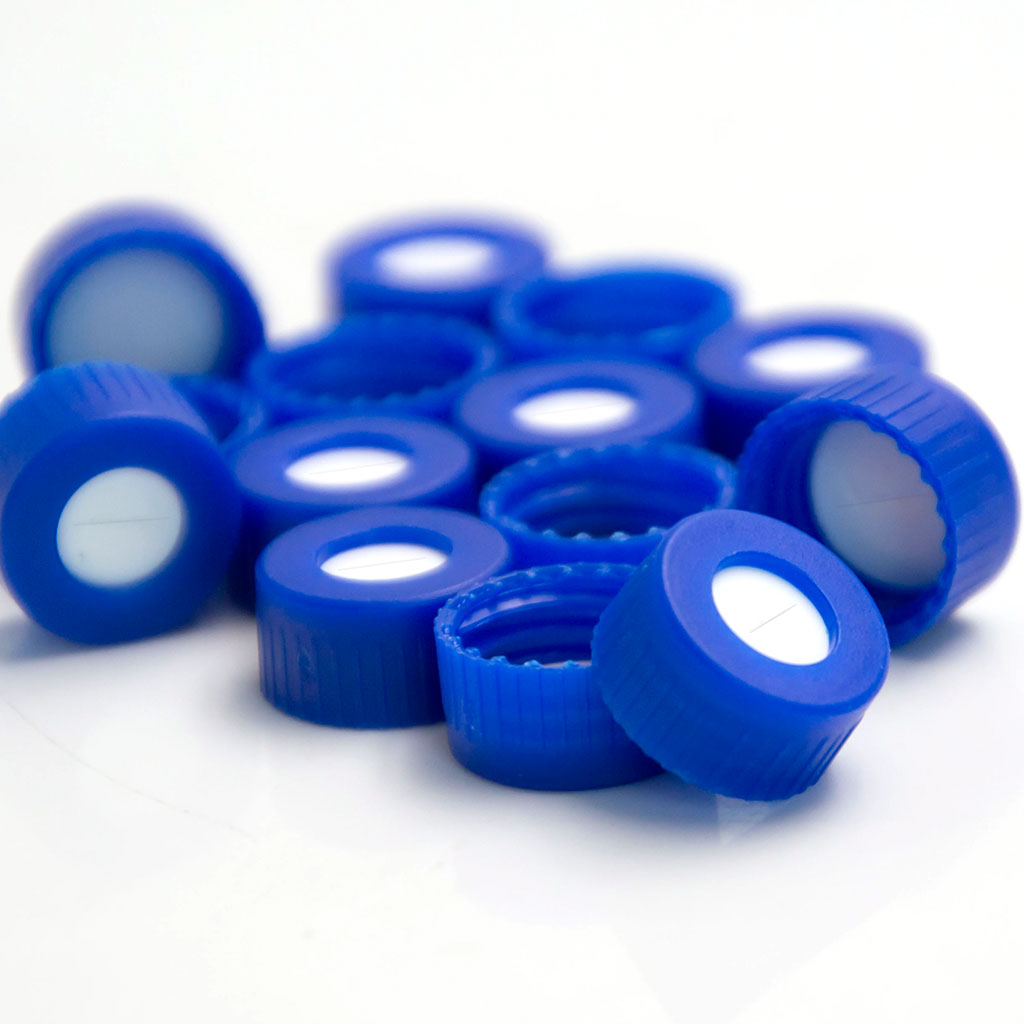
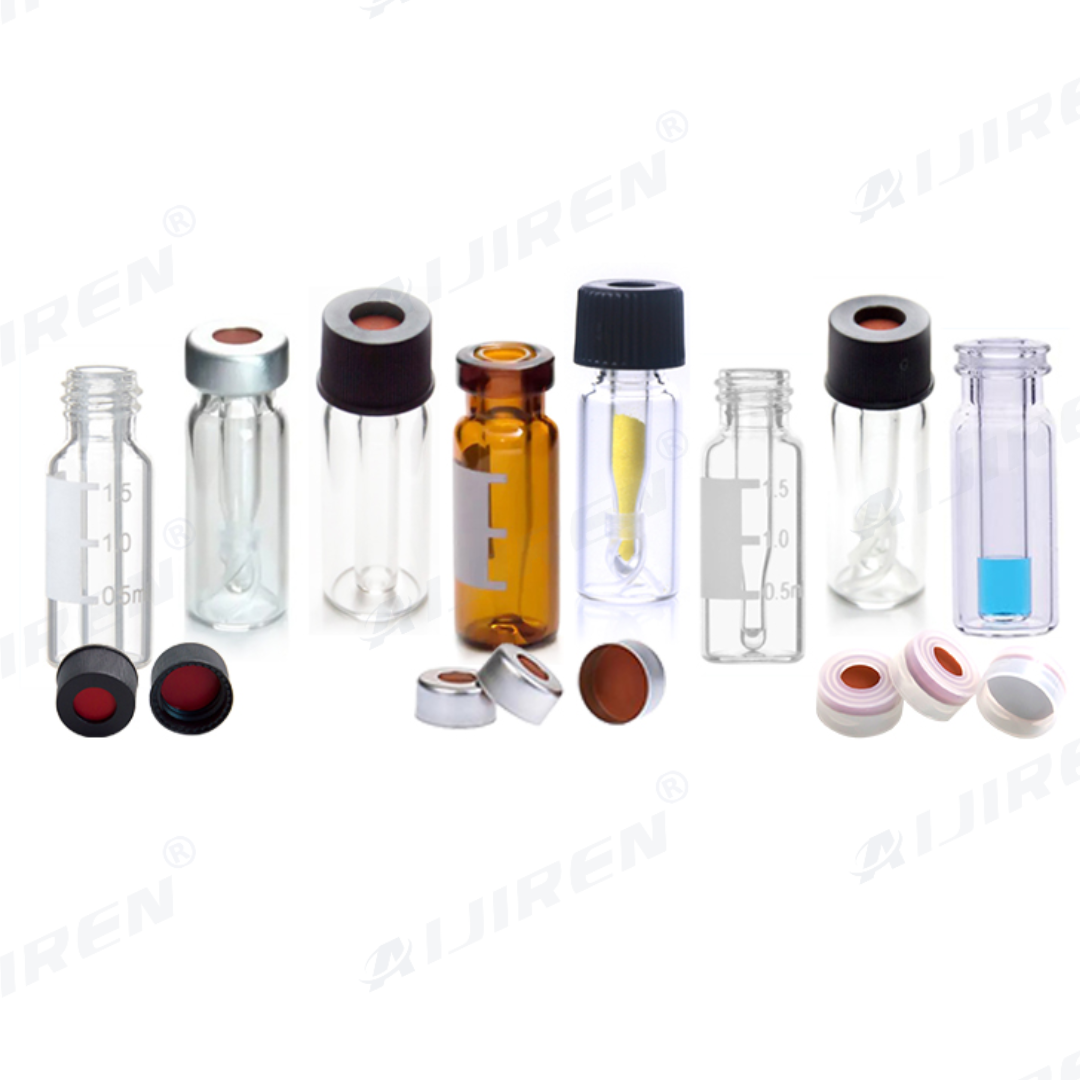
- Elija tapas de engarce en lugar de tapas de rosca:Para aplicaciones de mayor presión,Tapas de engarce de aluminio de 11 mmproporcione una retención de sellado inherentemente superior porque el proceso de engarzado forma unbloqueo mecánico positivoesto no depende de la fricción o el par del hilo. El sello de engarce es prácticamente inmune al aflojamiento y la relajación térmica inducidos por la vibración
- Optimizar la construcción del tabique:Para sistemas de tapones de rosca, seleccione septos conrevestimiento de PTFE más fino (0,25 mm)ysoporte de silicona de dureza media (Shore A 45-50)para maximizar el agarre por fricción. Los septos de PTFE/silicona adheridos (en lugar de laminados) resisten la delaminación bajo ciclos de presión
- Evite la reutilización de viales y cápsulas:Cada ciclo de presión aumenta gradualmente las microfisuras existentes. Un vial que sobrevivió a una ejecución de alta presión puede fallar en la siguiente. Se recomiendan encarecidamente viales y tapas de un solo uso para métodos de alta presión
Manipulación y Preparación
- Minimizați daune de manipulare:Usarpinzas o bandejas para vialesen lugar de tener los dedos desnudos para manipular los viales. Se pueden crear aceites y sales para la pielheterogeneidades en la química de superficiesque actúan como sitios de inicio de grietas. Evite el contacto del metal con el vidrio durante la cobertura
- Utilice una tapa de torsión calibrada:El apretamiento manual de los dedos producepar muy variable (0,3 a 1,0 Nm)entre operadores. Un tapón de torsión electrónico configurado en0,5 până la 0,7 Nmpara tapas de PP de 9 mm, se garantiza una fuerza de sujeción constante y óptima sin sobrecargar las roscas
- Viales tapados preacondicionados:Para muestreadores automáticos de bandejas calentadas, permita que los viales tapadosequilibre térmicamente durante 15 a 30 minutosa la temperatura de la bandeja antes de iniciar la secuencia. Vuelva a apretar si el método lo permite, para compensar la relajación térmica
Parámetros del instrumento
- Reduceți viteză de injecție:Algunos muestreadores automáticos permiten el ajuste delvelocidad de extracción e inyección. Reducir la velocidad de inyección desde la configuración predeterminada (normalmente máxima) a50 a 100 microlitros por segundoreduce la tasa de rampa de presión, lo que le da al vial y al sistema de cierre más tiempo para adaptarse a la tensión
- Minimizați spațiul capului:Llenando viales a80 a 90 por ciento de la capacidad nominalreduce el volumen de gas comprimible, lo que a su vez reduce elpico de temperatura adiabáticay la energía total disponible para impulsar el aflojamiento de la tapa. Sin embargo, deje suficiente espacio de cabeza para evitar el contacto del líquido con el tabique, lo que puede provocarhinchamiento con disolvente de la capa de silicona
Detección de fallas: qué monitorear
La monitorización proactiva puede detectar problemas de cierre en desarrollo antes de que causen fallos de secuencia o daños al instrumento. Los indicadores clave incluyen:
- Anomalías en el perfil de presión:Un repentinocaída de presión de 5 a 10 bardurante la fase de inyección, seguida de una recuperación rápida, puede indicar un levantamiento momentáneo del casquete o un desplazamiento del tabique. Los sistemas de datos de cromatografía modernos pueden marcar estos transitorios de presión automáticamente
- Deriva del tiempo de retención:La pérdida evaporativa progresiva a través de una tapa que se afloja cambia elconcentración efectiva de la muestra. Si los tiempos de retención de los compuestos de elución tardía cambian mientras los picos de elución temprana permanecen estables, se debe investigar la fuga de cierre
- Picos de arrastre:Pueden indicar picos inexplicables que aparecen en inyecciones en blanco inmediatamente después de muestras de alta concentraciónaerosolización de muestrasdesde una tapa parcialmente aflojada, contaminando el exterior de la aguja o el puerto de inyección
- Inspección visual de viales gastados:Después de una secuencia de alta presión, inspeccione los viales en busca dedeformación de la rosca de la tapa, abovedado del tabique o glaseado de la superficie del vidrio(que indica estrés). Cualquier vial que muestre estos signos debe provocar una revisión de las especificaciones de cierre para ese método
Recursos relacionados de hplcvials.com:
- Producto: 8-425 tapas de apertura pequeñas y septos de silicona con sellos de laboratorio personalizables para vial
- Guía: La creciente demanda de cromatografía personalizada...
- Guía: La versatilidad y ventajas de los viales de tapa engarzada...
- Guía: Revelando el papel crucial de los viales de cromatografía...
La HPLC de alta presión es un entorno implacable para viales y cierres de muestra. Las fuerzas involucradas “cientos de newtons aplicados en milisegundos « son comparables acondiciones industriales de recipientes a presión, sin embargo, se espera que los consumibles funcionen perfectamente por centavos por unidad. Cerrar esta brecha requiere una selección informada del material, procedimientos de manipulación disciplinados y la voluntad de tratar el cierre del vial como uncomponente analítico críticomás que una ocurrencia tardía. El coste de la rotura de un solo vial «en datos perdidos, tiempo de inactividad del instrumento y posibles daños en la columna « supera con creces el coste incremental de utilizar consumibles compatibles con alta presión y correctamente especificados.