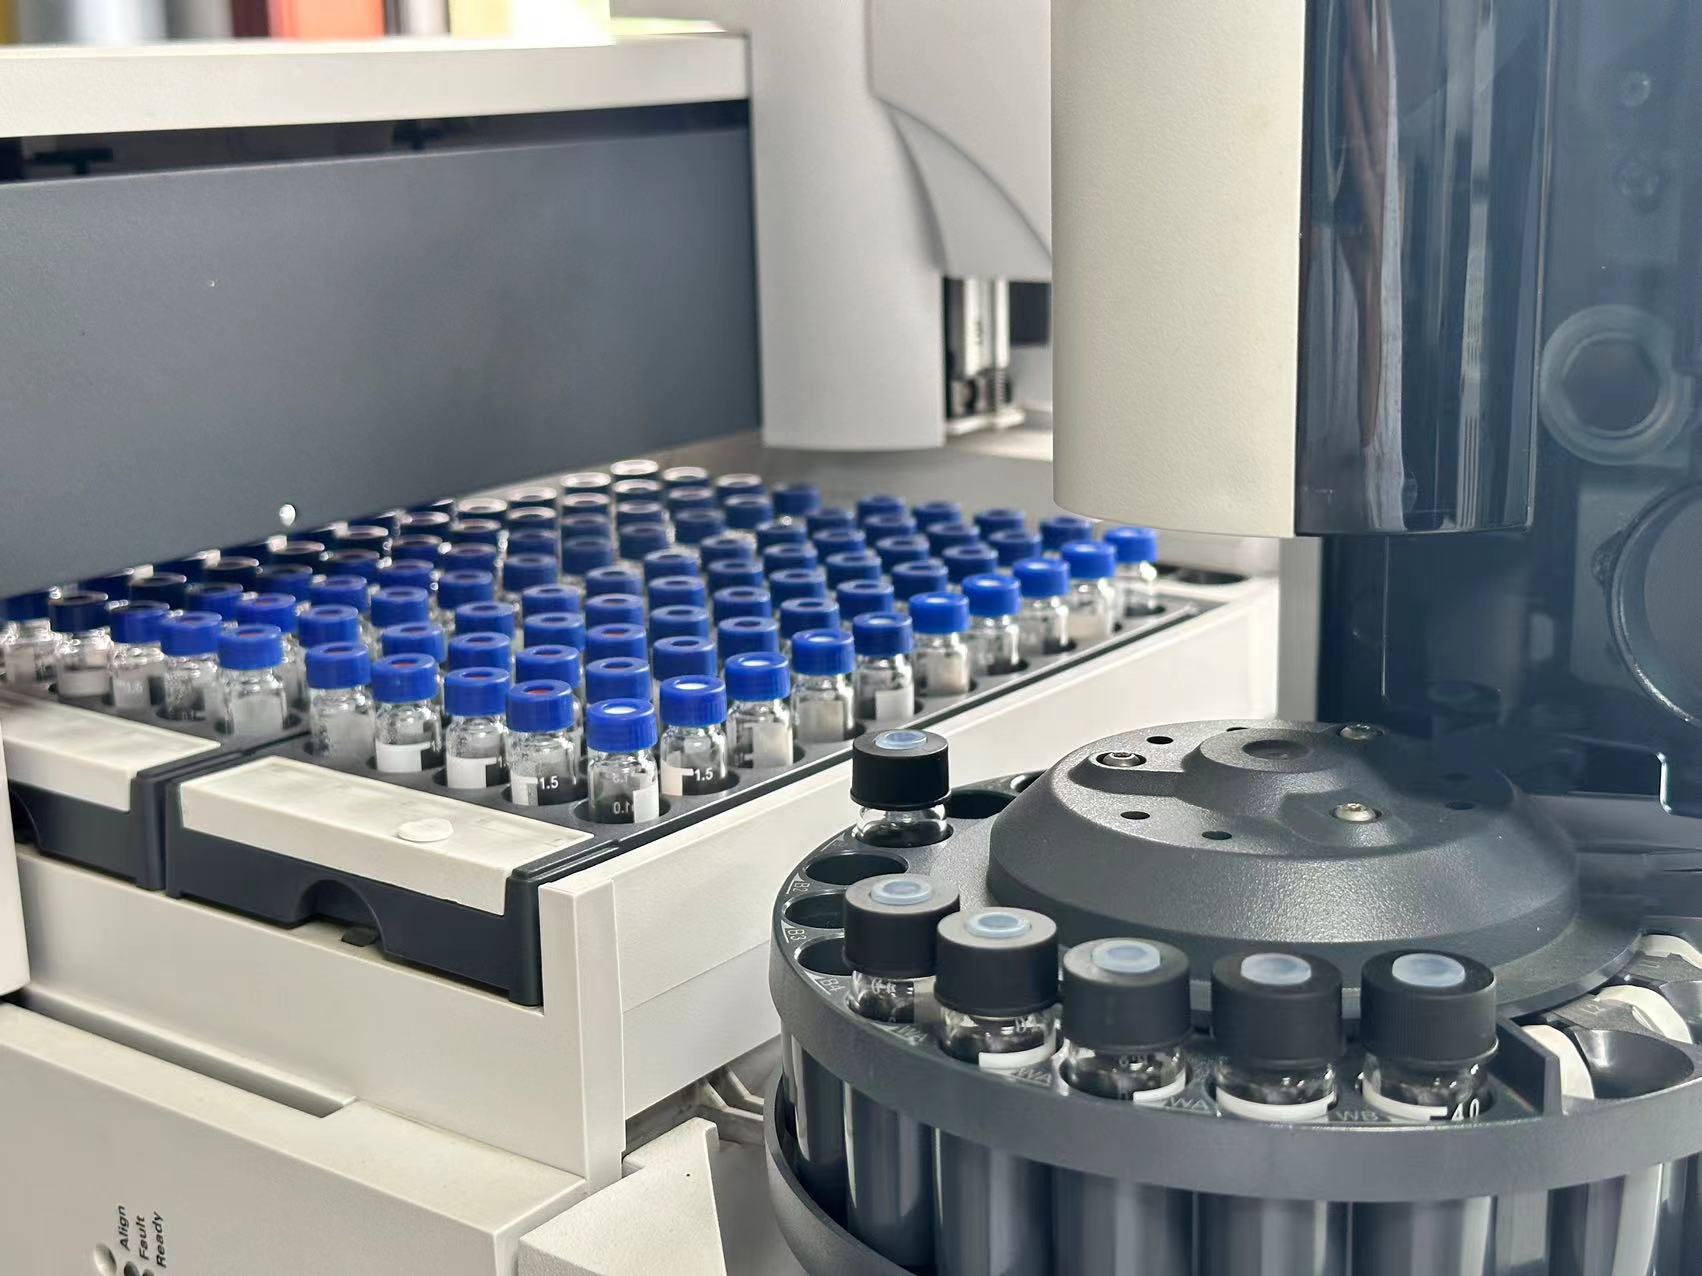
En el análisis de cromatografía líquida de alto rendimiento (HPLC) y cromatografía líquida de ultra alto rendimiento (UHPLC), las técnicas de inyección de gran volumen (LVI) se aplican cada vez más para satisfacer las crecientes demandas de detección de alta sensibilidad y análisis de trazas de muestras diminutas. Sin embargo, cuando un solo volumen de inyección representa una alta proporción del volumen efectivo del espacio de cabeza del vial, como inyectar de 100 µl a 500 µl de un vial de muestra de 2 ml, se encuentran con frecuencia fenómenos como una repetibilidad de inyección deteriorada y áreas de pico anormalmente disminuidas. La causa fundamental a menudo radica en la presión negativa no despreciable generada dentro del vial de muestra durante el proceso de muestreo.
Este artículo analiza los mecanismos de formación de presión negativa en viales de muestra de 2 ml desde perspectivas fisicoquímicas y de dinámica de fluidos, evalúa su impacto en los resultados analíticos y proporciona medidas preventivas sistemáticas y pautas operativas.
1. Mecanismo de formación de presión negativa dentro de viales de muestra
En un sistema cerrado, la presión interna total de un vial de muestra de 2 ml consiste en la presión parcial de los gases restantes y la presión de vapor saturado del solvente:
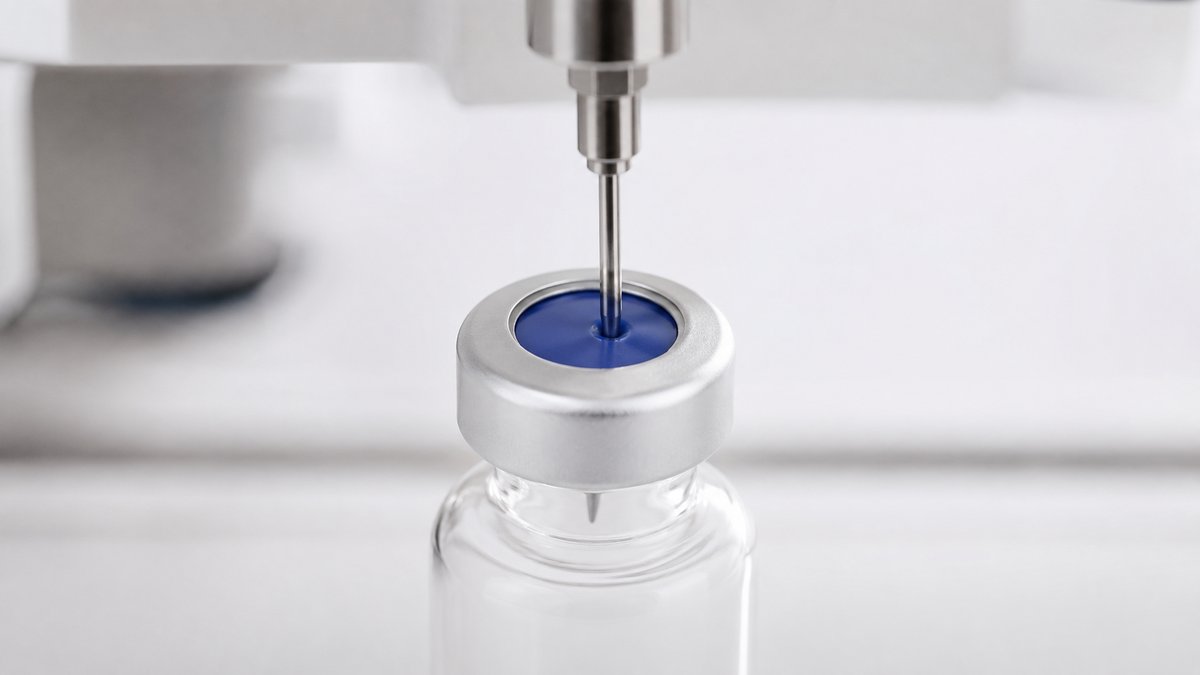
Cuando la aguja del muestreador automático perfora el tabique para extraer la muestra, se altera el equilibrio del sistema. El proceso de generación de presión negativa implica los siguientes mecanismos fisicoquímicos:
1.1 Desplazamiento de volumen y caída repentina de presión causada por la aspiración de líquido
Según la ley de los gases ideales (), bajo temperatura constante y cantidad molar de gas, la presión del gas es inversamente proporcional al volumen.
- Cuando se llena un vial de muestra estándar de 2 ml con 1,5 ml de muestra, el volumen del espacio de cabeza inicial es de aproximadamente 0,5 ml (500 µl).
- Cuando la aguja extrae un volumen de inyección de inmediato, suponiendo un tabique completamente sellado sin reposición externa de gas, el volumen del espacio de cabeza se expande instantáneamente a 1.
- Sin tener en cuenta la reposición de vapor, la presión del gas en el espacio de cabeza cae a aproximadamente el 71,4% de su valor inicial, creando un diferencial de presión negativo de aproximadamente 28,6 kPa (0,286 bar) dentro del vial. Los volúmenes de inyección más grandes provocan mayores cambios relativos en el volumen del espacio de cabeza y una presión negativa más pronunciada.
1.2 Presión de vapor del disolvente y retraso en el equilibrio de fases
Después de la extracción del líquido, el sistema tiende a reponer la presión del espacio de cabeza mediante la evaporación del disolvente. Sin embargo, la tasa de evaporación de la fase líquida a la gaseosa está limitada por los coeficientes de difusión y el área de superficie, lo que hace imposible alcanzar un nuevo equilibrio gas-líquido en el corto período de tiempo de aspiración con aguja (normalmente unos pocos segundos).
- Para disolventes con baja presión de vapor (p. ej., agua, mezclas de acetonitrilo/agua), la reposición de presión mediante evaporación es extremadamente débil, lo que da como resultado una duración prolongada de la presión negativa.
- Para disolventes altamente volátiles con alta presión de vapor (p. ej., diclorometano, metanol), aunque la reposición de vapor se produce más rápido, la evaporación rápida absorbe calor, provocando un enfriamiento localizado.
1.3 Variaciones de Temperatura y Expansión/Contracción Térmica de Gases
Según la Ley de Charles, la presión del gas es directamente proporcional a la temperatura termodinámica absoluta. Si una muestra se toma directamente de un ambiente de baja temperatura (como una bandeja de muestra a 4°C) o sufre fluctuaciones de temperatura durante el muestreo, el cambio de temperatura afecta directamente la presión interna del vial:
Cuando la muestra se enfría, la contracción del gas y la condensación de vapor agravan aún más el efecto de presión negativa causado por la aspiración de líquido.
1.4 Características de elasticidad y sellado del tabique
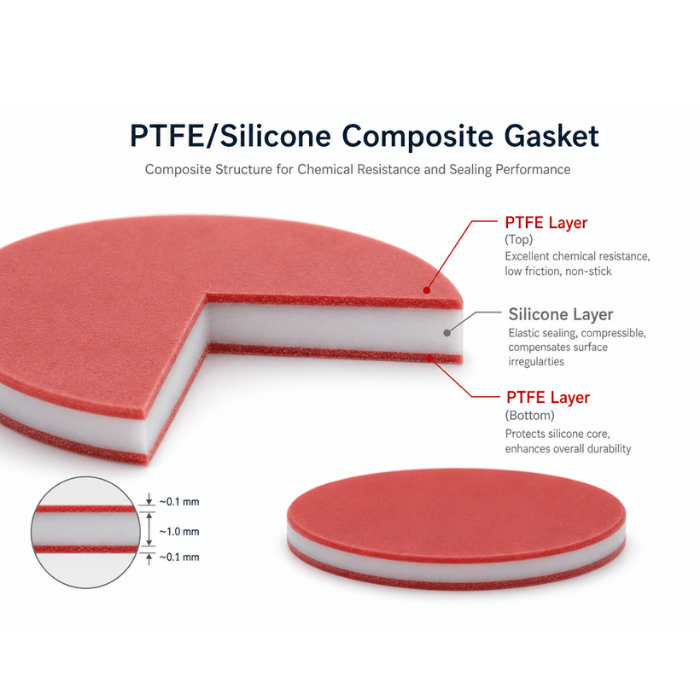
Los septos de alta elasticidad (como la silicona pura o los compuestos de PTFE/silicona) forman un sello dinámico hermético alrededor del orificio de la aguja tras la perforación debido a la deformación elástica de los materiales poliméricos. Si bien esta excelente capacidad de autosellado evita la evaporación del solvente, aísla completamente el interior de la entrada de aire externo, evitando que se iguale la presión negativa creada por la aspiración.
2. Impacto de la presión negativa en los resultados del análisis cromatográfico
La presión negativa formada dentro del vial de muestra altera directamente el equilibrio de presión del sistema fluídico del muestreador automático, provocando una serie de discrepancias analíticas:
2.1 Volumen de inyección inexacto y mala repetibilidad (aumento de RSD)
La precisión de medición de los muestreadores automáticos (como los sistemas de bomba dosificadora/bucle de muestra) se basa en la premisa de que la presión interna del vial de muestra es igual a la presión atmosférica. Cuando existe presión negativa dentro del vial, aumenta la resistencia contra el émbolo de la bomba dosificadora durante la extracción hacia atrás. Si la potencia de succión de la bomba es insuficiente para superar el “cabezal de presión hidrostática + presión negativa interna”, el volumen real aspirado al bucle de muestra caerá por debajo del punto de ajuste. Esto provoca directamente una disminución de las respuestas del área del pico y degrada significativamente la repetibilidad (desviación estándar relativa, RSD) entre muestras paralelas.
2.2 Desgasificación de solventes y formación de burbujas
Según la Ley de Henry, la solubilidad de un gas en un líquido es directamente proporcional a la presión parcial de ese gas sobre la superficie del líquido. La presión negativa dentro del vial hace que el aire disuelto (principalmente nitrógeno y oxígeno) en el disolvente de la muestra se sobresature y se extraiga, formando microburbujas.
- Si las microburbujas ingresan al circuito de la muestra con la muestra, desplazan el volumen de líquido, lo que resulta en una pérdida de volumen de inyección.
- Si las microburbujas ingresan a la ruta del flujo de fase móvil, pueden causar fluctuaciones en la presión de la columna o un aumento del ruido de referencia del detector.
2.3 Efectos selectivos de volatilización y concentración de muestras
La presión negativa reduce la presión total sobre la superficie del líquido, acelerando la evaporación de componentes volátiles de bajo punto de ebullición en el espacio de cabeza. Para muestras que contienen compuestos orgánicos volátiles (COV) o disolventes de bajo punto de ebullición, la exposición prolongada a la presión negativa conduce a la concentración de la matriz o cambios en las proporciones de los componentes, lo que perjudica la precisión cualitativa y cuantitativa.
3. Estrategias de prevención y control de la presión negativa bajo inyección de gran volumen
Para mantener la estabilidad de la presión interna durante inyecciones de gran volumen, se deben implementar optimizaciones en la selección del tabique, el par de sellado mecánico y el control de temperatura.
3.1 Aplicación de Septos Pre-slit
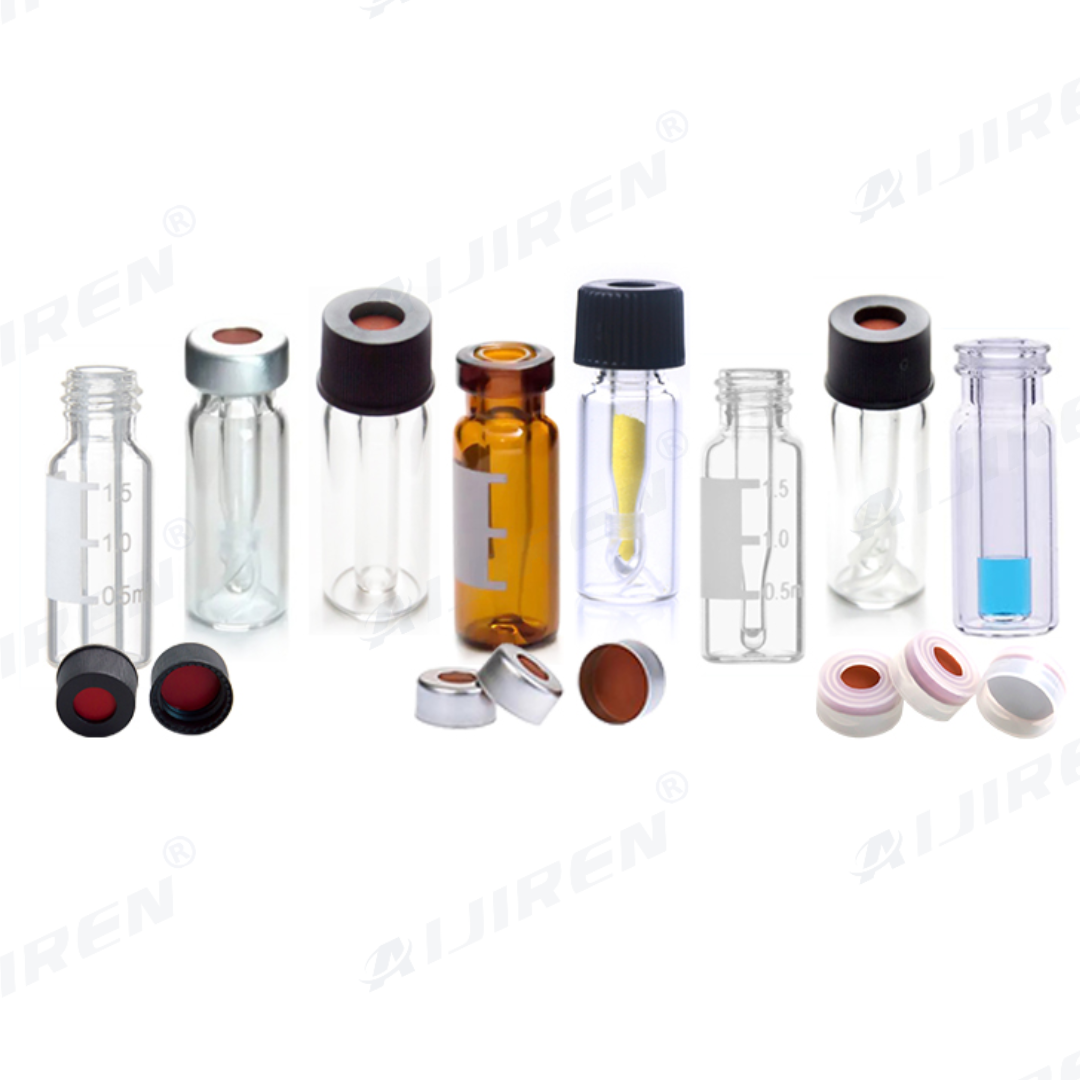
Para aplicaciones de inyección de gran volumen,septos pre-hendiduraofrecer la solución física más directa y eficaz.
- Mecanismo: El tabique presenta una microincisión precortada de una sola hendidura o de una hendidura cruzada (ráfaga estelar) introducida durante la fabricación. Cuando la aguja de inyección perfora y extrae líquido, la micro hendidura se abre ligeramente bajo el diferencial de presión, lo que permite que una pequeña cantidad de aire equilibre la presión interna. Al retirar la aguja, el tabique se cierra mediante la elasticidad del material, evitando una evaporación sustancial del disolvente.
- Recomendaciones: Para inyecciones de gran volumen (> 100 µL) o muestreo continuo de punción múltiple,septos de PTFE/silicona de hendidura cruzadase debe priorizar.
3.2 Optimización del material del tabique
La dureza, elasticidad y tasa de recuperación de diferentes materiales influyen significativamente en la formación y liberación de presión negativa.
- Control de dureza Shore A: Seleccione silicona suave con una dureza de45°-50° Costa Acomo capa de elastómero central. Una dureza más baja reduce el cierre demasiado apretado del orificio de la aguja, lo que permite una microventilación ultratraza para aliviar la presión negativa severa.
- Espesor de la capa de PTFE: El espesor de la película de PTFE debe controlarse entre0,05-0,10 mm. Una capa de PTFE excesivamente gruesa aumenta la resistencia a la penetración y elimina la micropermeabilidad necesaria.
3.3 Control de par de apriete de tapa de vial
Apretar demasiado los tapones de rosca provoca una grave deformación y compresión del tabique. Esto no sólo aumenta la resistencia a la penetración de la aguja sino que también sella los canales de aire microscópicos entre las cadenas de polímeros, lo que agrava la presión negativa.
- Par recomendado: Cuando se utilizan tapones de rosca, se debe controlar el par recomendado0,25-0,35 N·m.
- Estándar de evaluación: Después de tapar, el tabique debe permanecer plano sin abultamiento hacia abajo detectable visualmente ni deformación arqueada hacia arriba. Para viales superiores engarzados, utilice un engarzador calibrado para garantizar bordes de tapa de aluminio suaves y uniformes sin rotación del tabique.
3.4 Estrategia de equilibrio de temperatura
Evite tomar muestras refrigeradas (p. ej., 4°C) directamente para el llenado inmediato del vial y la inyección de gran volumen.
- Tiempo de preequilibrio: Después del llenado, los viales de muestra deben preequilibrarse en la bandeja del muestreador automático (o en el compartimento de muestra con temperatura controlada) durante al menos15-20 minutosalcanzar la temperatura establecida antes de iniciar la secuencia.
- Bandejas con temperatura controlada: Si el muestreador automático cuenta con control de temperatura, mantener una temperatura constante en la bandeja (p. ej., 15°C o 25°C) elimina la presión negativa del aditivo causada por el enfriamiento.
4. Comparación del rendimiento de tipos de Septa en escenarios de presión negativa
A continuación se resume una comparación de las propiedades físicas y la idoneidad de los materiales comunes del tabique de laboratorio en escenarios de inyección de gran volumen y presión negativa:
| Física y amplificador; Propiedades químicas | PTFE/silicona | Silicona pura | PTFE/caucho rojo |
|---|---|---|---|
| Dureza de la costa | 45° – 55° | 35° – 45° | 60° – 70° |
| Fuerza de penetración requerida | Moderado | Bajo | Más alto |
| Resellabilidad | Excelente | Superior | Feria |
| Acumulación de presión negativa | Alto(sin pre-slit) | Extremadamente alto | Moderado (propenso a fugas a través de microhuecos) |
| Compatibilidad de muestras | Excelente (resistente a ácidos/bases fuertes y amp; solventes orgánicos) | Justo (propenso a hincharse por disolventes no polares) | Pobre (riesgo de extraíbles/lixiviables de caucho) |
| Disponibilidad previa a la rendija | Ampliamente disponible (recomendado) | Rara vez disponible | Extremadamente raro |
| Aplicación recomendada | Elección principal para LVI(debe ser pre-slit) | Sólo microinyección única | Análisis de rutina (no recomendado para LVI) |
Recursos relacionados de hplcvials.com:
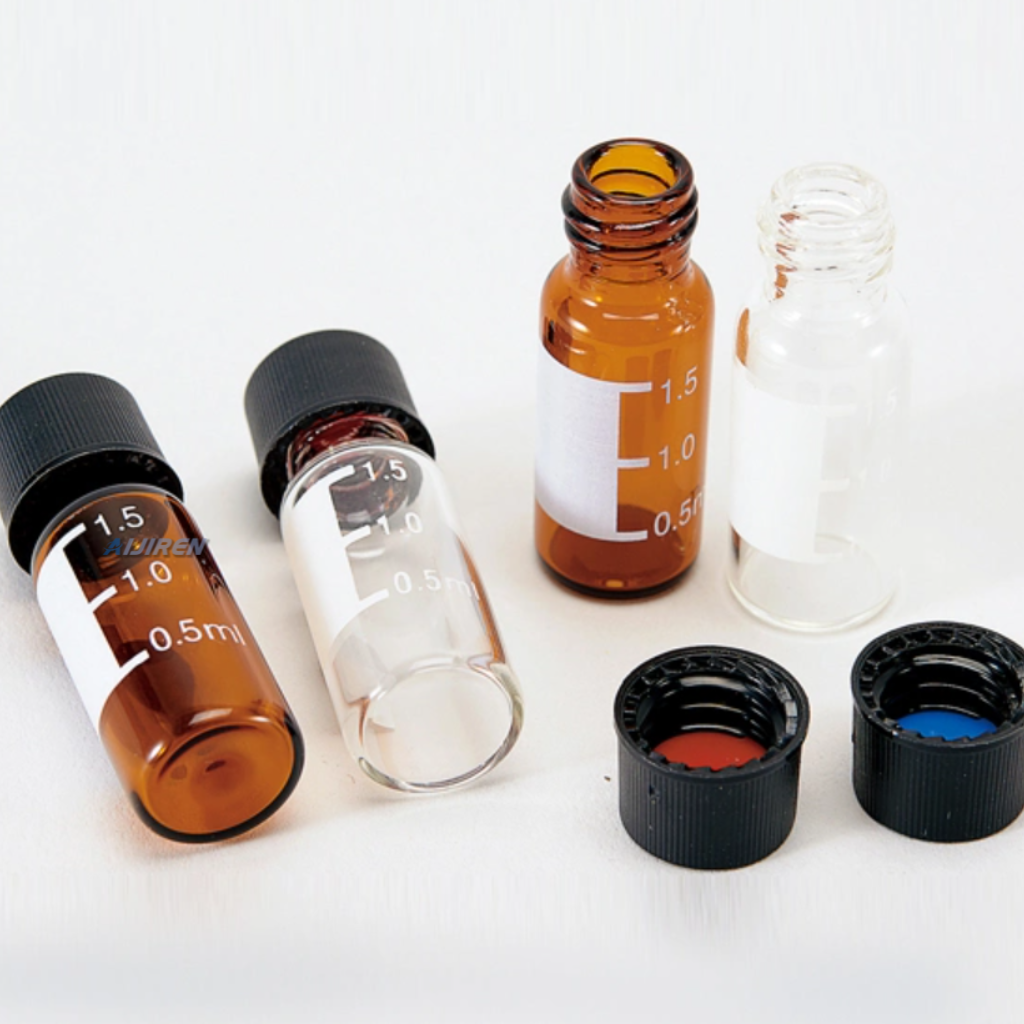
- Producto: Tapas de rosca corta de 9 mm y septos, precortados, adheridos y fabricados en PTFE/silicona
- Guía: Tapa de vial prelit versus tapa sólida: ¿cuál es mejor para su laboratorio?
- Guía: Cómo elegir los septos de vial de HPLC adecuados para sus muestras
- Guía: ¿cuánto resiste la presión interna y externa pueden resistir los viales de HPLC?
Conclusiones comparativas:
- PTFE/septos de caucho rojopresentan alta dureza y mala recuperación elástica. Aunque son menos propensos a una acumulación extrema de presión negativa en múltiples pinchazos (debido al cierre incompleto del orificio), su alto contenido de lixiviables y su escasa resistencia química no cumplen con los estándares analíticos de alta precisión.
- Septos de silicona purason extremadamente blandos con una capacidad de autosellado superior, lo que provoca la acumulación de presión negativa más grave. También son propensos a hincharse en disolventes orgánicos y no se recomiendan para LVI.
- Septos de PTFE/silicona (pre-hendidura)combine una alta inercia química con sólidas capacidades de ecualización de presión, lo que representasolución técnica óptimapara abordar problemas de presión negativa en inyecciones de gran volumen.
5. Directrices operativas prácticas y obstáculos comunes
5.1 Procedimientos Operativos Estándar (POE) para Laboratorios
-
Límite de relación de volumen máximo de inyección: Para un vial de muestra de 2 ml (volumen de llenado estándar de 1,5 ml), lo ideal es mantener un volumen de inyección único≤100 µL. Si inyecciones de200-500 µLsunt necesar,septos de PTFE/silicona pre-hendiduradebe ser usado.
-
Controlar el volumen de llenado de muestras del vial: Se debe mantener un espacio de cabeza adecuado dentro del vial. El volumen de llenado real de un vial de 2 ml nunca debe exceder1,5 ml(manteniendo al menos 0,5-0,8 ml de espacio de gas en el espacio de cabeza). Un espacio de cabeza inicial más grande amortigua las relaciones de cambio de volumen durante la aspiración, amortiguando la magnitud de la caída de presión.
-
Establezca velocidades de sorteo razonables: Reduzca la velocidad de extracción del muestreador automático en el sistema de datos de cromatografía (CDS). Por ejemplo, reduzca las velocidades predeterminadas de 10 µL/s a2-5 µL/s. Una velocidad de extracción más lenta le da tiempo adicional a la evaporación del solvente para reponer la presión del aire, mitigando la presión negativa instantánea máxima.
-
Calibrar la profundidad de penetración de la aguja: Garantizar la profundidad adecuada de penetración de la aguja. Evite colocar la aguja demasiado profunda donde toque fondo contra el piso del vial, lo que provoca un fenómeno de succión pseudo “alta presión negativa” debido al bloqueo de la punta.
5.2 Solución de problemas de errores comunes
- Error 1: Tapas demasiado apretadas para evitar la evaporación del disolvente
-
Hecho: El torque excesivo distorsiona gravemente el tabique, lo que provoca que se formen muestras/se desprendan que obstruyen la aguja mientras se bloquea el sello para que no se pueda aliviar la presión negativa.
-
Error 2: Perforar manualmente tabiques no hendidos con una aguja de jeringa como sustituto
-
Hecho: Los pinchazos manuales irregulares se rasgan fácilmente a lo largo de los bordes, provocando una rápida evaporación del disolvente hasta sequedad. Las partículas de silicona resultantes pueden obstruir fácilmente las columnas de HPLC y las válvulas de inyección; esta práctica debería estar estrictamente prohibida.
-
Error 3: Suponiendo que las áreas de picos más bajos en LVI se deben únicamente a fugas en el bucle de muestra
- Hecho: Antes de descartar fugas de hardware, primero se debe comprobar la presión negativa del vial. Afloje la tapa del vial de muestra media vuelta y vuelva a inyectar. Si las áreas de pico vuelven a la normalidad, el problema se puede diagnosticar como presión negativa del vial de muestra.