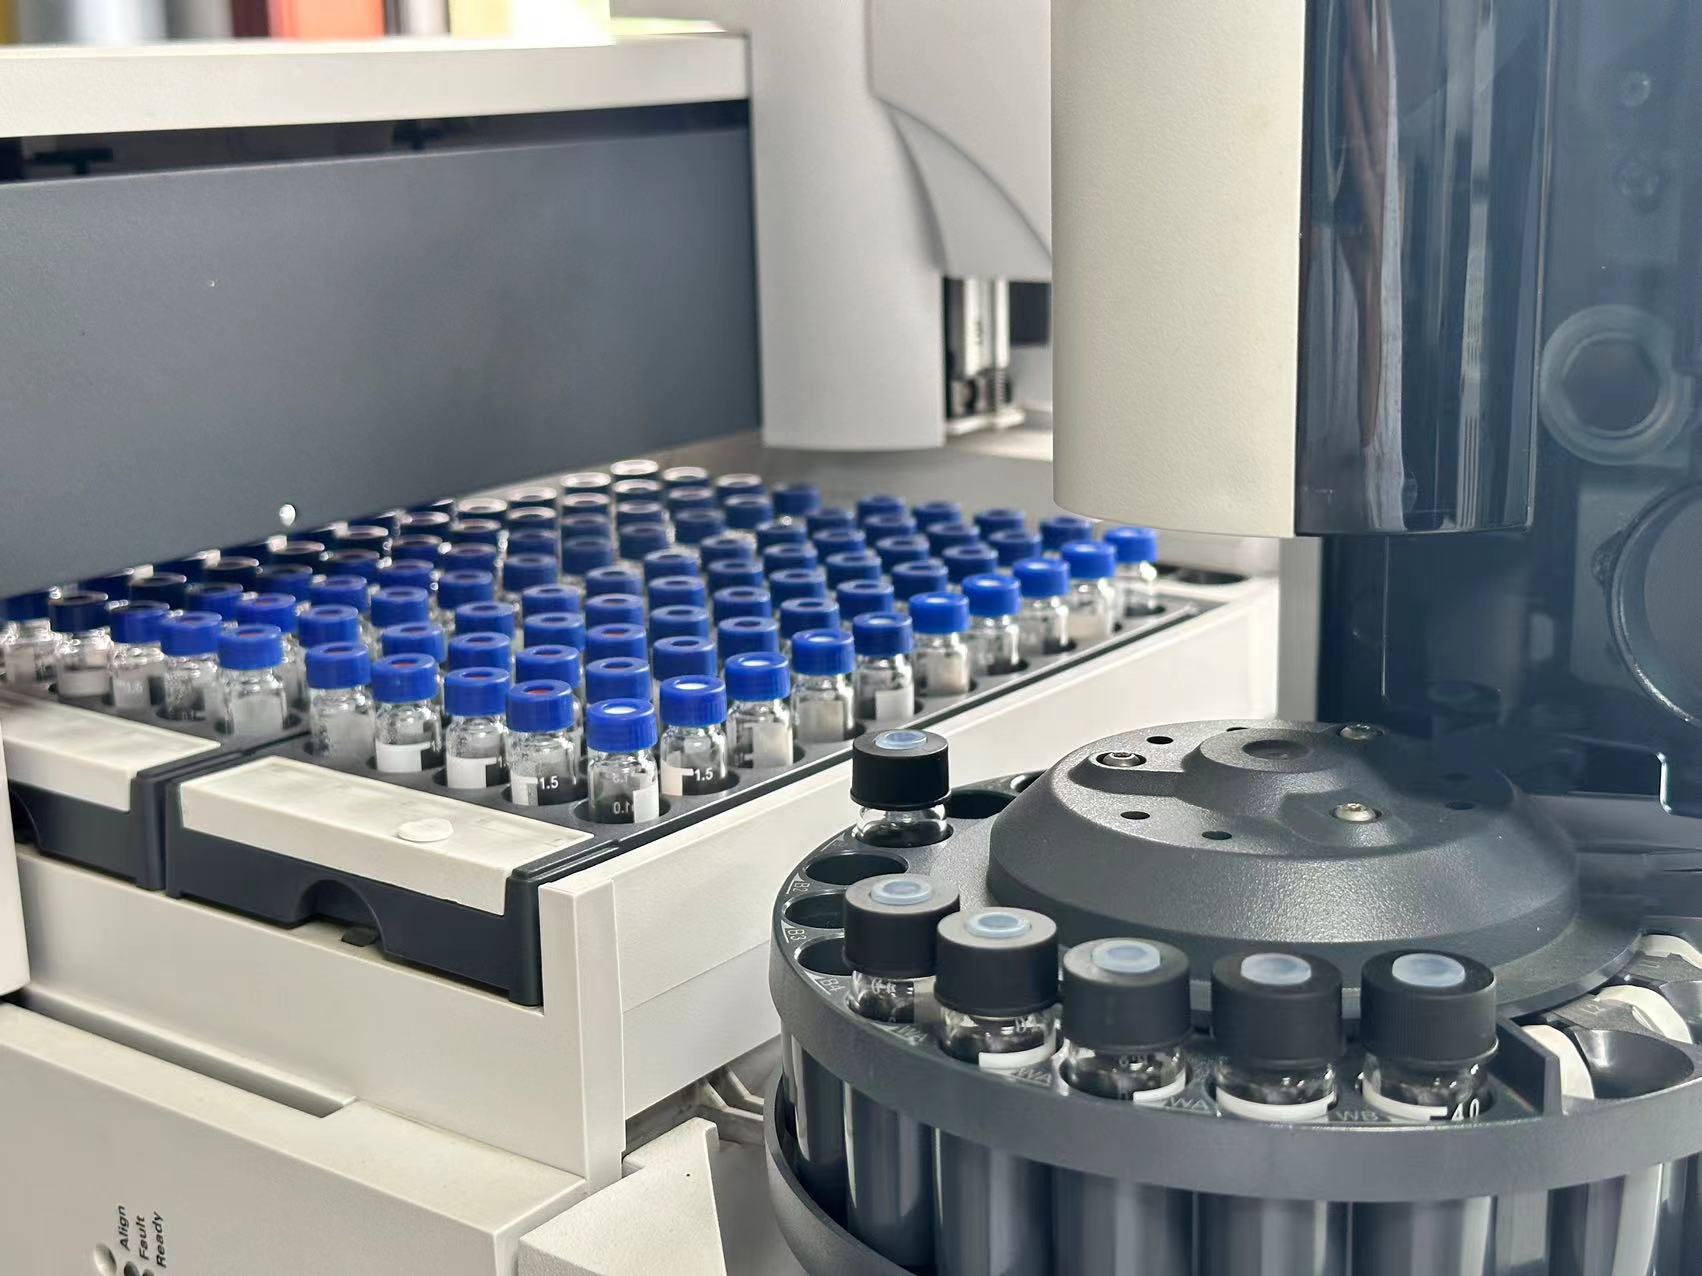
Doblado de agujas con muestreador automático: una falla de rutina con una causa raíz pasada por alto
Las agujas dobladas para muestreador automático se encuentran entre las fallas mecánicas más comunes y costosas en los laboratorios de HPLC y GC. Una sola aguja doblada detiene toda la secuencia analítica y requiere reemplazo (normalmenteUSD 150 a 400para piezas OEM), y puede contaminar el puerto de inyección con fragmentos metálicos. Los laboratorios a menudo atribuyen la flexión de la aguja a errores del operador o desalineación del instrumento, pero en un número considerable de casos el verdadero culpable es eltabique mismo.
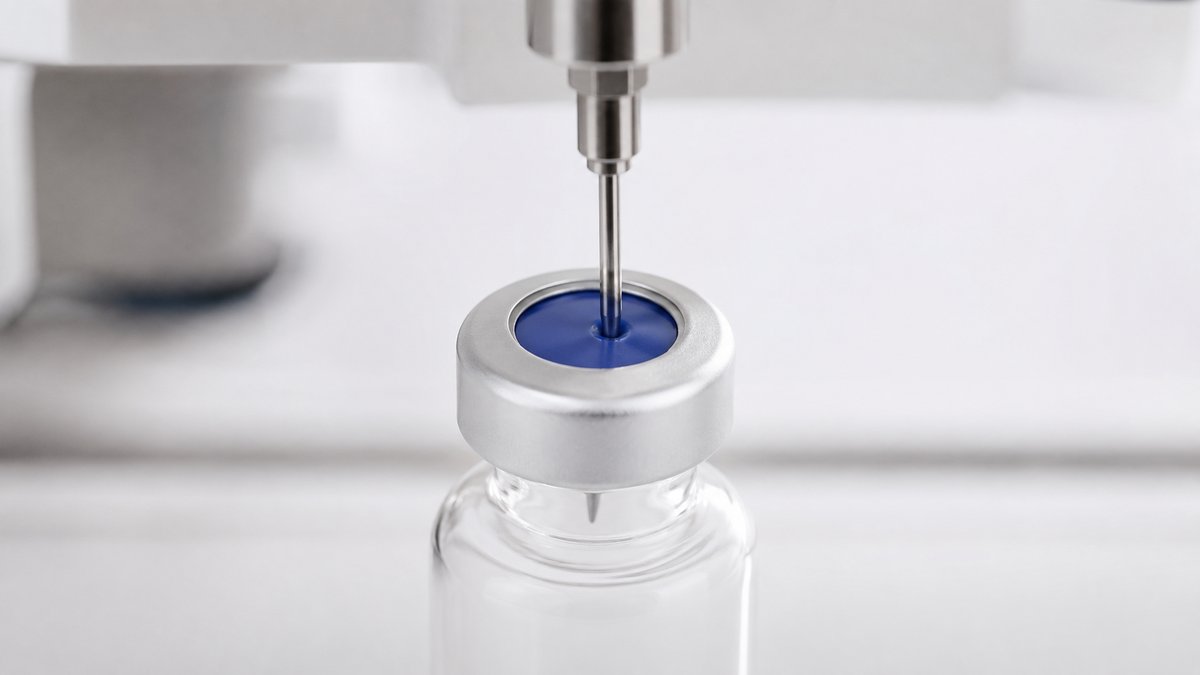
Los tabiques convencionales de PTFE/silicona sin hendidura presentan una barrera sólida que la aguja debe perforar con cada inyección. La fuerza necesaria para penetrar esta barrera es muy variable, dependiendo del espesor del tabique, el durómetro de silicona y el estado de la aguja. Cuando la fuerza de punción excede la de la agujaumbral de pandeo de columna, la aguja se dobla “a menudo de manera imperceptible al principio, luego catastrófica a medida que la fatiga acumulativa se acumula durante cientos de inyecciones.
Este artículo examina la biomecánica de la falla de la aguja durante la punción del tabique y explica cómo hacerloSeptos de tapa adheridos pre-hendidura de 9 mmelimine la causa raíz de este modo de falla mientras mejora la reproducibilidad de la inyección y extiende la vida útil de los consumibles.
La mecánica de la flexión de la aguja durante la punción del tabique
Normalmente se utiliza una aguja de muestreo automático estándar0,47 până la 0,72 mmen diámetro exterior, fabricado a partir de316 acero inoxidablecon punta biselada o cónica. A pesar de estar fabricado a partir de una aleación relativamente rígida (módulo de Young aproximadamente193 GPa), cu apăalta relación de aspecto(relación longitud-diámetro de50:1 până la 80:1) lo hace susceptible aPandeo de Eulerbajo compresión axial.
La carga de pandeo crítica para una aguja típica de 50 mm de largo y 0,63 mm de diámetro es aproximadamente8 a 12 N, dependiendo de las condiciones de fijación final en la guía de la aguja y el cilindro de la jeringa. Esta es la fuerza axial máxima que la aguja puede soportar antes de sufrirdeflexión lateral repentina«es decir, antes de que se doble.
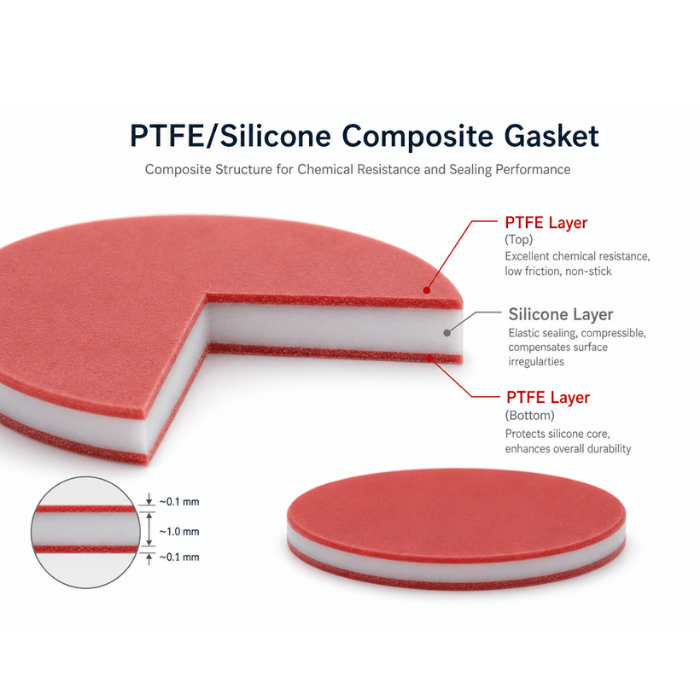
Cuando la aguja desciende sobre un tabique sin hendidura, el proceso de punción implica dos regímenes de fuerza distintos. Primero, la punta de la aguja debesangrar y estirar la capa orientada al PTFE, lo que requiere una cierta fuerza de penetración. En segundo lugar, la aguja debedesplazar y rasgar el núcleo de silicona, que genera resistencia a la fricción adicional. La fuerza total de punción para un estándar1,0 mm de espesorEl tabique de PTFE/silicona puede variar desde2 a 7 Npara una aguja nueva y afilada, pero esta fuerza aumenta a5 a 15 Ndespués de 50 a 100 inyecciones cuando la punta de la aguja se opaca. Una aguja opaca no perfora limpiamente el tabique; en cambio, esoara el material, aumentando drásticamente la fuerza de punción requerida.
Cuando la fuerza de punción supera el umbral crítico de pandeo, lo que puede ocurrir con una aguja opaca en un tabique grueso, la aguja se dobla. La flexión puede sermicroscópico (menos de 0,1 mm de deflexión)al principio, pero los ciclos repetidos de carga cercana al umbral crean un daño progresivo por fatiga. Con el tiempo, la aguja se dobla lo suficiente como para hacerlopierda el puerto de inyección, golpee el asiento de la aguja o entre en contacto con la pared interior del vial, provocando una falla catastrófica inmediata.
Septos adheridos pre-lit: eliminación del problema de la fuerza de punción
Los septos pre-hendidos se fabrican con ahendidura cortada con precisiónen todo el espesor del tabique, generalmente creado por aproceso de troquelado láser o de precisión. La geometría de la hendidura está cuidadosamente diseñada « acorte transversal (en forma de X) o de una sola hendidurapatrón que permite el paso de la agujaresistencia mínimamientras mantiene un sello hermético al vapor alrededor del eje de la aguja durante la inyección y vuelve a sellar después de retirar la aguja.
Críticamente, en aadherido (no laminado)el tabique pre-hendidura, la capa orientada al PTFE y el núcleo de silicona lo sonunidos química o térmicamenteen lugar de presionarse mecánicamente. Esta unión garantiza que los bordes cortados permanezcanperfectamente alineadoa través de la interfaz PTFE-silicona. En un tabique laminado no adherido con una hendidura, la capa de PTFE y la capa de silicona pueden desplazarse entre sí durante punciones repetidas, provocandodesalineación de rendijasesto aumenta la resistencia a la perforación con el tiempo, frustrando parcialmente el propósito del diseño previo a la hendidura.
La fuerza de punción para un tabique adherido previamente a la hendidura fabricado adecuadamente es típicamente0,5 până la 1,5 N« un orden de magnitud menor que el de un tabique sin hendidura. Esta fuerza está muy por debajo del umbral de pandeo crítico incluso de las agujas de muestreo automático más delgadas, es decirla flexión de la aguja debido a la resistencia del tabique se elimina eficazmentecomo modo de falla.
Beneficios cuantificados: más allá de la protección de la aguja
Las ventajas de los septos adheridos previamente cortados se extienden más allá de la longevidad de la aguja en múltiples aspectos del rendimiento analítico:
Vida útil extendida de la aguja y el tabique
La dramática reducción de la fuerza de punción se traduce directamente enreducción del desgaste mecánico en la punta de la aguja. Una aguja que perfora un tabique sin hendidura experimenta un contacto abrasivo con la capa de revestimiento de PTFE y el núcleo de silicona en cada carrera. Este es el mecanismo principal para opacar la punta de la aguja. Los tabiques pre-hendidos reducen este contacto abrasivo70 a 90 por ciento, extendiendo la vida útil de la aguja en un factor de3 a 5 vecesen uso típico. Al mismo tiempo, el propio tabique experimenta menos degradación mecánica porque la aguja pasa a través de aapertura preexistenteen lugar de rasgar material sólido en cada inyección. Un tabique adherido antes de la hendidura normalmente puede resistir3 a 5 veces más ciclos de inyecciónantes de que la integridad del sello se degrade en comparación con un equivalente sin hendidura.
Generación reducida de partículas
Una de las consecuencias más insidiosas de la punción repetida del tabique esgeneración de partículas. Cada penetración con aguja de un tabique sin hendidura creafragmentos microscópicos de PTFE y siliconaque puede caer en el vial de muestra o transportarse al puerto de inyección. Estas partículas pueden bloquearselos rotores de las válvulas de inyección obstruyen las fritas de entrada de la columna y crean picos fantasmapor contaminación acumulada. Los septos pre-hendidos reducen la generación de partículas80 a 95 por cientoporque la aguja pasa a través de una abertura limpia y preformada en lugar de atravesar la matriz polimérica.
Reproducibilidad mejorada de inyección a inyección
Se introduce la fuerza de punción variable de los septos no hendidostiempo inconsistente de descenso de la aguja y tiempo de permanenciaen la posición de inyección. Cuando el motor del muestreador automático encuentra una mayor resistencia debido a un tabique rígido, la aguja puede hacerlodudar o desacelerardurante la fase de punción, alterando el momento preciso de la aspiración y la inyección de la muestra. Esta variabilidad se manifiesta comoaumento del tiempo de retención RSD (desviación estándar relativa)yvariabilidad del área máxima, particularmente para compuestos de elución temprana donde la precisión de sincronización es más crítica. Los septos pre-hendidos proporcionan unpaso consistente y de baja resistenciaeso estandariza la trayectoria y el tiempo de la aguja, lo que generalmente mejora la RSD de inyección20 a 40 por cientoen comparación con los septos sin rendija en métodos de alto rendimiento.
Cuándo elegir Septos adheridos pre-lit frente a septos no-lit
Los septos adheridos pre-hendidos no son universalmente superiores « el diseño tiene fortalezas y limitaciones específicas que deben adaptarse al método analítico:
- Multiinyección de un solo vial:Los septos precortados sobresalen cuando se debe tomar una muestra de un solo vial10 a 100+ vecesdel mismo cierre. El pasaje constante de baja resistencia preserva el estado de la aguja y el sellado del tabique durante muchos más ciclos que los tabiques sin hendidura
- Cribado de alto rendimiento:Métodos concientos de inyecciones al díabenefíciese desproporcionadamente de los septos pre-hendidos porque el desgaste acumulativo de la aguja es el modo de falla dominante con un alto rendimiento. La reducción del embotamiento de la punta de la aguja por sí sola puede ahorrarmiles de dólares por instrumento al añoen costos de reposición
- Agujas de calibre fino:Métodos de uso0,47 mm sau mai miclas agujas (comunes en UHPLC con volúmenes de inyección bajos) tienen umbrales de pandeo más bajos y son especialmente vulnerables a la flexión. Se recomiendan encarecidamente los septos precortados para estas aplicaciones
- Almacenamiento de disolventes volátiles:Pueden exhibir septos pre-hendidurapérdida por evaporación marginalmente mayoren comparación con los septos no hendidos para disolventes altamente volátiles (p. ej., diclorometano, éter dietílico) almacenados durante períodos prolongados a temperaturas elevadas. Para el almacenamiento a largo plazo de muestras volátiles,septos no hendidos o septos laminados de butilo/PTFEpuede proporcionar una contención de vapor superior, mientras que los septos pre-hendidura siguen siendo la mejor opción para flujos de trabajo de inyección múltiple donde la evaporación durante la ejecución analítica es la principal preocupación
Criterios de selección prácticos para Cap-Septa adherido pre-lit de 9 mm
Al especificar septos de tapa adheridos pre-cortada para un método particular, considere los siguientes parámetros:
- Geometrie de slit:Las hendiduras de corte transversal (en forma de X) proporcionaninserción inicial más sencilla y mejor reselladoen comparación con los diseños de una sola hendidura, porque las cuatro solapas creadas por el corte transversal se ajustan más eficazmente alrededor de la circunferencia de la aguja. Los diseños de una sola hendidura pueden ofrecerevaporación marginalmente menory se prefieren para métodos con recuentos de inyección modestos
- Grosor de PTFE:A0,25 până la 0,50 mmLa capa de revestimiento de PTFE proporciona una barrera química adecuada para la mayoría de las aplicaciones de HPLC. Las capas de PTFE más gruesas (0,50 mm) ofrecen una resistencia química mejorada para disolventes agresivos, pero pueden aumentar la fuerza necesaria para extender las solapas de hendidura, aunque todavía muy por debajo de la fuerza de punción de los septos no hendidos
- Durometru de silicon:ADureza Shore A de 45 a 55proporciona un comportamiento óptimo de resellado de hendiduras. La silicona más suave (Shore A 35-40) se adapta más fácilmente alrededor de la aguja, pero es posible que no se vuelva a sellar con tanta eficacia después de múltiples pinchazos. La silicona más dura (Shore A 60+) vuelve a sellar bien pero puede aumentar la fuerza de extensión inicial en la hendidura
- Calidad de unión:Verifique que el tabique estéverdaderamente unido(fusión química o térmica de capas de PTFE y silicona), no simplemente laminadas (prensado mecánico). Los septos adheridos mantienen la alineación de las hendiduras durante cientos de ciclos de inyección; Los septos laminados pueden delaminarse y desplazarse, aumentando la resistencia a la perforación con el tiempo
Recursos relacionados de hplcvials.com:
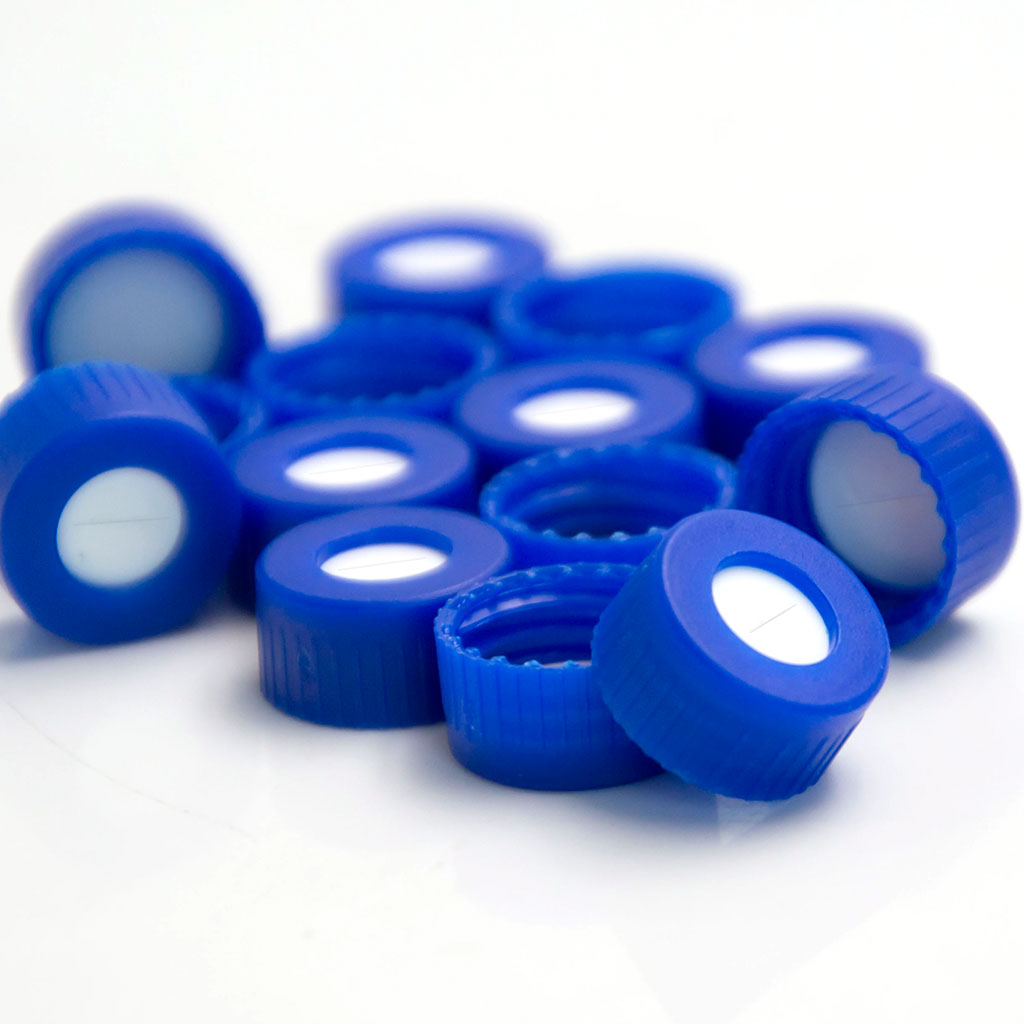
- Producto: Tapas de rosca corta de 9 mm y septos, precortados, adheridos y fabricados en PTFE/Silico
- Guía: Cómo elegir el tipo correcto de septos pre-lit para...
- Guía: La creciente demanda de cromatografía personalizada...
- Guía: Diez consejos para mantener la integridad de Chromatog...
La decisión de adoptar tabiques adheridos pre-hendidura es, en última instancia, económica y analítica: sopesar el coste incremental de un consumible marginalmente más complejo frente a los costes evitados de sustitución de agujas, interrupción de secuencia y degradación de la calidad de los datos. En la gran mayoría de los flujos de trabajo de HPLC y GC de inyección múltiple de alto rendimiento, el tabique adherido prehendida proporciona unretorno de la inversión convincentemedido no sólo en ahorros de consumibles sino también en confiabilidad analítica y tiempo de actividad de los instrumentos.