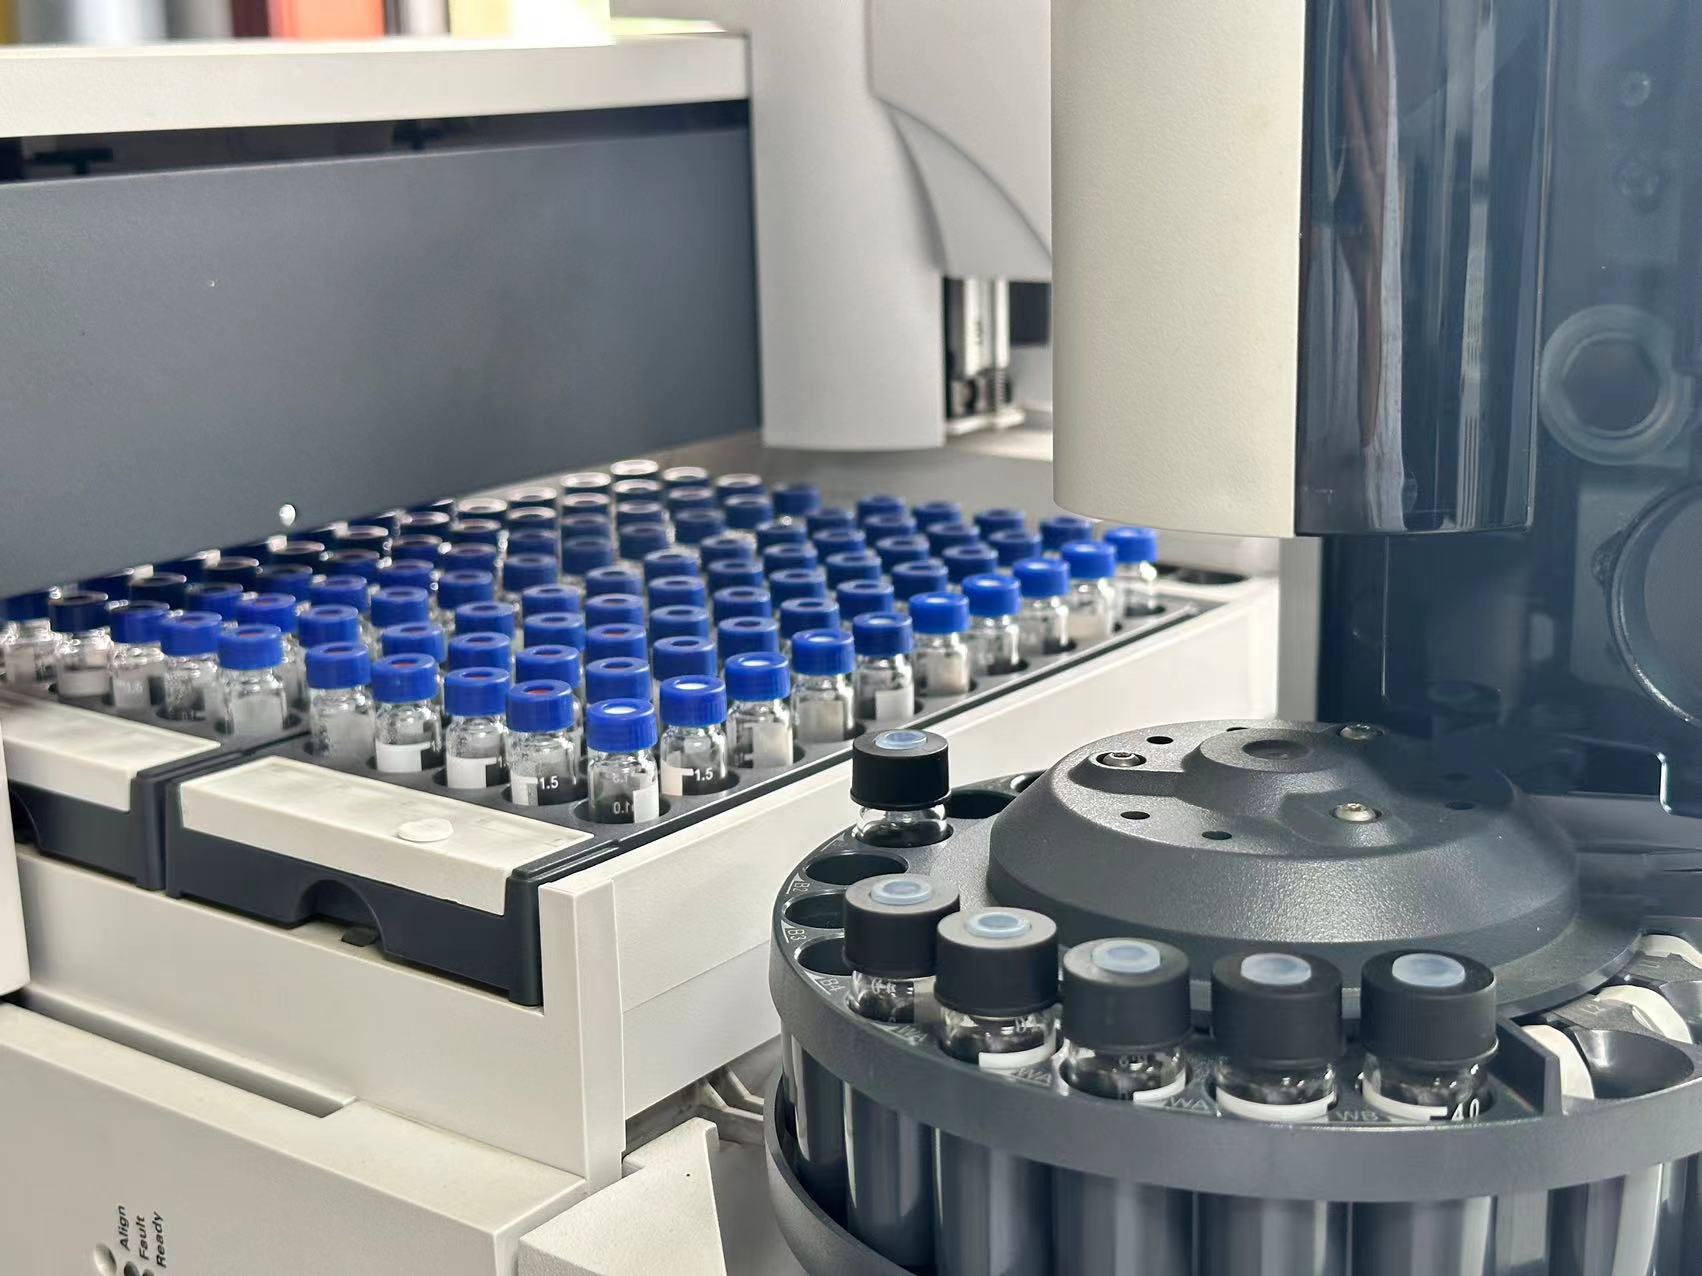
Изгиб иглы автосамплера: обычный сбой с упущенной из виду основной причиной
Согнутые иглы автосамплера являются одними из наиболее распространенных и дорогостоящих механических неисправностей в лабораториях ВЭЖХ и ГХ. Одна согнутая игла останавливает всю аналитическую последовательность, требует замены (обычноот 150 до 400 долларов СШАдля OEM-деталей) и может загрязнить инъекционный порт металлическими фрагментами. Лаборатории часто объясняют изгиб иглы ошибкой оператора или смещением инструмента (хотя в значительном количестве случаев истинным виновником являетсясамой перегородки.
Обычные неразрезанные перегородки из ПТФЭ/силикона представляют собой твердый барьер, который игла должна проколоть при каждой инъекции. сила, необходимая для проникновения через этот барьер, сильно варьируется в зависимости от толщины перегородки, силиконового твердого тела и состояния иглы. Когда сила прокола превышает силу прокола иглыпорог коробления столбцов, игла часто незаметно изгибается сначала, затем катастрофически, поскольку кумулятивная усталость накапливается за сотни инъекций.
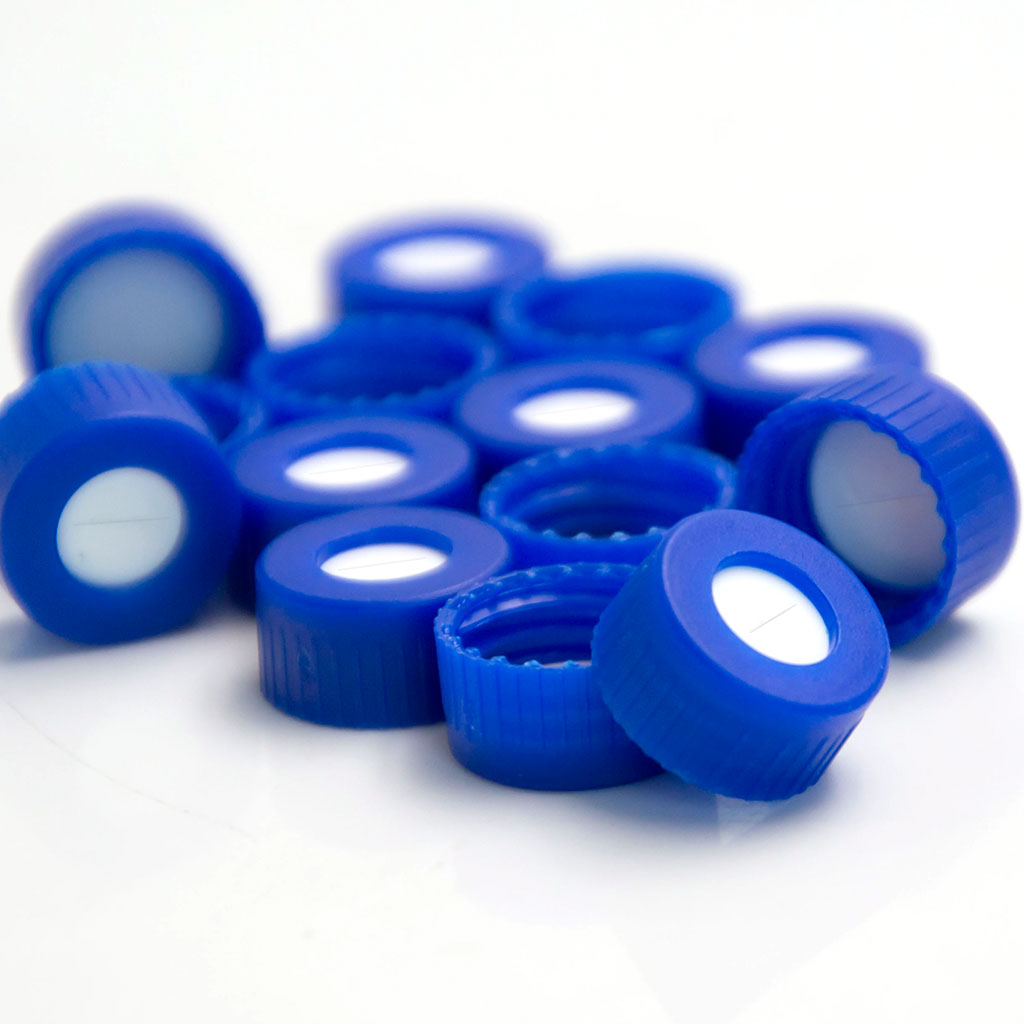
В данной статье рассматривается биомеханика отказа иглы при пункции перегородки и объясняется, как9 мм предварительно разрезанный склеенный колпачок-септаустраните основную причину этого режима отказа, одновременно улучшив воспроизводимость инъекций и продлив срок службы расходных материалов.
Механика изгиба иглы во время прокола в перегородке
Обычно используется стандартная игла автосамплераот 0,47 до 0,72 ммнаружный диаметр, изготовленный из316 нержавеющая стальсо скошенным или коническим наконечником Несмотря на то, что изготовлен из относительно жесткого сплава (модуль Юнга приблизительно193 ГПа), иголкавысокое соотношение сторон(отношение длины к диаметруот 50:1 до 80:1) делает его восприимчивым кЭйлер баклингпри осевом сжатии.
Критическая нагрузка на коробление типичной иглы диаметром 50 мм и диаметром 0,63 мм составляет примерноот 8 до 12 Н, в зависимости от условий фиксации конца в направляющей иглы и цилиндре шприца. Это максимальная осевая сила, которую может выдержать игла перед тем, как она подвергнетсявнезапное боковое отклонениеэто до того, как оно закончится.
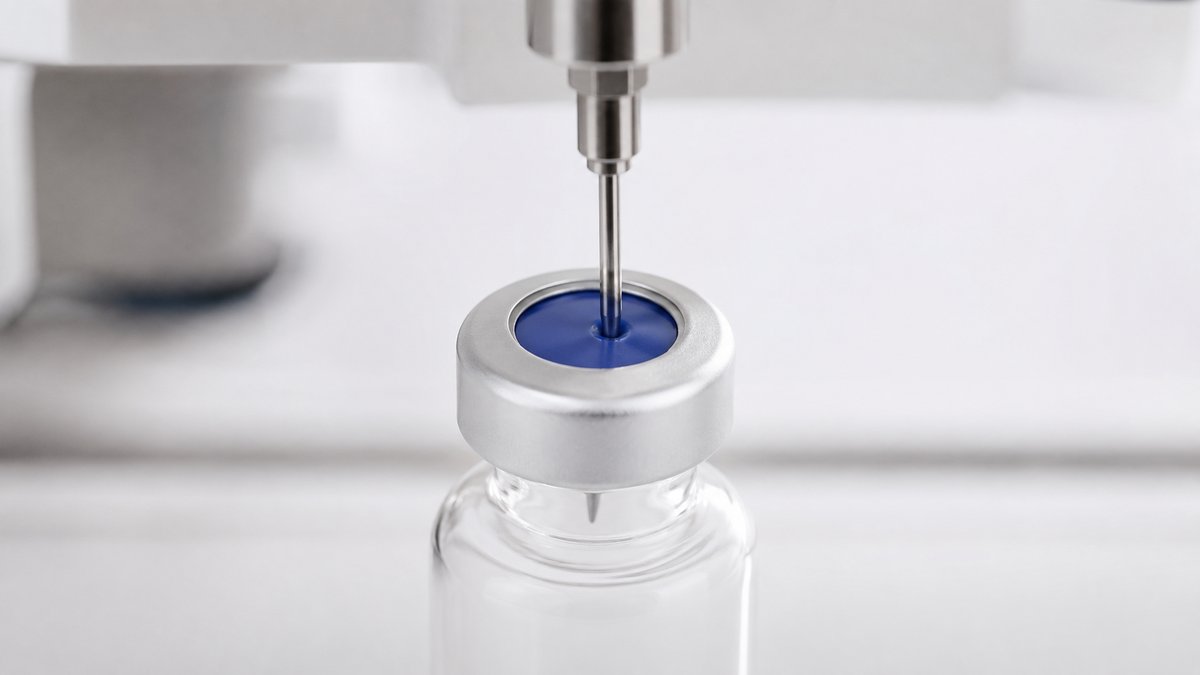
Когда игла опускается на неразрезанную перегородку, процесс прокола включает в себя два различных силовых режима. Во-первых, кончик иглы долженотступы и растягивают облицовочный слой из ПТФЭ, что требует определенной силы проникновения. во-вторых, игла должнасмещайте и прорывайте силиконовый сердечник, который генерирует дополнительное сопротивление трения, Общее усилие прокола для стандартаТолщина 1,0 ммПТФЭ/силиконовая перегородка может варьироваться отот 2 до 7 Ндля острой новой иглы (но эта сила увеличивается доот 5 до 15 Нпосле 50 до 100 инъекций, когда кончик иглы притупляется. притупленная игла не протыкает перегородку чисто; вместо этого этопросовывает материал, резко увеличивая необходимую силу прокола.
Когда сила прокола поднимается выше критического порога коробления (女 может произойти с тупой иглой на толстой перегородке — изгиб иглы.микроскопический (отклонение менее 0,1 мм)поначалу, но повторяющиеся циклы околопороговой нагрузки создают прогрессирующее усталостное повреждение. В конце концов, игла достаточно изгибаетсяпропустите инъекционное отверстие, ударите по седлу иглы или коснитесь внутренней стенки флакона, что приводит к немедленному катастрофическому сбою.
Предварительно разрезанная бондированная септа: устранение проблемы с силой прокола
Предварительно щелевые перегородки изготавливаются с помощьюпрецизионная щельпо всей толщине перегородки, обычно создаваемой апроцесс лазерной или прецизионной высечки. Геометрия щели тщательно спроектирована い a.поперечный (X-образный) или однощелевойрисунок, позволяющий игле пройти через негоминимальное сопротивлениесохраняя паронепроницаемое уплотнение вокруг стержня иглы во время инъекции и повторное уплотнение после извлечения иглы.
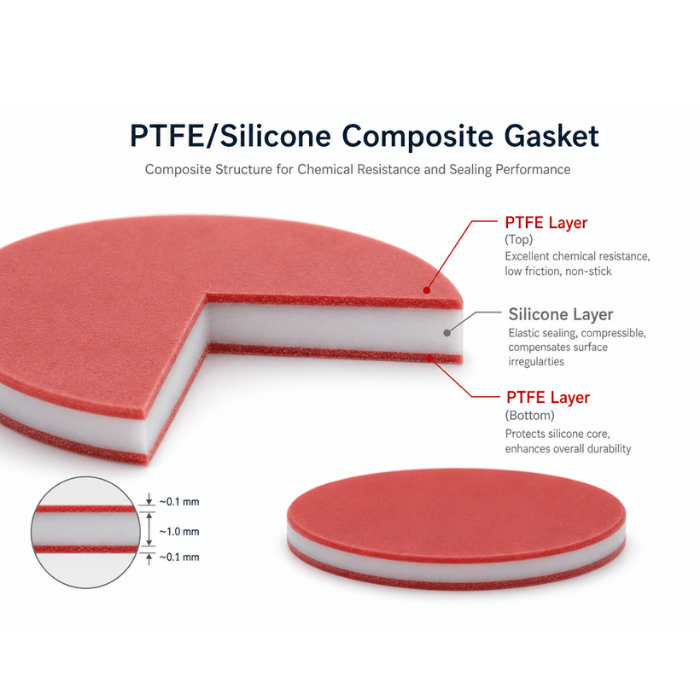
Критически, в асклеенный (не ламинированный)предварительно разрезанная перегородка, облицовочный слой из ПТФЭ и силиконовая сердцевинахимически или термически связанывместо механического сжатия вместе. это соединение гарантирует, что края щели останутсяидеально выровненпоперек границы раздела ПТФЭ-силикон В несвязанной ламинированной перегородке с прорезью слой ПТФЭ и силиконовый слой могут смещаться относительно друг друга во время повторных проколов, вызываясмещение щелейэто увеличивает сопротивление проколу с течением времени, частично нарушая цель конструкции с предварительной щелью.
Обычно сила прокола правильно изготовленной предварительно прорезанной перегородки равнаот 0,5 до 1,5 Н– величина на величину ниже, чем для неразрезанной перегородки. Эта сила значительно ниже критического порога коробления даже самых тонких игл автосамплера, а это означает, чтоэффективно исключается изгиб иглы от сопротивления перегородкив качестве режима отказа.
Количественные преимущества: помимо защиты иглы
Преимущества предварительно щелевых связанных перегородок выходят за рамки долговечности иглы и затрагивают множество аспектов аналитической деятельности:
Продолжительность жизни с удлиненной иглой и перегородкой
Резкое снижение силы прокола приводит непосредственно кснижение механического износа кончика иглы. Игла, прокалывающая неразрезанную перегородку, испытывает абразивный контакт с обращенным к ПТФЭ слоем и силиконовым сердечником на каждом ударе (это основной механизм притупления кончика иглы. предварительно разрезанные перегородки уменьшают этот абразивный контактот 70 до 90 процентов, продление срока службы иглы в 1 разот 3 до 5 разв типичном использовании. Одновременно сама перегородка испытывает меньшую механическую деградацию, поскольку игла проходит через aранее существовавшее открытиевместо того, чтобы разрывать твердый материал при каждой инъекции. Предварительно щелевая склеенная перегородка обычно выдерживаетОт 3 до 5 раз больше циклов инъекциидо того, как целостность уплотнения ухудшится по сравнению с нещелевым эквивалентом.
Снижение образования твердых частиц
Одним из самых коварных последствий повторной пункции перегородки являетсягенерация твердых частиц. Каждое проникновение иглы в неразрезанную перегородку создаетмикроскопические фрагменты ПТФЭ и силиконаэто может попасть во флакон с образцом или быть перенесено в порт для инъекций. Эти частицы могут блокироватьсяроторы инжекционных клапанов, засоряют входные фритты колонки и создают призрачные пикиот накопленного загрязнения. предварительно разрезанные перегородки уменьшают образование твердых частицот 80 до 95 процентовпотому что игла проходит через чистое, предварительно сформированное отверстие, а не разрывает полимерную матрицу.
Улучшенная воспроизводимость при инъекциях
Вносит переменную силу прокола неразрезанных перегородокнепостоянное время спуска иглы и время выдержкив положении инъекции. Когда двигатель автосамплера встречает более высокое сопротивление со стороны жесткой перегородки, игла можетколебаться или замедлятьсяво время фазы пункции изменение точного времени аспирации образца и инъекции. Эта изменчивость проявляется в видеувеличение времени удерживания RSD (относительное стандартное отклонение)иизменчивость площади пикаособенно для составов с ранним элюированием, где точность синхронизации наиболее важна. Предварительно щелевые перегородки обеспечивают aпоследовательный проход с низким сопротивлениемэто стандартизирует траекторию и время введения иглы, обычно улучшая RSD инъекцииот 20 до 40 процентовпо сравнению с неразрезанными перегородками в высокопроизводительных методах.
Когда выбирать предварительно разрезанную бондированную или нещелевую септу
Предварительно щелевые связанные перегородки не являются универсально превосходными い конструкция имеет конкретные прочности и ограничения, которые должны быть сопоставлены с аналитическим методом:
- Мультиинъекция из одного флакона:Предварительно разрезанные перегородки превосходны, когда необходимо взять образец из одного флаконаот 10 до 100+ разиз того же закрытия. последовательный проход с низким сопротивлением сохраняет состояние иглы и герметизацию перегородки в течение гораздо большего количества циклов, чем неразрезанные перегородки
- Высокопроизводительный скрининг:Методы ссотни инъекций в деньнепропорционально выгодна предварительно разрезанная перегородка, поскольку кумулятивный износ иглы является доминирующим режимом отказа при высокой пропускной способности. Снижение притупления кончика иглы само по себе может сэкономитьтысячи долларов за инструмент в годв восстановительных расходах
- Игла тонкого калибра:Методы использования0,47 мм или меньшеиглы (распространенные при УВЭЖХ с малыми объемами впрыска) имеют более низкие пороги коробления и особенно уязвимы к изгибу. для этих применений настоятельно рекомендуются предварительно разрезанные перегородки
- Хранение летучих растворителей:Могут проявляться предварительно щелевые перегородкинезначительно более высокие потери на испарениепо сравнению с неразрезанными перегородками для легколетучих растворителей (например, дихлорметана, диэтилового эфира), хранящихся в течение длительного времени при повышенных температурах. для длительного хранения летучих образцов,неразрезанные перегородки или бутил/ПТФЭ ламинированные перегородкиможет обеспечить превосходную удержание пара, в то время как предварительно разрезанные перегородки остаются лучшим выбором для рабочих процессов с несколькими инъекциями, где испарение во время аналитического анализа является основной проблемой
Практические критерии отбора для 9-мм предварительно разрезной бондированной крышки-септы
При указании предварительно разрезанных склеенных колпачков-септ для конкретного метода учитывайте следующие параметры
- Геометрия щели:Предусмотрены поперечные (Х-образные) прорезиупрощение первоначальной вставки и лучшее повторное уплотнениепо сравнению с однощелевыми конструкциями, поскольку четыре створки, созданные поперечным разрезом, более эффективно соответствуют окружности иглы. Могут предложить однощелевые конструкциинезначительно меньшее испарениеи предпочтительны для способов со скромным количеством инъекций
- Толщина ПТФЭ:Аот 0,25 до 0,50 ммПТФЭ облицовочный слой обеспечивает адекватный химический барьер для большинства применений ВЭЖХ. Более толстые слои ПТФЭ (0,50 мм) обеспечивают улучшенную химическую стойкость к агрессивным растворителям, но могут увеличить силу, необходимую для распространения щелевых клапанов (хотя все еще намного ниже силы прокола неразрезанных перегородки)
- Силиконовый дюрометр:АТвердость по Шору А от 45 до 55обеспечивает оптимальное поведение повторного уплотнения щели. более мягкий силикон (Берег А 35-40) легче прилегает к игле, но не может повторно герметизировать так эффективно после нескольких проколов. более твердый силикон (Берег А 60+) хорошо герметизируется, но может увеличить начальную силу расширения в щели
- Качество склеивания:Убедитесь, что перегородка естьпо-настоящему скреплен(химическое или термическое сплавление слоев ПТФЭ и силикона), а не просто ламинированное (механическое прессование).Склеенные перегородки поддерживают выравнивание щелей на протяжении сотен циклов инъекции; ламинированные перегородки могут расслаиваться и смещаться, увеличивая сопротивление проколу с течением времени
Сопутствующие ресурсы с сайта hplcvials.com:
- Продукт: 9 мм Короткие резьбовые винтовые крышки и септа, предварительно разрезанные, скрепленные, и изготовленные из ПТФЭ/кремния
- Руководство: Как выбрать правильный тип предварительно щелевой септы для...
- Руководство: Растущий спрос на персонализированную хроматографию...
- Руководство: 10 советов по поддержанию целостности хроматога...
Решение о принятии предварительно щелевых связанных перегородок в конечном итоге является экономическим и аналитическим решением, сопоставляющим дополнительные затраты на немного более сложный расходный материал с предотвращенными затратами на замену иглы, прерывание последовательности и ухудшение качества данных. В подавляющем большинстве высокопроизводительных рабочих процессов ВЭЖХ и ГХ с несколькими инъекциями предварительно щелевая связанная перегородка обеспечивает aубедительная окупаемость инвестицийизмеряется не только экономией расходных материалов, но и аналитической надежностью и временем безотказной работы приборов.