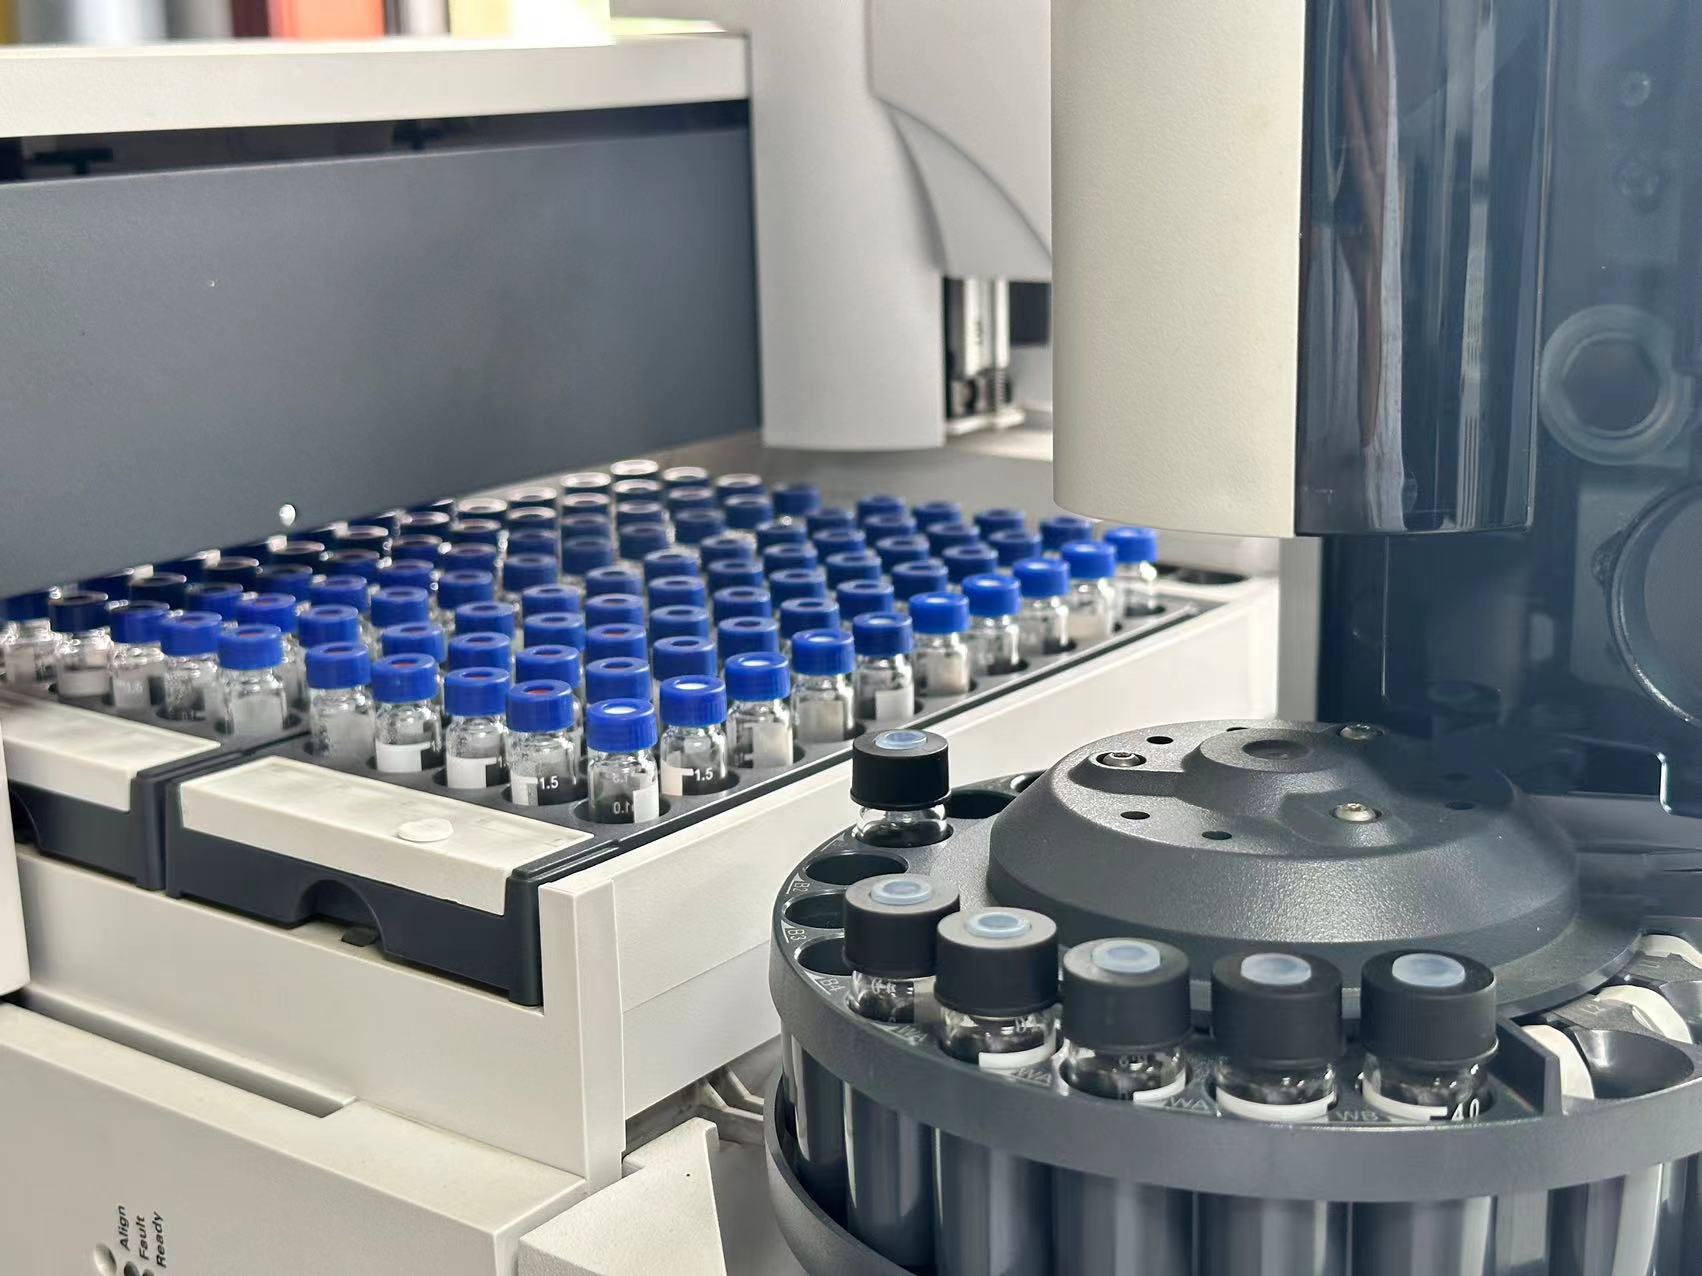
Dobragem da agulha do amostrador automático: uma falha de rotina com uma causa raiz esquecida
Agulhas de amostrador automático dobradas estão entre as falhas mecânicas mais comuns e dispendiosas nos laboratórios de HPLC e GC Uma única agulha dobrada interrompe toda a sequência analítica, requer substituição (tipicamenteUS$ 150 a 400para peças OEM), contaminar a porta de injeção com fragmentos de metal Os laboratórios geralmente atribuem a dobra da agulha ao erro do operador ou ao desalinhamento do instrumento, mas em um número substancial de casos, o verdadeiro culpado é osepto propriamente.
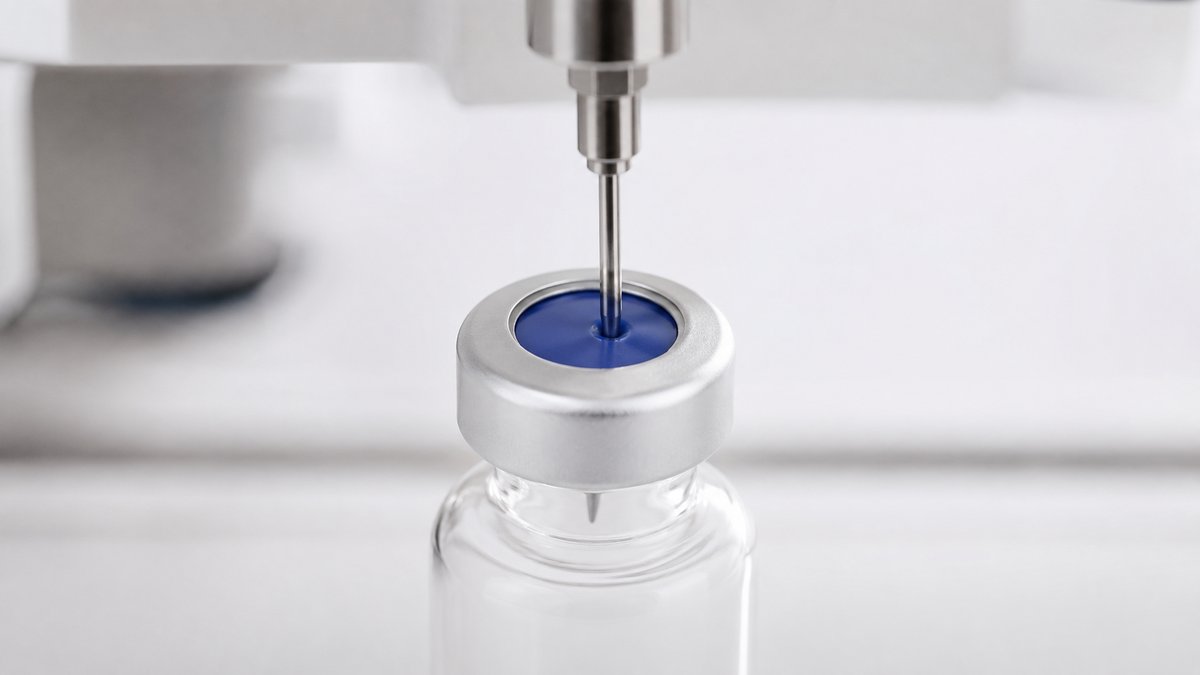
Septos convencionais de PTFE/silicone sem fenda apresentam uma barreira sólida que a agulha deve perfurar a cada injeção A força necessária para penetrar nessa barreira é altamente variável, dependendo da espessura do septo, do durômetro de silicone e da condição da agulha Quando a força de punção excede a da agulhalimiar de encurvadura da coluna, a agulha cede frequentemente de forma imperceptível no início, depois catastroficamente à medida que a fadiga cumulativa se acumula ao longo de centenas de injeções.
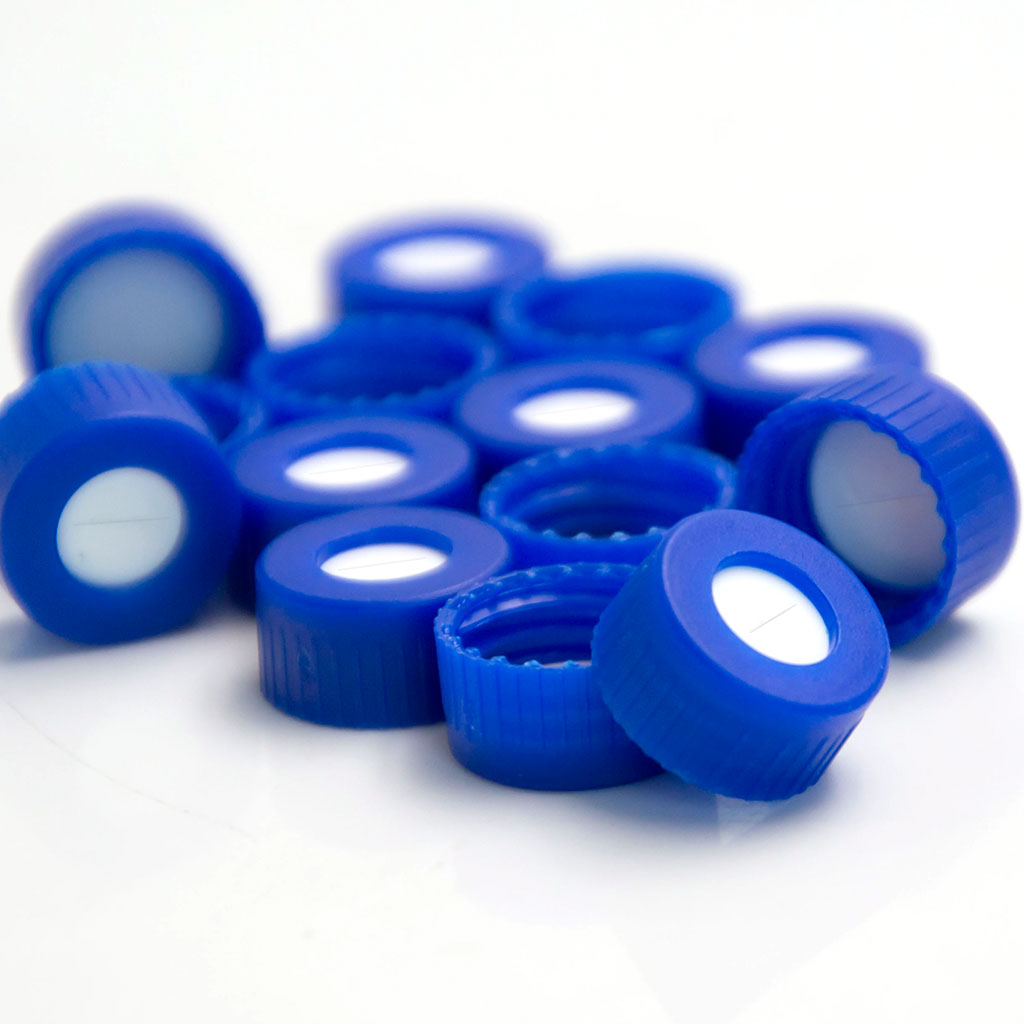
Este artigo examina a biomecânica da falha da agulha durante a punção do septo e explica como9 mm pré-fenda ligada cap-septaelimine a causa raiz deste modo de falha enquanto melhora a reprodutibilidade da injeção e prolonga a vida útil dos consumíveis.
A mecânica de dobrar agulhas durante a punção do septo
Uma agulha de amostrador automático padrão normalmente é0,47 a 0,72 mmem diâmetro externo, fabricado a partir de316 aço inoxidávelcom ponta chanfrada ou cônica Apesar de ser feita de uma liga relativamente rígida (módulo de Young aproximadamente193 GPa), a agulhaalta proporção(relação comprimento/diâmetro de50:1 a 80:1) torna-o suscetível aEscaldamento Eulersob compressão axial.
A carga crítica de flambagem para uma agulha típica de 50 mm de comprimento e 0,63 mm de diâmetro é aproximadamente8 a 12 N, dependendo das condições de fixação final na guia da agulha e no corpo da seringa Esta é a força axial máxima que a agulha pode suportar antes de sofrerdeflexão lateral súbita0 que é, antes que se dobre.
Quando a agulha desce sobre um septo sem fenda, o processo de punção envolve dois regimes de força distintos Primeiro, a ponta da agulha deverecue e estique a camada de revestimento de PTFE, que requer uma certa força de penetração Segundo, a agulha devedeslocar e rasgar através do núcleo de silicone0, que gera uma resistência adicional ao atrito A força total de punção para um padrão1,0 mm de espessuraO septo de PTFE/silicone pode variar de2 a 7 Npara uma agulha nova e afiada, mas essa força aumenta para5 a 15 Napós 50 a 100 injeções, à medida que a ponta da agulha se enche. Uma agulha opaca não perfura de forma limpa o septo; em vez disso, issoara através do material, aumentando dramaticamente a força de perfuração necessária.
Quando a punção perfura acima da flambagem crítica pode ocorrer a flambagem crítica acima de uma agulha opaca em um septo espesso. A força de flexão pode ser a flexão. A força de flambagem crítica acima de uma agulha pode sermicroscópico (desvio inferior a 0,1 mm)no início, mas ciclos repetidos de carga próxima ao limite criam danos progressivos por fadiga Eventualmente, a agulha se dobra o suficiente paraperca a porta de injeção, bata no assento da agulha ou entre em contato com a parede interna do frasco, causando falha catastrófica imediata.
Septos ligados pré-fenda: eliminando o problema da força de perfuração
Os septos pré-fenda são fabricados com afenda precisão-cortadaatravés de toda a espessura do septo, normalmente criado por aprocesso de corte a laser ou precisão. A geometria da lâmina é cuidadosamente projetadacorte transversal (em forma de X) ou fenda únicapadrão que permite a passagem da agulha comresistência mínimaenquanto mantém uma vedação estanque ao vapor em torno do eixo da agulha durante a injeção e a nova vedação após a retirada da agulha.
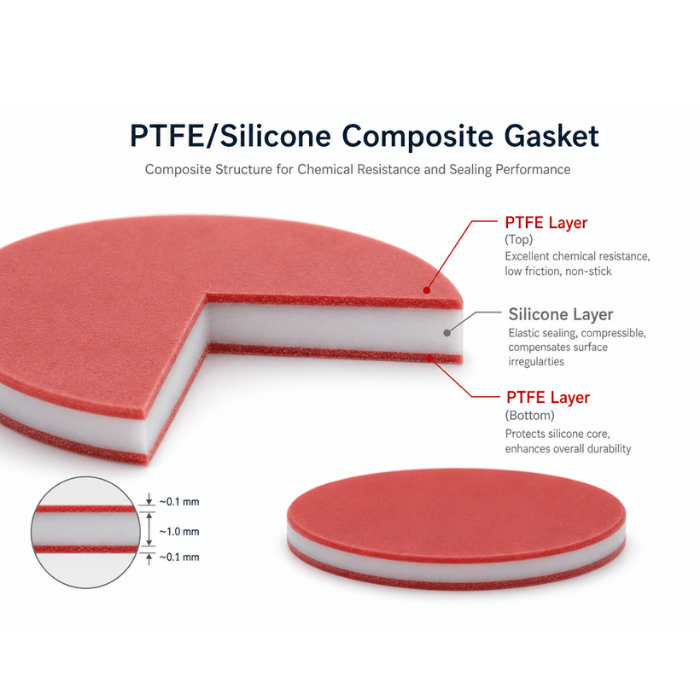
Criticamente, em acolado (não laminado)septo pré-fenda, a camada de revestimento de PTFE e o núcleo de silicone sãoquimicamente ou termicamente ligadoem vez de pressionados mecanicamente juntos Esta ligação garante que as bordas da fenda permaneçamperfeitamente alinhadoatravés da interface PTFE-silicone Em um septo laminado não ligado com uma fenda, a camada de PTFE e a camada de silicone podem se deslocar uma em relação à outra durante perfurações repetidas, causandodesalinhamento fendaisso aumenta a resistência à perfuração ao longo do tempo, anulando parcialmente o propósito do design pré-fenda.
A força de punção para um septo ligado pré-fenda fabricado adequadamente é normalmente0,5 a 1,5 N1 ordem de magnitude menor do que para um septo sem fenda Esta força está bem abaixo do limiar crítico de flambagem até mesmo das agulhas de amostrador automático mais finas, o que significa quea flexão da agulha devido à resistência do septo é efetivamente eliminadacomo um modo de falha.
Benefícios quantificados: além da proteção contra agulhas
As vantagens dos septos ligados pré-fenda vão além da longevidade da agulha em vários aspectos do desempenho analítico:
Vida útil estendida da agulha e do septo
A redução dramática na força de punção se traduz diretamente emdesgaste mecânico reduzido na ponta da agulha. Uma agulha perfurando um septo sem fenda experimenta contato abrasivo com a camada voltada para PTFE e o núcleo de silicone em cada curso. Este é o principal mecanismo de embotamento da ponta da agulha. Septos pré-fendidos reduzem esse contato abrasivo70 a 90 por cento, prolongando a vida útil da agulha por um fator de3 a 5 vezesno uso típico Simultaneamente, o próprio septo experimenta menos degradação mecânica porque a agulha passa por umabertura pré-existenteem vez de rasgar o material sólido em cada injeção, um septo ligado pré-fenda normalmente pode suportar3 a 5 vezes mais ciclos de injeçãoantes que a integridade da vedação se degrade em comparação com um equivalente sem fenda.
Geração Reduzida de Partículas
Uma das consequências mais insidiosas da punção repetida do septo égeração particulado. Cada penetração da agulha de um septo sem fenda criafragmentos microscópicos de PTFE e siliconeque podem cair no frasco da amostra ou ser transportados para a porta de injeção Estas partículas podem bloquearrotores de válvula de injeção, obstruem fritas de entrada da coluna e criam picos fantasmasda contaminação acumulada. septos pré-fenda reduzem a geração de partículas por80 a 95 por centoporque a agulha passa através de uma abertura limpa e pré-formada em vez de rasgar a matriz polimérica.
Melhor reprodutibilidade da injeção à injeção
A força de punção variável dos septos sem fenda introduztempo inconsistente de descida da agulha e tempo de permanênciana posição de injeção Quando o motor do amostrador automático encontra maior resistência de um septo rígido, a agulha podehesite ou desaceleredurante a fase de punção, alterando o tempo preciso de aspiração e injeção da amostra, essa variabilidade se manifesta comoaumento do tempo de retenção RSD (desvio padrão relativo)evariabilidade da área de pico(em particular para compostos de eluição precoce onde a precisão de temporização é mais crítica Os septos pré-fenda fornecem apassagem consistente e de baixa resistênciaisso padroniza a trajetória e o tempo da agulha, normalmente melhorando o RSD da injeção20 a 40 por centocomparado com septos sem fenda em métodos de alto rendimento.
Quando escolher septos colados pré-fenda versus septos não fendidos
Os septos de ligação pré-fenda não são universalmente superiores. O desenho tem resistências e limitações específicas que devem ser combinadas com o método analítico:
- Multi-injeção de um único frasco:Os septos pré-fendas destacam-se quando um único frasco para injetáveis deve ser amostradoMais de 10 a 100 vezesdo mesmo fechamento A passagem consistente de baixa resistência preserva a condição da agulha e a vedação do septo ao longo de muito mais ciclos do que os septos sem fenda
- Triagem de alto rendimento:Métodos comcentenas de injeções por diabeneficie-se desproporcionalmente dos septos pré-fenda porque o desgaste cumulativo da agulha é o modo de falha dominante em alto rendimento A redução no embotamento da ponta da agulha por si só pode economizarmilhares de dólares por instrumento por anoem custos de substituição
- Agulhas de calibre fino:Métodos usando0,47 mm ou menoras agulhas (comuns em UHPLC com baixos volumes de injeção) têm limiares de flambagem mais baixos e são especialmente vulneráveis à flexão Septos pré-fenda são fortemente recomendados para essas aplicações
- Armazenamento de solvente volátil:Septos pré-fenda podem exibirperda evaporativa marginalmente maiorem comparação com septos sem fenda para solventes altamente voláteis (por exemplo, diclorometano, éter dietílico) armazenados durante longos períodos a temperaturas elevadas Para armazenamento a longo prazo de amostras voláteis,septos sem fenda ou septos laminados de butilo/PTFEpode fornecer contenção de vapor superior, enquanto os septos pré-fenda continuam sendo a melhor escolha para fluxos de trabalho multi-injeção onde a evaporação durante a execução analítica é a principal preocupação
Critérios práticos de seleção para Cap-Septa pré-fenda de 9 mm
Ao especificar septos de tampa colados pré-fenda para um método específico, considere os seguintes parâmetros:
- Geometria da fenda:Fendas cortadas em cruz (em forma de X) forneceminserção inicial mais fácil e melhor re-selagemem comparação com os projetos de fenda única, porque as quatro abas criadas pelo corte transversal se conformam mais efetivamente em torno da circunferência da agulha Projetos de fenda única podem oferecerevaporação marginalmente menore são preferidos para métodos com contagens de injeção modestas
- Espessura de PTFE:A0,25 a 0,50 mmA barreira adequada da camada de revestimento de PTFE para a maioria das aplicações de HPLC. camadas de PTFE mais espessas (0,50 mm) oferecem resistência química melhorada para solventes agressivos, mas podem aumentar a força necessária para espalhar as abas de fenda ainda muito abaixo da força de punção de septos sem fenda
- Durômetro de silicone:ADureza Shore A de 45 a 55fornece o comportamento ideal da re-selagem da fenda O silicone mais macio (Shore A 35-40) conforma-se mais prontamente em torno da agulha mas não pode re-selar tão eficazmente após perfurações múltiplas O silicone mais duro (Shore A 60+) re-sela bem mas pode aumentar a força inicial de espalhamento na fenda
- Qualidade de ligação:Verifique se o septo éverdadeiramente ligado(fusão química ou térmica de camadas de PTFE e silicone), não meramente laminadas (prensagem mecânica).Os septos ligados mantêm o alinhamento das fendas ao longo de centenas de ciclos de injeção; os septos laminados podem delaminar e deslocar-se, aumentando a resistência à perfuração ao longo do tempo
Recursos relacionados de hplcvials.com:
- Produto: tampas e septos de parafuso de rosca curta de 9 mm, pré-fenda, colados e feitos de PTFE/Silico
- Guia: Como escolher o tipo certo de septos pré-fenda para...
- Guia: A crescente demanda por cromatografia personalizada...
- Guia: 10 dicas para manter a integridade do Chromatog...
A decisão de adotar septos ligados pré-fenda é, em última análise, econômica e analítica, pesando o custo incremental de um consumível marginalmente mais complexo contra os custos evitados de substituição da agulha, interrupção da sequência e degradação da qualidade dos dados. Na grande maioria dos fluxos de trabalho de HPLC e GC de alto rendimento e multi-injeção, o septo ligado pré-fenda fornece aretorno convincente do investimentomedido não apenas em economia de consumíveis, mas em confiabilidade analítica e tempo de atividade do instrumento.