Waarom hogedruk-HPLC-systemen unieke risico's creëren voor de integriteit van de injectieflacon
Moderne ultrahogedrukvloeistofchromatografiesystemen (UHPLC) werken routinematig bij tegendrukken die hoger zijn dan600 tot 1.200 bar (60 tot 120 MPa), met enkele methoden die reiken1.500 bar. Hoewel er veel aandacht wordt besteed aan de kolom en de pomp, is de monsterflacon de eerste schakel in de analytische keten. De flesjesverbinding wordt onderworpen aan mechanische en thermische spanningen die vaak worden onderschat. Breuk van de fles, losraken van de dop en het uitblazen van het septum tijdens hoge druk injectiesequenties zijn.geen zeldzame afwijkingenmaar voorspelbare faalwijzen geworteld in materiaalkunde en vloeistofdynamica.
Dit artikel onderzoekt de mechanismen achter het scheuren van de injectieflacon en het losmaken van de dop bij hogedruk-HPLC-workflows, identificeert de bijdragende materiële en procedurele factoren en biedt praktische tegenmaatregelen om zowel de integriteit van het monster als de veiligheid van het instrument te beschermen.
Drukdynamiek in de HPLC-monsterfles
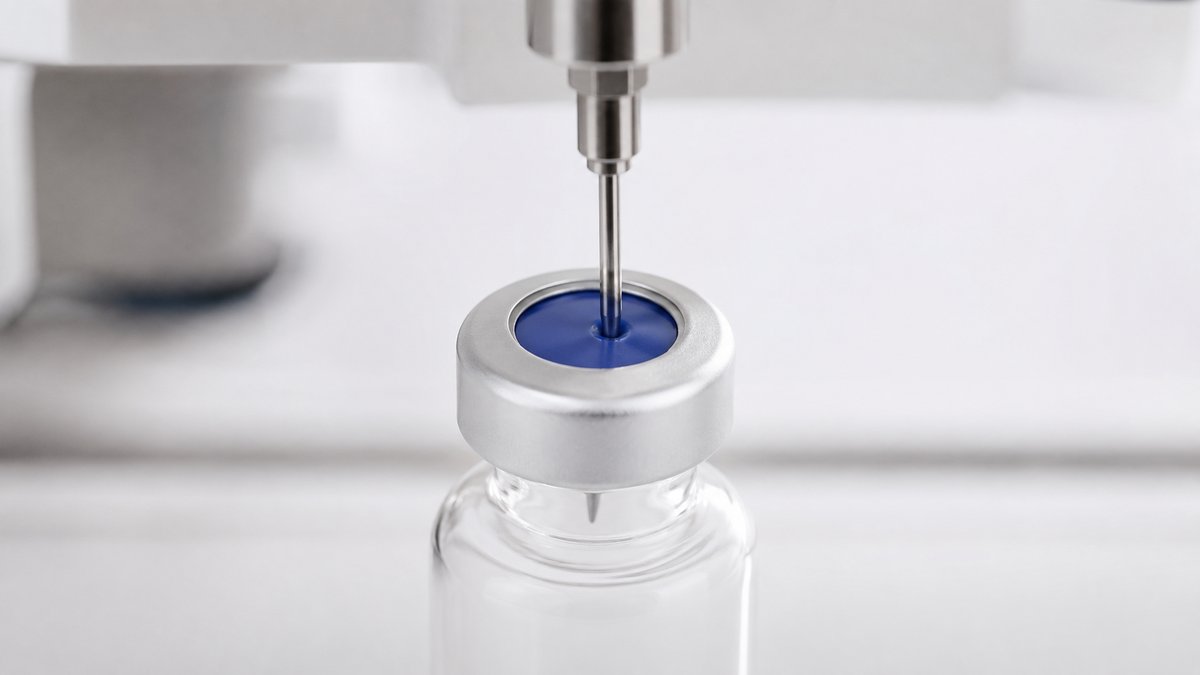
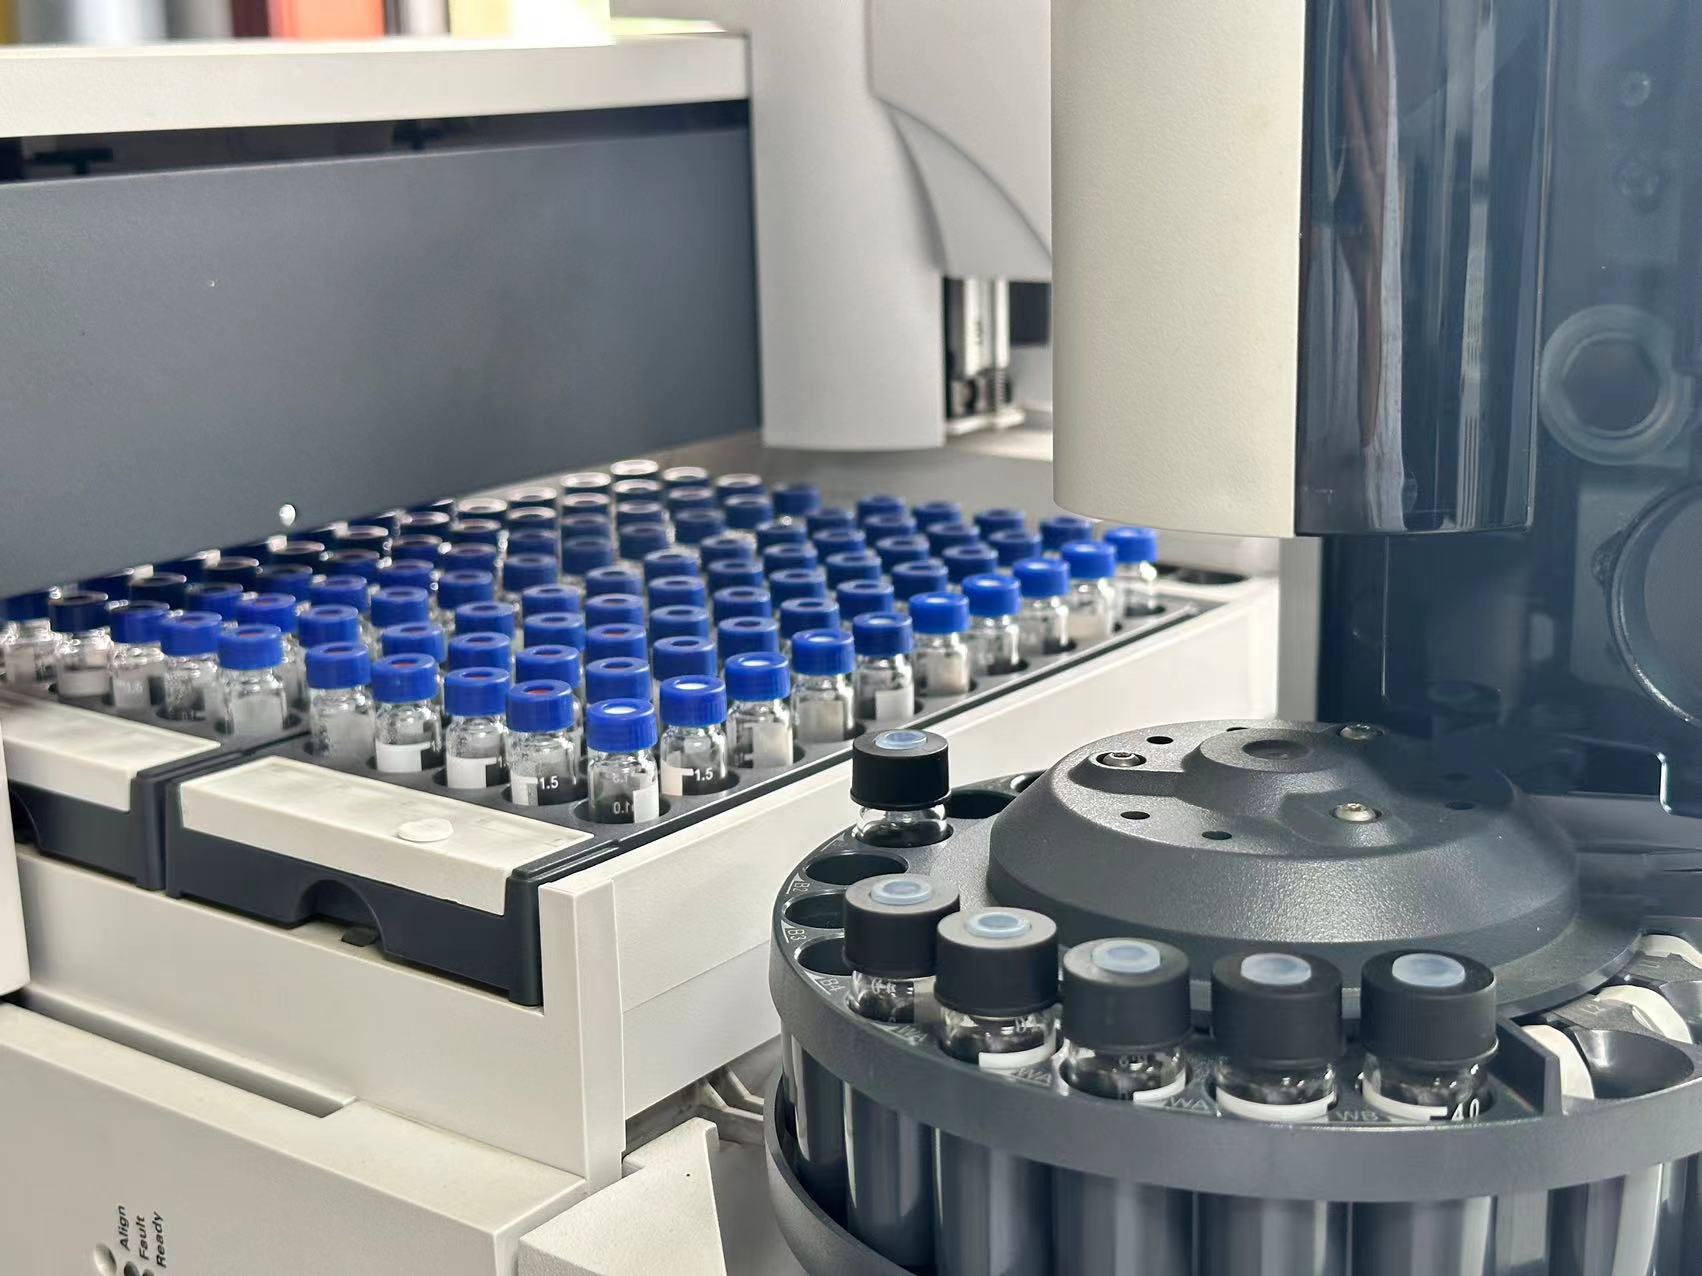
In tegenstelling tot een veel voorkomende misvatting ervaart de binnenkant van de injectieflacon niet de volledige tegendruk van de kolom. Tijdens de injectiecyclus brengt de autosamplernaald echter de kopruimte van de injectieflacon onder drukbreng de monsterplug in het hogedrukstroompad. Afhankelijk van het autosamplerontwerp kan de injectieflacon kort worden blootgesteld aansysteemdruk of een aanzienlijk deel daarvanínsplit-loop en flow-through-needleinjectie architecturen.
De drukgebeurtenis isextreem snel, meestal voorbij50 tot 200 milliseconden. Deze vrijwel onmiddellijke drukpiek creëert eendynamische schokbelastingop de wanden van de injectieflacon, de dopdraden en het septum. In tegenstelling tot een langzame, quasi-statische drukhelling kan deze impulsbelasting beginnenscheurvoortplantingvan reeds bestaande microscopische gebreken in de glasvlekken die goedaardig zouden zijn bij atmosferische druk of onder geleidelijke belasting.
Tegelijkertijd is deadiabatische compressie van het gas in de kopruimtegenereert gelokaliseerde verwarming Voor een injectieflacon van 1,5 ml met een vrije ruimte van 0,5 ml kan de gastemperatuur stijgen10 tot 20 Ctijdens de compressiepuls, het toevoegen van thermische expansiespanning aan het reeds onder druk staande systeem Het gecombineerde effect van dynamische drukbelasting en thermische schok kan debreuktaaiheidvan standaard injectieflacons van borosilicaatglas die niet zijn ontworpen met hogedruktransiënten in gedachten.
Mechanismen voor het scheuren van injectieflacons: materiaalfactoren en productiekwaliteit
Borosilicaatglas (Type I, USP/EP-conform) is het standaardmateriaal voor HPLC-flacons vanwege de uitstekende chemische bestendigheid en het lage profiel van de extraheerbare stoffen. Echter, zijninherente broosheidbetekent dat catastrofaal falen optreedt met minimale plastische vervorming. Dat is in wezen zogeen waarschuwing voor breuk.
De praktische treksterkte van glas wordt niet gedomineerd door de theoretische moleculaire bindingssterkte (ongeveer7 GPa) maar door deGriffith-foutpopulatie10-microscheuren en ondergrondse microscheuren die fungeren als spanningsconcentrators Een oppervlaktefout van 10 micrometer kan de effectieve sterkte van een glazen injectieflacon verminderen door60 tot 80 procentten opzichte van foutloos materiaal speelt de fabricagekwaliteit dus een buitenmaatse rol:
- Gloei kwaliteit:Flacons die na het vormen niet goed zijn uitgegloeid, blijven behoudenresterende thermische spanningenvan het productieproces Deze vergrendelde spanningen dragen bij aan de extern uitgeoefende drukbelasting, waardoor de veilige werkdruk effectief wordt verlaagd.chromatografieflesjes van topkwaliteit ondergaangecontroleerd gloeienom de restspanning hieronder te minimaliseren5 MPaterwijl injectieflacons van economische kwaliteit restspanningen kunnen dragen van15 tot 30 MPa
- Wanddikte uniformiteit:Variaties in wanddikte creërenasymmetrische spanningsverdelingenonder druk. Een wanddiktevariatie van0,1 mmover een injectieflacon van 1,5 ml kan de maximale spanning verschuiven met25 tot 40 procent, lokaliserend falen op het dunste punt Tight-tolerance flacons met diktevariatie hieronder0,05 mmworden aanbevolen voor hogedruktoepassingen
- Populatie van oppervlaktefouten:Het hanteren van beschadigingen, krassen uit de trays van de injectieflacon, contact met metalen autosamplercomponenten of schurende reiniging introduceertnieuwe Griffith gebrekendie domineren het faalgedrag Zelfs een voor het blote oog onzichtbare kras (minder dan 0,1 mm) kan de barstdruk verminderen met30 tot 50 procent
- Onderste geometrie:Flaconflesjes met platte bodem concentreren de spanning op descherpe hoekovergangtussen de onderste schijf en de cilindrische wand Flacons met eenafgeronde interne onderhoekverdeel stress uniformer en bied ongeveer15 tot 20 procent hogere barstdrukdan scherphoekontwerpen
Cap Losmaken en Septum Blowout: Draadmechanica Onder druk
Terwijl het scheuren van de injectieflacon de meest dramatische faalmodus isdop losmaken en septumverplaatsingkomen vaker voor en zijn even schadelijk voor analytische resultaten Deze mislukkingen manifesteren zich alsmonsterverdamping, lekkage van oplosmiddel en kruisbesmettingtussen aangrenzende injectieflacons in de autosamplerlade.
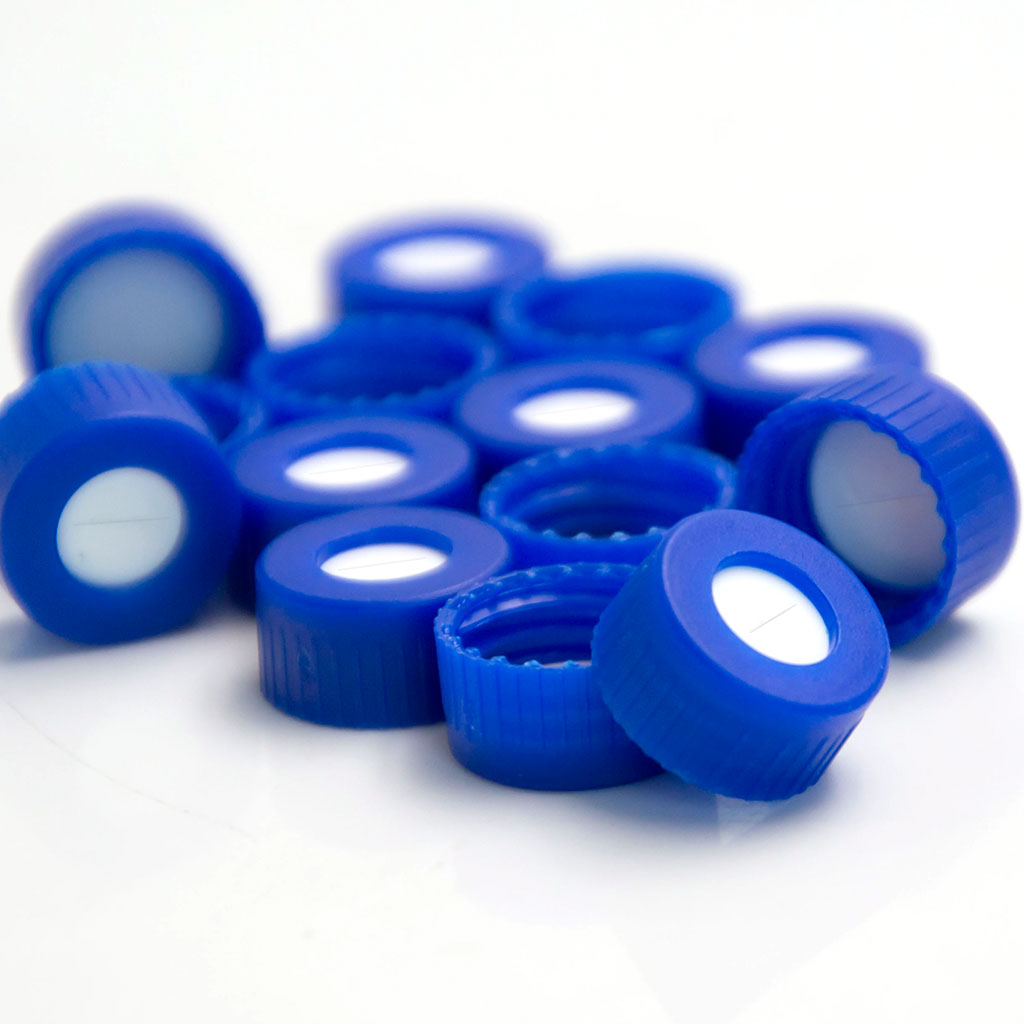
Het mechanisme van het losmaken van de dop onder hoge druk omvataxiale krachtoverbrenging door het septum. Wanneer de binnenkant van het flesje onder druk komt te staan, werkt de druk op de onderkant van het septum, waardoor eenopwaartse kracht gelijk aan druk vermenigvuldigd met het blootgestelde septumgebied. Voor een schroefdop van 9 mm met een septumopening van 8 mm bij 800 bar kan deze kracht ongeveer oplopen400 N (ongeveer 40 kg equivalent)1. Overschrijding van de klemkracht die wordt geleverd door standaard draadaangrijping.
Deze opwaartse kracht wordt weerstaan doordrie mechanismen, elk met verschillende faalmodi:
- Schuifsterkte van de dopdraad:Polypropyleen (PP) dopdraden moeten bestand zijn tegen de axiale belasting zonder strippen Bij verhoogde autosamplertemperaturen (40 tot 60 C voor sommige verwarmde bakcompartimenten) moet dede afschuifmodulus van PP neemt met 30 tot 50 procent af, het dradenlaadvermogen aanzienlijk verminderen Doppen metdiepere schroefdraadprofielen (0,5 mm versus 0,3 mm)en hogere draadaangrijping (minimaal1,5 volledige beurten) zorgen voor een grotere veiligheidsmarge
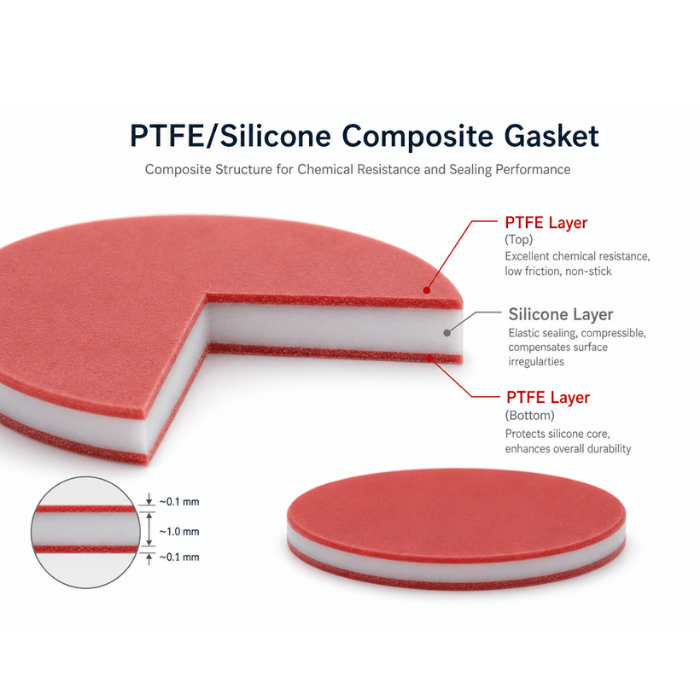
- Wrijvingsgreep tussenschot:Het PTFE/siliconen septum is bestand tegen verplaatsing doorwrijvingsbetrokkenheidmet zowel de velg van de injectieflacon als de binnenkant van de dop De wrijvingscoëfficiënt voor PTFE tegen glas is ongeveer0,04 tot 0,081. Merk op dat de PTFE-gefronteerde laag minimaal bijdraagt aan de uitblaasweerstand. De siliconen achterkant, met een glaswrijvingscoëfficiënt van0,6 tot 1,0, biedt de primaire anti-verplaatsingsgreep Dunnere PTFE-lagen (0,25 mm) en zachtere siliconen (Shore A 40-45) optimaliseren deze grip ten koste van iets verminderde chemische barrièreprestaties
- Vasthouden van het kapkoppel:Het aanvankelijke aanhaalmoment neemt na verloop van tijd af als gevolg vanPP visco-elastische ontspanning, vooral bij verhoogde temperaturen. Een dop die bij kamertemperatuur tot 0,6 Nm is getorqueerd, mag alleen behouden blijven40 tot 60 procentvan die klemkracht na 12 uur bij 40 C. Voor lange-reeks hogedrukmethoden, kanopnieuw torqueren capsonmiddellijk voor de run of het gebruikkrimpdoppenin plaats van schroefdoppen elimineert deze variabele
Volledige septum blowout waar het septum isfysiek uit de dop geworpen1. Wanneer de door druk gegenereerde opwaartse kracht de gecombineerde draadsterkte en wrijvingsweerstand overschrijdt. Deze faalmodus is bijzonder gevaarlijk omdat het monster- en glasfragmenten in het autosamplermechanisme kan afzetten, wat mogelijk schadelijk kan zijnnaaldconstructies, injectiekleppen en kolominlaatfritsdownstream.
Praktische tegenmaatregelen: een meerlaagse aanpak
Het verzachten van het scheuren van de injectieflacon en het losmaken van de dop bij hogedruk-HPLC vereist aandacht op meerdere niveaus. Van de selectie van verbruiksartikelen tot de behandelingsprocedures en instrumentparameters:
Consumables Selection
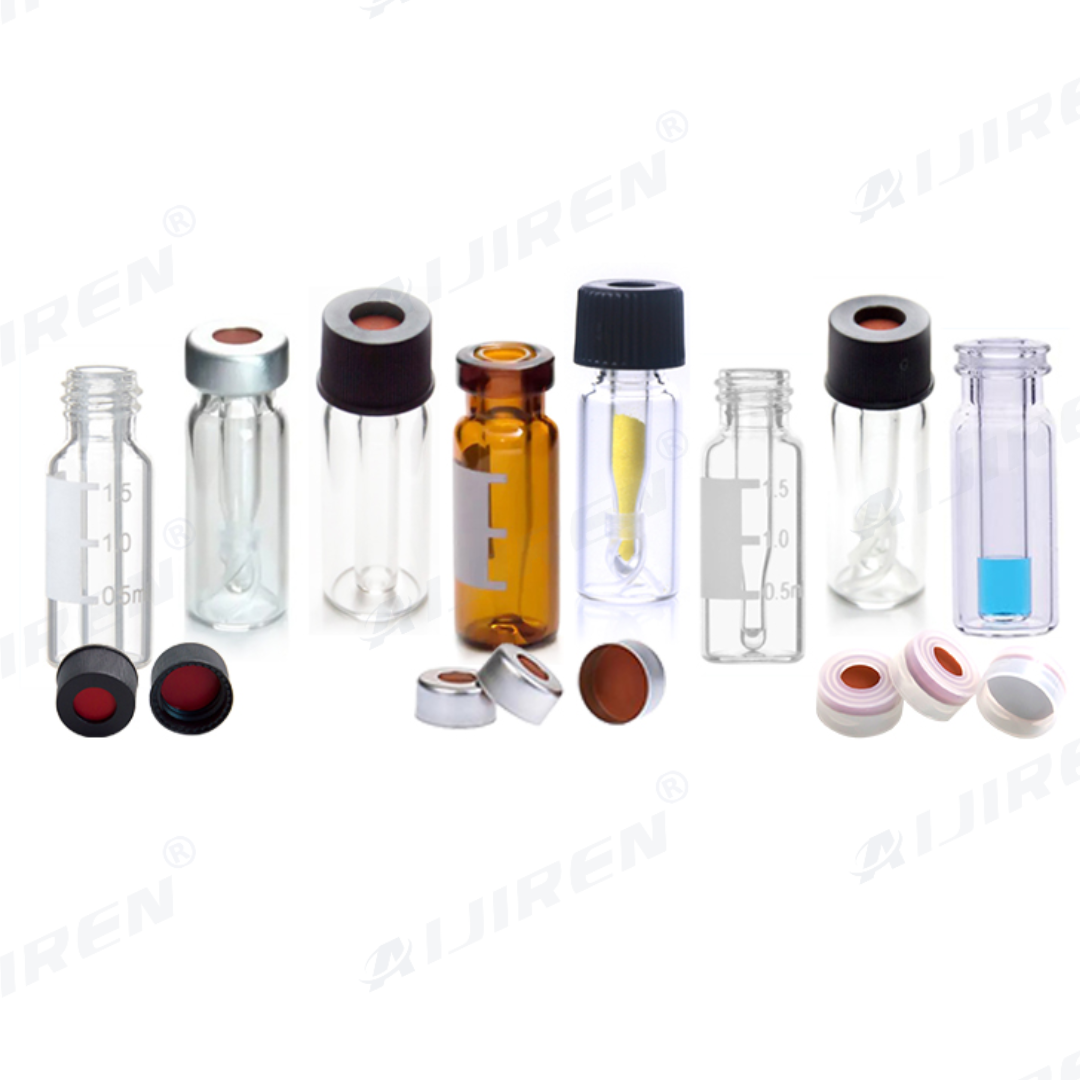
- Specificeer injectieflacons met hoge drukwaarde:Voor methoden van meer dan 600 bar, gebruik injectieflacons die expliciet zijn beoordeeld voorautosampler-toepassingen onder hoge druk. Deze injectieflacons zijn vervaardigd met strakkere wanddiktetoleranties, gecontroleerd gloeien en afgeronde interne hoeken. Sommige fabrikanten bieden injectieflacons aan metgeverifieerde barstdrukwaarden van 100 bar of hoger
- Kies krimpdoppen boven schroefdoppen:Voor de hoogstedruktoepassingen,11mm aluminium krimpdoppenzorg voor een inherent superieure afdichtingsretentie omdat het krimpproces eenpositief mechanisch slotdat is niet afhankelijk van draadwrijving of koppel De krimpafdichting is vrijwel immuun voor trillingsgeïnduceerde losraking en thermische relaxatie
- Optimaliseer de septumconstructie:Voor schroefdopsystemen selecteert u septa metdunnere PTFE-bekleding (0,25 mm)ensiliconen achterkant met gemiddelde hardheid (Shore A 45-50)om de wrijvingsgreep te maximaliseren Verbonden (in plaats van gelamineerd) PTFE/siliconen septa zijn bestand tegen delaminatie onder drukcycli
- Vermijd hergebruik van injectieflacons en doppen:Elke drukcyclus laat bestaande microscheuren stapsgewijs groeien Een injectieflacon die de ene hogedrukrun overleefde, kan bij de volgende defect raken Injectieflacons en doppen voor eenmalig gebruik worden sterk aanbevolen voor hogedrukmethoden
Behandeling en voorbereiding
- Minimaliseer de schade aan de handling:Gebruikpincet of flesjeschalenin plaats van blote vingers om injectieflacons te hanteren Huidoliën en zouten kunnen ontstaanheterogeniteiten van de oppervlaktechemiedie fungeren als scheurinitiatieplaatsen Vermijd contact van metaal op glas tijdens het afdekken
- Gebruik een gekalibreerde koppelkapper:Handmatig vingeraandraaien levertzeer variabel koppel (0,3 tot 1,0 Nm)tussen operators Een elektronische koppelkapper ingesteld op0,5 tot 0,7 Nmvoor 9mm PP-doppen zorgt voor een consistente, optimale klemkracht zonder overspannende draden
- Injectieflacons met pre-condition dop:Voor autosamplers met verwarmde bak kunt u injectieflacons met dop toestaanthermisch in evenwicht brengen gedurende 15 tot 30 minutenbij de baktemperatuur vóór het begin van de reeks Herkoppelen als de methode dit toelaat, om thermische relaxatie te compenseren
Instrumentparameters
- Verlaag de injectiesnelheid:Sommige autosamplers maken aanpassing van deopzuig- en injectiesnelheid. Het verlagen van de injectiesnelheid van de standaardinstelling (meestal maximaal) naar50 tot 100 microliter per secondevermindert de drukhelling, waardoor de injectieflacon en het sluitsysteem meer tijd hebben om de spanning op te vangen
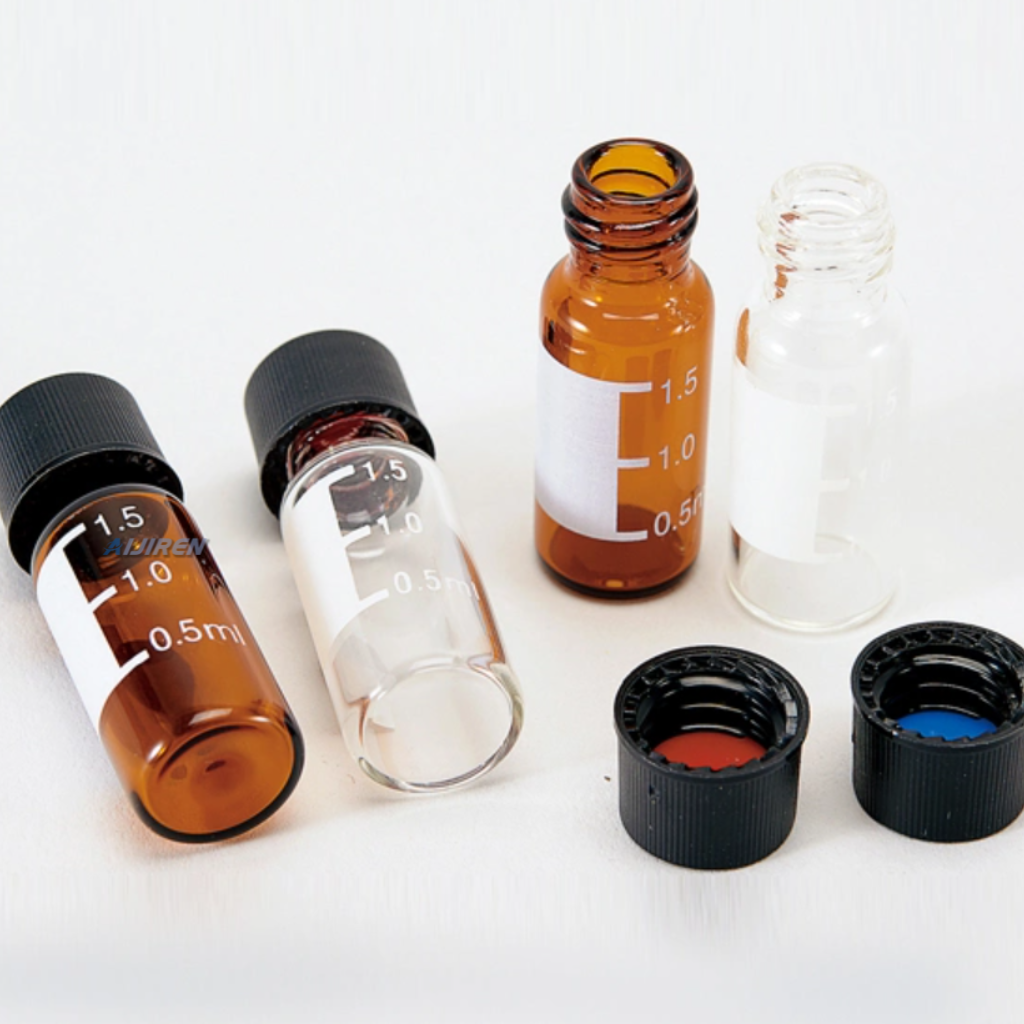
- Minimaliseer de hoofdruimte:Flacons vullen tot80 tot 90 procent van de nominale capaciteitvermindert het samendrukbare gasvolume, wat op zijn beurt de hoeveelheid gas vermindertadiabatische temperatuurpieken de totale energie die beschikbaar is om het losmaken van de dop aan te drijven. Laat echter voldoende vrije ruimte over om vloeistofcontact met het septum te voorkomen, wat kan veroorzakenoplosmiddelzwelling van de siliconenlaag
Failure Detection: Wat te monitoren
Proactieve monitoring kan zich ontwikkelende afsluitingsproblemen detecteren voordat deze sequentiefalen of instrumentschade veroorzaken. Belangrijke indicatoren zijn onder meer
- Afwijkingen in het drukprofiel:Een plotselingedrukval van 5 tot 10 bartijdens de injectiefase, gevolgd door een snelle terugwinning, kan wijzen op een tijdelijke caplift of septumverplaatsing Moderne chromatografiedatasystemen kunnen deze druktransiënten automatisch markeren
- Retentietijddrift:Progressief verdampingsverlies door een losmakende dop verandert deeffectieve monsterconcentratie. Als de retentietijden voor laat-eluerende verbindingen verschuiven terwijl de vroege eluerende pieken stabiel blijven, moet het lekken van de sluiting worden onderzocht
- Overslagpieken:Onverklaarbare pieken die verschijnen in blanco injecties onmiddellijk na monsters met een hoge concentratie kunnen hierop wijzenmonster aerosolisatievanaf een gedeeltelijk losgemaakte dop, waardoor de buitenkant van de naald of de injectiepoort worden verontreinigd
- Visuele inspectie van gebruikte injectieflacons:Na een hogedruksequentie, inspecteer injectieflacons voorvervorming van de dopdraad, septumdoming of glazuur op het glasoppervlak(wat wijst op stress) Alle injectieflacons met deze tekens moeten aanleiding geven tot een herziening van de sluitingsspecificaties voor die methode
Gerelateerde bronnen van hplcvials.com:
- Product: 8-425 Kleine Openingsdoppen en Siliconen Septa met Aanpasbare Labafdichtingen voor Flacon
- Gids: De groeiende vraag naar gepersonaliseerde chromatografie...
- Gids: De veelzijdigheid en voordelen van flesjes met krimpdop...
- Gids: Het onthullen van de cruciale rol van chromatografieflesjes...
Hogedruk-HPLC is een meedogenloze omgeving voor monsterflesjes en sluitingen De krachten die betrokken zijn bij het sluiten van Newton, milliseconden toegepast in milliseconden, zijn vergelijkbaar metindustriële drukvatomstandigheden, toch wordt verwacht dat de verbruiksartikelen feilloos presteren voor centen per eenheid Het overbruggen van deze kloof vereist geïnformeerde materiaalkeuze, gedisciplineerde behandelingsprocedures en de bereidheid om de sluiting van de injectieflacon te behandelen als eenkritische analytische componentin plaats van een after-thought. De kosten van het scheuren van een enkele injectieflacon, het verloren gegevens, het uitvallen van instrumenten en mogelijke kolomschade 'ver overtreffen ruimschoots de extra kosten van correct gespecificeerde, met hoge druk compatibele verbruiksartikelen.