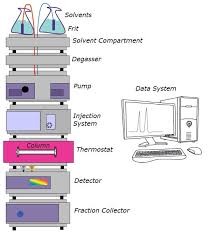
Pourquoi les systèmes HPLC haute pression créent des risques uniques pour l'intégrité des flacons d'échantillons
Les systèmes modernes de chromatographie liquide ultra-haute performance (UHPLC) fonctionnent régulièrement à des contre-pressions supérieures600 à 1 200 bars (60 à 120 MPa), avec quelques méthodes atteignant1 500 bars. Bien qu'une grande attention soit consacrée à la durabilité de la colonne et de la pompe, le flacon d'échantillon est le premier maillon de la chaîne analytique. Les contraintes mécaniques et thermiques sont souvent sous-estimées. La rupture du flacon, le desserrage du capuchon et l'éruption du septum pendant les séquences d'injection à haute pression le sontanomalies pas raresmais des modes de défaillance prévisibles enracinés dans la science des matériaux et la dynamique des fluides.
Cet article examine les mécanismes à l'origine de la rupture du flacon et du desserrage du bouchon dans les flux de travail HPLC à haute pression, identifie les facteurs matériels et procéduraux contributifs et fournit des contre-mesures pratiques pour protéger à la fois l'intégrité de l'échantillon et la sécurité des instruments.
Dynamique de pression à l'intérieur du flacon d'échantillon HPLC
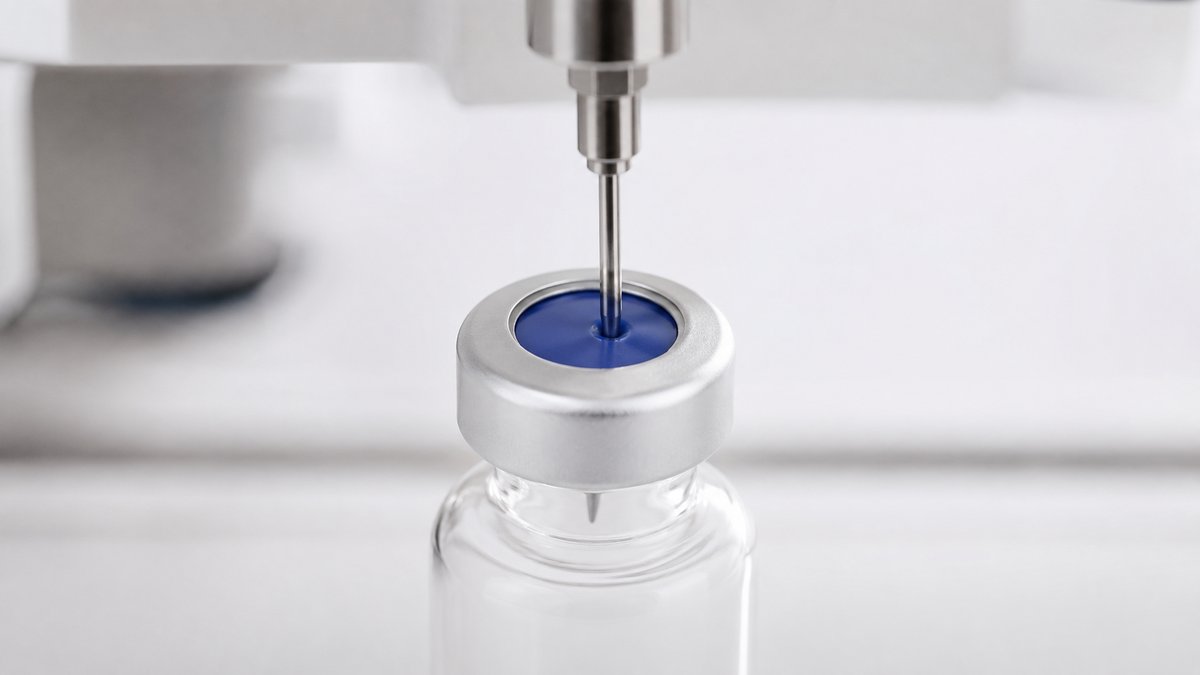
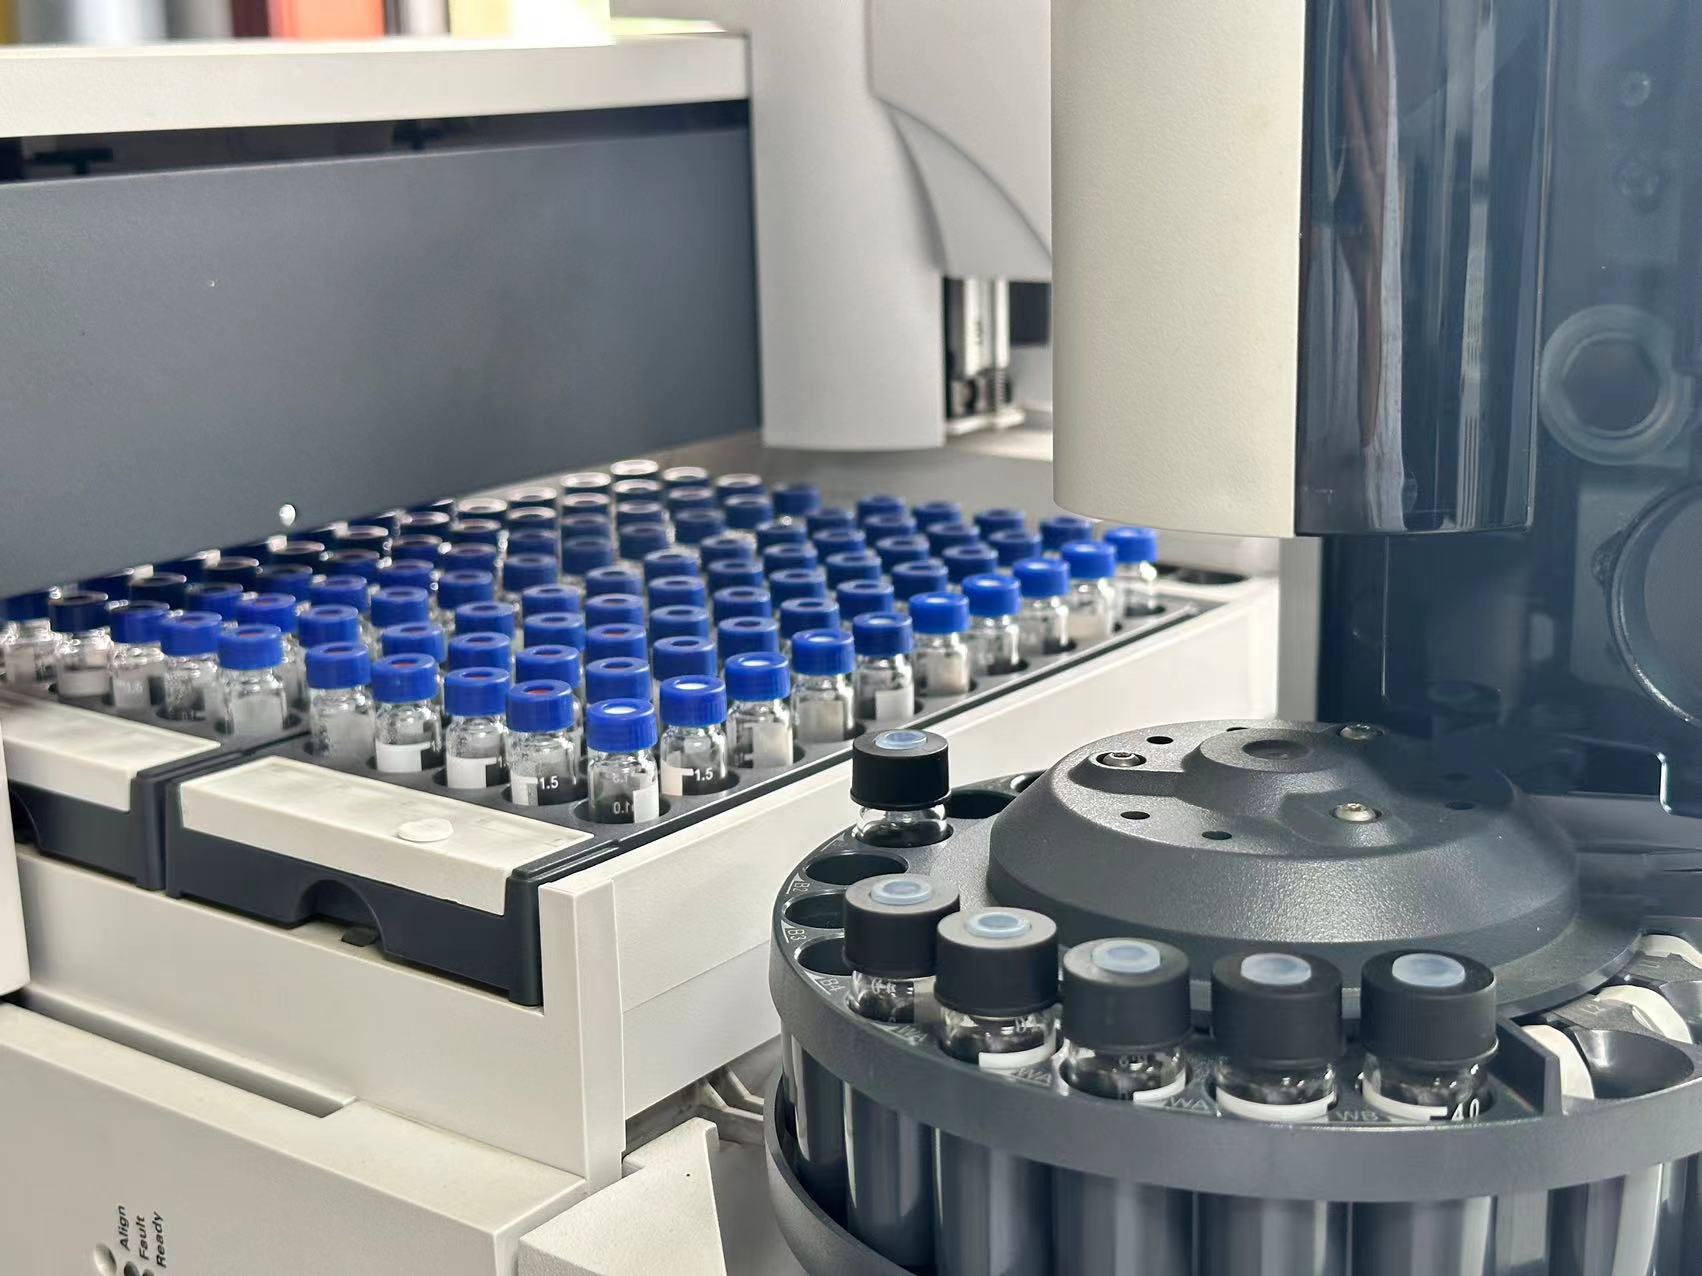
Contrairement à une idée fausse courante, l’intérieur du flacon ne subit pas la contre-pression complète de la colonne. Cependant, pendant le cycle d’injection, l’aiguille de l’échantillonneur automatique met sous pression l’espace libre du flacondébitez le bouchon d'échantillon dans le trajet d'écoulement haute pression. Selon la conception de l'échantillonneur automatique, le flacon peut être brièvement exposépression du système ou une fraction significative de celle-ci'particulièrement enboucle fendue et aiguille à flux continuarchitectures d'injection.
L'événement de pressurisation estextrêmement rapide(C'est généralement fini)50 à 200 millisecondes. Cette pointe de pression quasi instantanée crée uncharge de choc dynamiquesur les parois du flacon, le bouchon se déverse, et le septum Contrairement à une rampe de pression lente et quasi-statique, cette charge impulsionnelle peut s'initierpropagation de fissuresdes défauts microscopiques préexistants dans le verre : des défauts qui seraient bénins à pression atmosphérique ou sous charge progressive.
Simultanément, lecompression adiabatique du gaz de l'espace de têtegénère un chauffage localisé Pour un flacon de 1,5 mL avec un espace libre de 0,5 mL, la température du gaz peut augmenter10 à 20°Cpendant l'impulsion de compression, l'ajout de contrainte de dilatation thermique au système déjà pressurisé L'effet combiné de la charge de pression dynamique et du choc thermique peut dépasser leténacitéde flacons en verre borosilicaté standard qui n'ont pas été conçus en tenant compte des transitoires à haute pression.
Mécanismes de rupture des flacons : facteurs matériels et qualité de fabrication
Le verre borosilicaté (de type I, conforme USP/EP) est le matériau standard pour les flacons HPLC en raison de son excellente résistance chimique et de son faible profil extractible Cependant, sonfragilité inhérentecela signifie qu’une défaillance catastrophique se produit avec une déformation plastique minimale. Il s’agit essentiellement d’une défaillance catastrophiquepas d'avertissement avant rupture.
La résistance pratique à la traction du verre n'est pas dominée par sa résistance théorique à la liaison moléculaire (environ7 GPa) mais par lePopulation fautive Griffithmicrofissures de surface et souterraines qui agissent comme des concentrateurs de contraintes Un défaut de surface de 10 micromètres peut réduire la résistance efficace d'un flacon en verre60 à 80 pour centpar rapport au matériau sans défaut La qualité de fabrication joue donc un rôle démesuré :
- Qualité de recuit :Les flacons qui n'ont pas été correctement recuits après formage retiennentcontraintes thermiques résiduellesdu processus de fabrication Ces contraintes verrouillées s'ajoutent à la charge de pression appliquée extérieurement, abaissant efficacement la pression de fonctionnement sûre Les flacons de chromatographie de qualité supérieure subissentrecuit contrôlépour minimiser la contrainte résiduelle ci-dessous5 MPatandis que les flacons de qualité économique peuvent supporter des contraintes résiduelles de15 à 30 MPa
- Uniformité de l'épaisseur de paroi :Les variations d'épaisseur de paroi créentdistributions de contraintes asymétriquessous pression. Une variation d'épaisseur de paroi de0,1 mmdans un flacon de 1,5 ml, vous pouvez déplacer la contrainte maximale de25 à 40 pour cent[TRADUCTION], localisation de l'échec au point le plus fin Flacons à tolérance serrée avec variation d'épaisseur en dessous0,05 mmsont recommandés pour les applications haute pression
- Population de défauts de surface :Manipulation des dommages, des rayures des plateaux de flacons, du contact avec des composants métalliques de l'échantillonneur automatique ou du nettoyage abrasif introduitnouveaux défauts Griffithcela domine le comportement de défaillance. Même une rayure invisible à l’œil nu (moins de 0,1 mm) peut réduire la pression d’éclatement30 à 50 pour cent
- Géométrie inférieure :Les flacons à fond plat concentrent les contraintes au niveau dutransition d'angle tranchantentre le disque de fond et la paroi cylindrique Flacons avec uncoin inférieur interne rayonnérépartir le stress de manière plus uniforme, en offrant environPression d'éclatement 15 à 20 pour cent plus élevéeque des designs aux coins pointus
desserrage du capuchon et soufflage du septum : mécanique du fil sous pression
Alors que la rupture du flacon est le mode de défaillance le plus spectaculaire,desserrage du capuchon et déplacement du septumsont plus fréquents et tout aussi préjudiciables aux résultats analytiques Ces échecs se manifestent parévaporation de l'échantillon, fuite de solvant et contamination croiséeentre les flacons adjacents dans le plateau de l'échantillonneur automatique.
Le mécanisme de desserrage du capuchon sous haute pression impliquetransmission de force axiale à travers le septum. Lorsque l'intérieur du flacon est sous pression, la pression agit sur la face inférieure du septum, générant unforce ascendante égale à la pression multipliée par la zone du septum exposée. Pour un bouchon à vis de 9 mm avec un septum de 8 mm s'ouvrant à 800 bar, cette force peut atteindre environ400 N (environ 40 kg équivalent)100 km/h dépassant la force de serrage fournie par l'engagement du fil standard.
Cette force ascendante est combattue partrois mécanismes, chacun avec des modes de défaillance distincts :
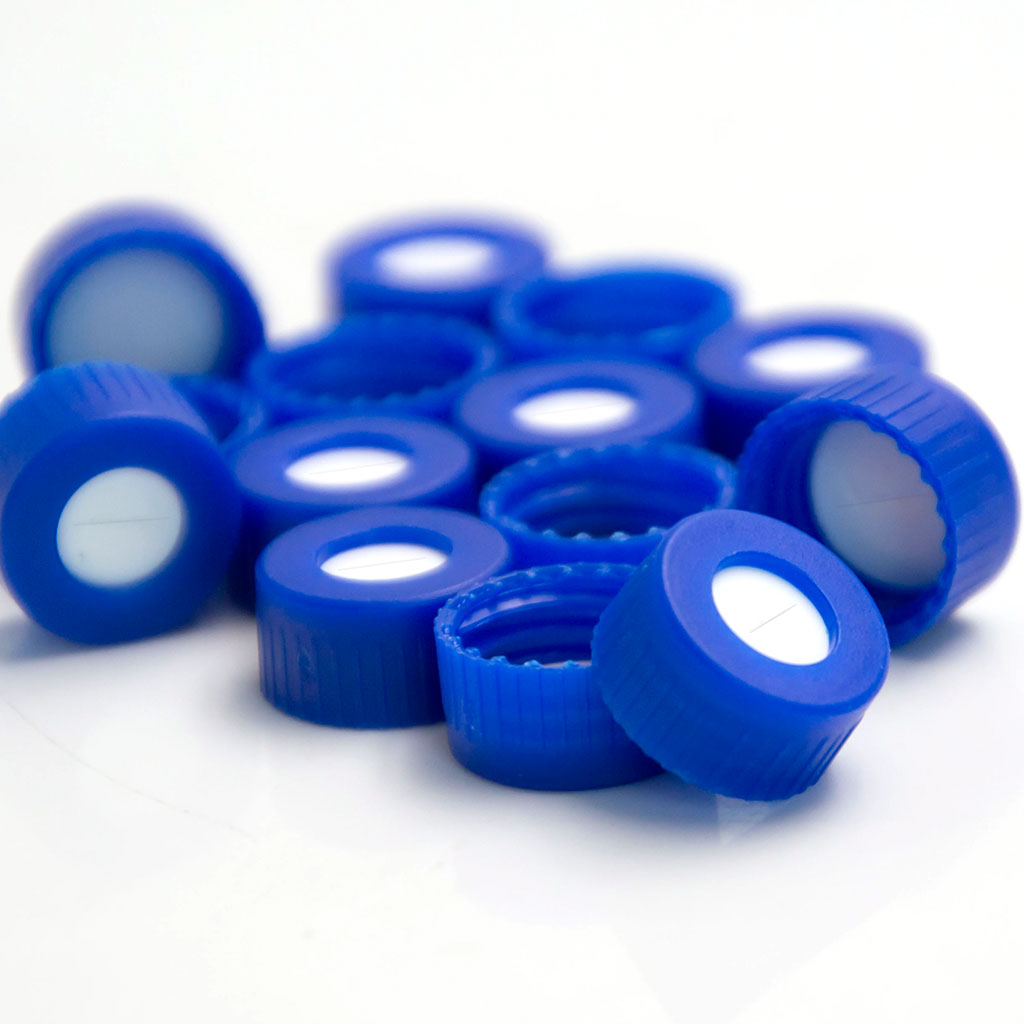
- Résistance au cisaillement du filetage du capuchon :Les filetages de bouchons en polypropylène (PP) doivent résister à la charge axiale sans dénudage À des températures élevées de l'échantillonneur automatique (40 à 60 C pour certains compartiments de plateaux chauffés), lele module de cisaillement du PP diminue de 30 à 50 pour cent, réduisant considérablement la capacité de charge du filetage. Bouchons avecprofils de filetage plus profonds (0,5 mm contre 0,3 mm)et engagement du fil plus élevé (minimum1,5 tours complets) offrent une plus grande marge de sécurité
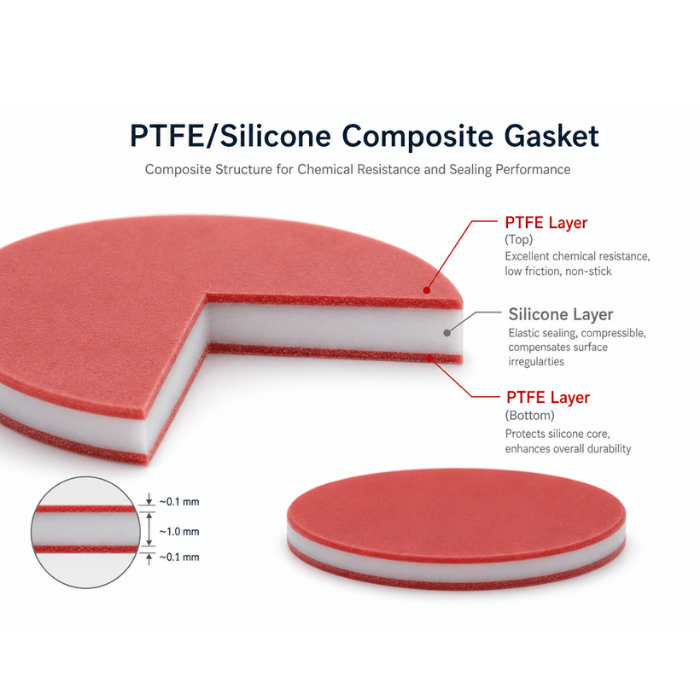
- Poignée à friction septum :Le septum PTFE/silicone résiste au déplacementengagement par frictionavec à la fois le bord du flacon et l'intérieur du capuchon Le coefficient de frottement du PTFE contre le verre est d'environ0,04 à 0,08« La couche de parement en PTFE contribue de manière minimale à la résistance à l'éruption. » Le support en silicone, avec un coefficient de frottement du verre de0,6 à 1,0[traduction], fournit la prise anti-déplacement primaire Des couches de PTFE plus fines (0,25 mm) et du silicone plus doux (Shore A 40-45) optimisent cette prise au prix de performances de barrière chimique légèrement réduites
- Rétention du couple du bouchon :Le couple de serrage initial se désintègre avec le temps en raison derelaxation viscoélastique PP15, particulièrement à des températures élevées Un bouchon torqué à 0,6 Nm à température ambiante peut ne retenir que40 à 60 pour centde cette force de serrage après 12 heures à 40°C. Pour les méthodes haute pression à longue séquence,bouchons de re-torquageimmédiatement avant l'exécution ou l'utilisationcapuchons à sertirau lieu de bouchons à vis élimine cette variable
Éruption complète du septum là où se trouve le septumphysiquement éjecté du capuchon10099999999999999999999999999999999999999999999999999999999999999999999999999999999999999999999ensembles d'aiguilles, vannes d'injection et frittes d'entrée de colonneen aval.
Contre-mesures pratiques : une approche à plusieurs niveaux
L'atténuation de la rupture du flacon et du desserrage du capuchon dans la HH haute pression nécessite une attention à plusieurs niveaux, depuis la sélection des consommables du flacon jusqu'aux procédures de manipulation et aux paramètres de l'instrument :
Consommables Sélection
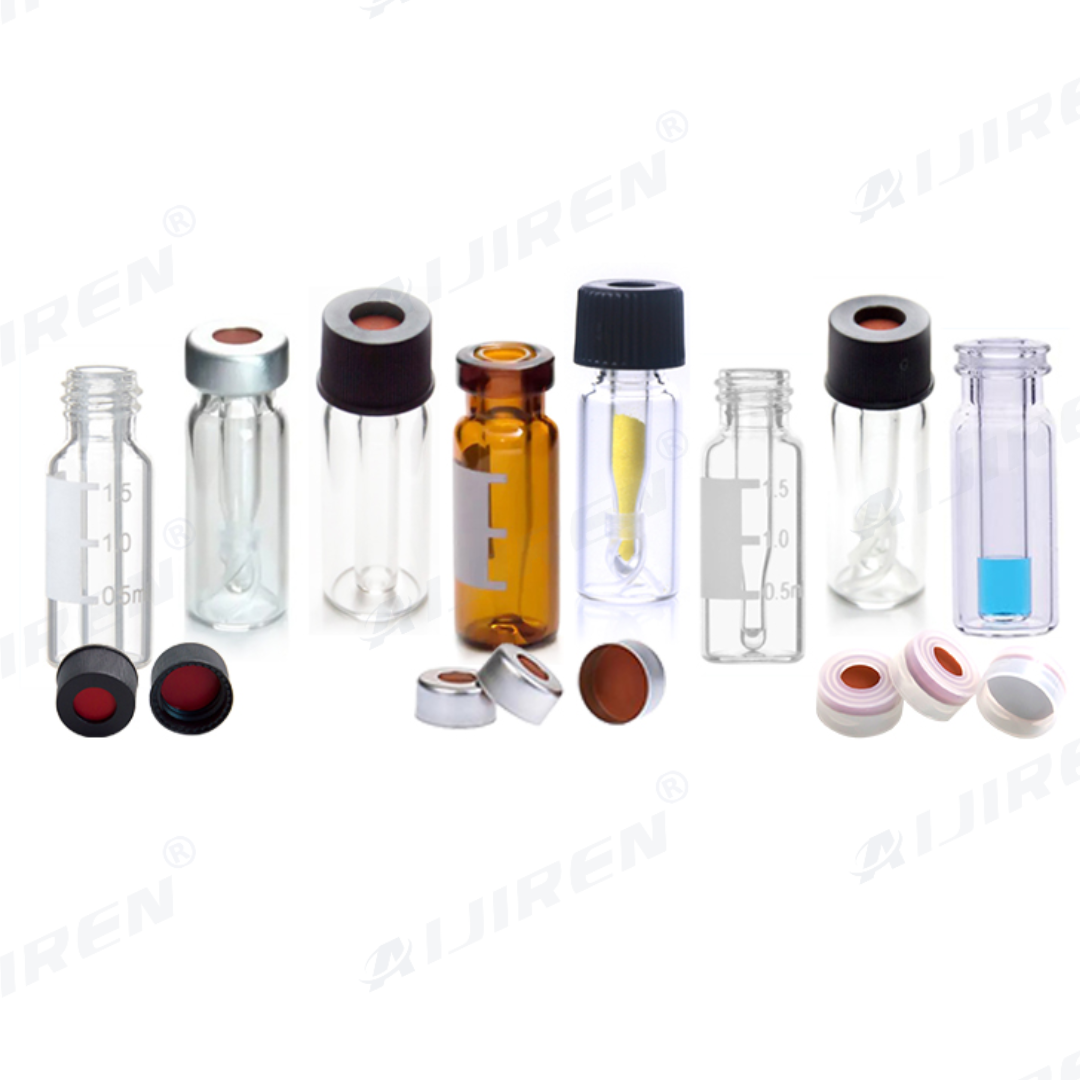
- Spécifiez les flacons haute pression :Pour les méthodes dépassant 600 bars, utilisez des flacons explicitement notésapplications d'échantillonneur automatique haute pression. Ces flacons sont fabriqués avec des tolérances d'épaisseur de paroi plus serrées, un recuit contrôlé et des coins internes rayonnés. Certains fabricants proposent des flacons avecindices de pression d'éclatement vérifiés de 100 bars ou plus
- Choisissez des capuchons à sertir plutôt que des capuchons à vis :Pour les applications à pression la plus élevée,Bouchons à sertir en aluminium de 11 mmassurer une rétention d'étanchéité intrinsèquement supérieure car le processus de sertissage forme unverrouillage mécanique positifcela ne dépend pas du frottement ou du couple du filetage. Le joint à sertir est pratiquement insensible au desserrage et à la relaxation thermique induits par les vibrations
- Optimiser la construction du septum :Pour les systèmes à bouchon à vis, sélectionnez les septa avecparement PTFE plus fin (0,25 mm)etsupport en silicone de dureté moyenne (Shore A 45-50)pour maximiser l'adhérence par friction. Les septa en PTFE/silicone collés (plutôt que laminés) résistent au délaminage sous cycle de pression
- Évitez la réutilisation des flacons et des bouchons :Chaque cycle de pression développe progressivement les microfissures existantes. Un flacon qui a survécu à une course à haute pression peut tomber en panne lors de la suivante. Les flacons et bouchons à usage unique sont fortement recommandés pour les méthodes à haute pression
Manipulation et préparation
- Minimiser les dommages de manipulation :Utilisationpinces ou plateaux à flaconsplutôt que des doigts nus pour manipuler les flacons Les huiles et sels de la peau peuvent créerhétérogénéités de chimie de surfacequi agissent comme des sites d'initiation de fissures Évitez le contact métal sur verre pendant le bouchage
- Utiliser un bouchon de couple calibré :Le serrage manuel des doigts produitcouple très variable (0,3 à 1,0 Nm)entre opérateurs. Un bouchon de couple électronique réglé sur0,5 à 0,7 Nmpour les bouchons PP de 9 mm assure une force de serrage constante et optimale sans filetages de surcontrainte
- Flacons bouchés pré-conditionnés :Pour les échantillonneurs automatiques à plateau chauffant, autoriser les flacons bouchés àéquilibrer thermiquement pendant 15 à 30 minutesa la température du plateau avant le démarrage de la séquence. Re-couple si la méthode le permet, pour compenser la relaxation thermique
Paramètres d'instrument
- Réduire la vitesse d'injection :Certains échantillonneurs automatiques permettent de régler levitesse d'étirage et d'injection. Réduire la vitesse d'injection du réglage par défaut (généralement maximum) à50 à 100 microlitres par seconderéduit le taux de rampe de pression, donnant au flacon et au système de fermeture plus de temps pour s'adapter au stress
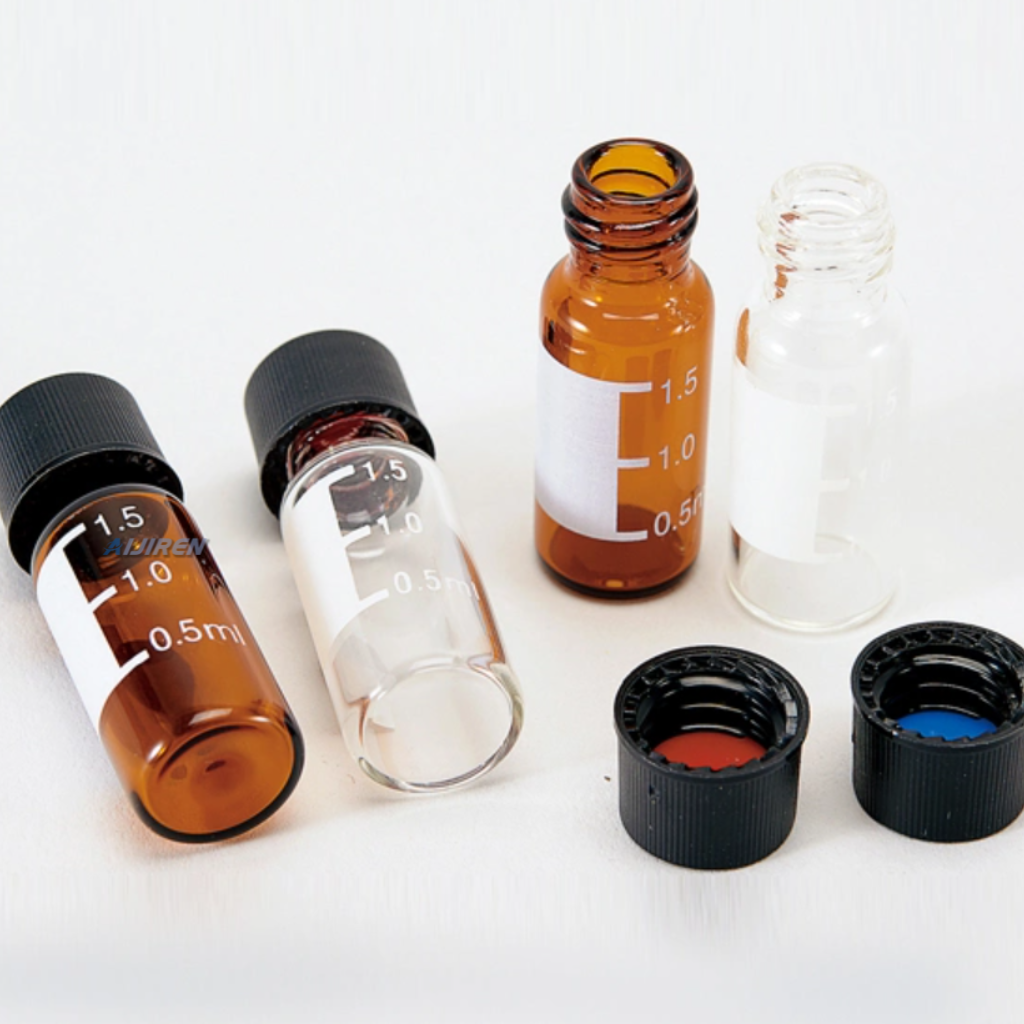
- Minimiser l'espace libre :Remplissage des flacons à80 à 90 pour cent de la capacité nominaleréduit le volume de gaz compressible, ce qui réduit le volume de gaz compressiblepic de température adiabatiqueet l'énergie totale disponible pour entraîner le desserrage du capuchon Cependant, laissez suffisamment d'espace libre pour empêcher le contact liquide avec le septum, ce qui peut provoquergonflement au solvant de la couche de silicone
Détection des défaillances : Que surveiller
La surveillance proactive peut détecter les problèmes de fermeture en développement avant qu'ils ne provoquent une défaillance de séquence ou des dommages aux instruments Les indicateurs clés comprennent notamment
- Anomalies du profil de pression :Un soudainchute de pression de 5 à 10 barpendant la phase d'injection, suivie d'une récupération rapide, peut indiquer un soulèvement momentané du capuchon ou un déplacement du septum. Les systèmes de données de chromatographie modernes peuvent signaler automatiquement ces transitoires de pression
- Dérive du temps de rétention :La perte progressive par évaporation à travers un capuchon de desserrage modifie leconcentration efficace de l'échantillon. Si les temps de rétention des composés à élution tardive changent alors que les pics à élution précoce restent stables, les fuites de fermeture doivent être étudiées
- Pointes de report :Des pics inexpliqués apparaissant dans les injections à blanc immédiatement après des échantillons à haute concentration peuvent indiqueraérosolisation d'échantillond'un capuchon partiellement desserré, contaminant l'extérieur de l'aiguille ou l'orifice d'injection
- Inspection visuelle des flacons usés :Après une séquence haute pression, inspectez les flacons pourdéformation du fil de capuchon, bombage du septum ou glaçage de la surface du verre(indiquant une contrainte).Tous les flacons présentant ces signes doivent inciter à revoir les spécifications de fermeture de cette méthode
Ressources connexes de hplcvials.com :
- Produit: 8-425 petits bouchons d'ouverture et septa en silicone avec joints de laboratoire personnalisables pour flacon
- Guide: La demande croissante de chromatographie personnalisée...
- Guide: La polyvalence et les avantages des flacons à bouchon à sertir...
- Guide: Dévoiler le rôle crucial des flacons de chromatographie...
La HPLC haute pression est un environnement impitoyable pour les flacons d'échantillons et les fermetures Les forces impliquées des centaines de newtons appliquées en millisecondes sont comparables àconditions industrielles des appareils sous pression[TRADUCTION], pourtant, les consommables devraient fonctionner parfaitement pour quelques centimes par unité Pour combler cet écart, il faut une sélection éclairée des matériaux, des procédures de manipulation disciplinées et une volonté de traiter la fermeture du flacon comme uncomposante analytique critiqueplutôt qu'une réflexion après coup. Le coût d'une rupture d'un seul flacon en termes de données perdues, de temps d'arrêt de l'instrument et de dommages potentiels à la colonne dépasse de loin le coût supplémentaire de l'utilisation de consommables correctement spécifiés et compatibles haute pression.